Termékek
Termékek

A precíziós fémmegmunkáló berendezések átfogó választékát kínáljuk, beleértve az egyengetést, hideghúzást, hegyezőt, élletörést, vágógépet, menethengerlő gépeket és húzószerszámokat, amelyeket különféle iparágakban cső-, rúd- és huzalanyagokhoz szabtak.

Hidraulikus csőhúzó gép
  • Hidraulikus csőhúzó gépHidraulikus csőhúzó gép
  • Hidraulikus csőhúzó gépHidraulikus csőhúzó gép
  • Hidraulikus csőhúzó gépHidraulikus csőhúzó gép
  • Hidraulikus csőhúzó gépHidraulikus csőhúzó gép

Hidraulikus csőhúzó gép

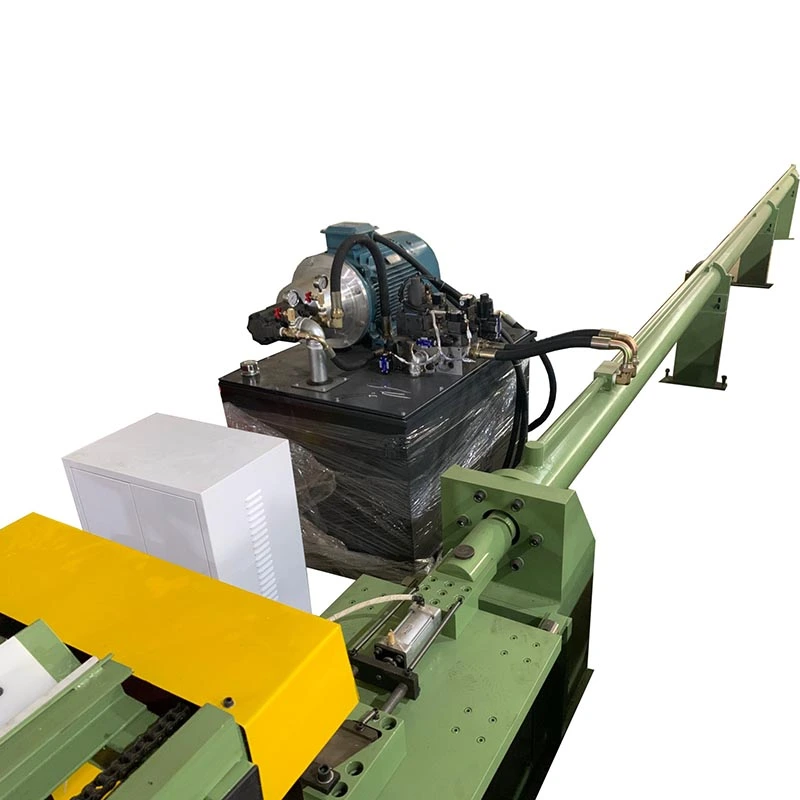
A FangRong Precision Machinery Pipe Hydraulic Cold Drawing Machine egy speciális fémformázó berendezés, amelyet kizárólag kerek csövek hideghúzására terveztek. Az általános célú húzógépekkel ellentétben ez az egység a csőhúzás egyedi kihívásainak – a koncentricitás megőrzése, a falvastagság egyenletességének szabályozása és a kiváló belső felületi minőség elérése – kezelésére készült.
· Vonóerő: 50–20 000 kN
· Cső külső átmérője: 900 mm-ig
· Rajz sebesség: akár 30 m/perc
· Anyagok: acél, rozsdamentes acél, réz, alumínium, titán
· Testreszabás: csőméret, anyag, falvastagság, gyártósor
Értékelés: 5.0
(Értékelések száma: 1)

AHidraulikus csőhúzó gépcsökkenti a fémcsövek külső átmérőjét, miközben ellenőrzött hideghúzási eljárással szabályozza a falvastagságot és a belső méreteket. Egy hidraulikus henger húzza át a csövet egy húzószerszámon, míg a kiválasztott dugó vagy tüske szabályozza a belső geometriát.

A gép olyan gyártásra alkalmas, ahol a melegen hengerelt, extrudált vagy más bejövő csövek szigorúbb méretszabályozást igényelnek megmunkálás, hónolás, hajlítás vagy végső összeszerelés előtt. A tényleges rajzkonfiguráció a kívánt kész átmérő, falvastagság, belső pontosság, anyag, menetenkénti csökkentés és gyártási hossz közül választható ki.

Pipe Hydraulic Cold Drawing Machine Hydraulic Tube Cold Drawing Machine Hydraulic Cold Drawbench for Tubes Pipe Drawing Machine Hydraulic System

Hogyan működik a hidraulikus rajzrendszer

A csövet a húzóállomáson helyezzük el, és az előkészített végét átvezetjük a szerszámon. Az eljárástól függően egy dugót vagy tüskét helyeznek el a cső belsejében. A hidraulikus henger ezután szabályozott sebességgel húzza át a csövet a szerszámon.

A hidraulikus hajtás fő előnye, hogy a húzási sebesség és a hidraulikus nyomás a különböző csőméretekhez és anyagokhoz igazítható. Ez akkor hasznos, ha egy gyártósor egynél több csőspecifikációt kezel, vagy ha a rajzolási ütemterv eltérő működési feltételeket ír elő a menetek között.

Előfeszített zárt keret tartja a szerszámot, a kocsit, a hengert és a kapcsolódó alkatrészeket. A cső tengelye, a szerszám tengelye és a tüske tengelye közötti kapcsolat fenntartása fontos, mert az eltérések befolyásolhatják a falvastagságot, az oválisságot és a felület minőségét.

Válassza ki a rajzolási módszert a kész csőnek megfelelően

Süllyedő rajz

A csövet belső dugó nélkül húzzák át a szerszámon. Ez a módszer egyszerűbb szerszámelrendezéssel rendelkezik, és akkor alkalmas, ha a fő követelmény a külső átmérő csökkentése, nem pedig a belső átmérő és falvastagság szigorú ellenőrzése.

Javított csatlakozó rajz

Egy rögzített dugó szabályozza a belső átmérőt a rajzolás során. Általában akkor választják, ha mind a külső átmérőt, mind a falvastagságot jobban kell szabályozni, mint a süllyesztő rajznál.

Lebegő dugós rajz

A dugó a cső belsejében van elhelyezve, és a húzási folyamattal együtt mozog. A módszer eltérő egyensúlyt biztosíthat a redukció, a belső méretszabályozás és a húzóerő között, ezért a szerszám kiválasztását a tényleges csőspecifikáción kell alapulnia.

Mozgó tüske rajz

A húzás során egy hosszú tüske halad át a csövön, és jobban szabályozza a belső átmérőt és a falvastagságot. Általában akkor veszik figyelembe, ha a belső méretekre vonatkozó követelmények szigorúbbak.

A négy módszer nem cserélhető fel minden cső esetében. A szerszámelrendezés kiválasztása előtt át kell tekinteni az anyagszilárdságot, a kiindulási méreteket, a kész méreteket, a menetenkénti csökkentést, a kenést és a szükséges tűréseket.

Ami számít a gép kiválasztásakor

A húzóerőt nem csak a csőátmérő határozza meg.Két azonos külső átmérőjű cső nagyon eltérő gépteljesítményt igényelhet az anyagszilárdság, a falvastagság, a redukció, a szerszámozás és a kenés különbségei miatt.

Cső anyaga

A szénacél, rozsdamentes acél, ötvözött acél, réz, alumínium, sárgaréz, titán és más fémek eltérő alakváltozási jellemzőkkel rendelkeznek. A nagyobb szilárdságú anyagok vagy a nehezebb redukciók általában nagyobb húzóerőt és megfelelő szerszámelrendezést igényelnek.

Kezdő és kész méretek

A bejövő külső átmérő, a falvastagság, a kész külső átmérő, a kész falvastagság és a csőhossz határozza meg a szükséges csökkentést minden egyes menetnél. Ezek az értékek szükségesek a gépmodell és a szerszámok véglegesítése előtt.

Szükséges gyártási hossz

A tényleges kész csőhossz gépmodellenként változik. Ha a gyártósor hosszú csöveket kezel, akkor a rendelkezésre álló húzólöketet és a gép elrendezését együtt kell ellenőrizni, nem pedig egyedül az erőkapacitás alapján kiválasztani a vonópadot.

Termelési kimenet

A húzási sebesség befolyásolja a ciklusidőt, de a maximális sebesség nem feltétlenül a legjobb gyártási beállítás minden csőhöz. Az anyag viselkedése, a kenés, a szerszámozás, a redukció és a felületi követelmények meghatározhatják a gyakorlati működési sebességet.

Automatizálási szint

A csőhidraulikus hideghúzó gép a kívánt működési mód és gyártási mennyiség szerint konfigurálható. A PLC és HMI vezérlők kezelik a rajzolási sorrendet, a kocsi mozgását, a visszatérési löketet, a működési paramétereket és a gép állapotát. Kiegészítő csőmozgató berendezések jöhetnek szóba, amikor a be-, kirakodás vagy az ismételt gyártási ciklusok szűk keresztmetszetet hoznak létre.

FR sorozatú hidraulikus hideghúzó gép specifikációi

A FangRong hidraulikus vonópadokat szállít különböző erőosztályokban. Az alábbi táblázat a mellékelt FR sorozat adatait mutatja. A tényleges konfigurációt meg kell erősíteni az ügyfél csőanyagával, méreteivel, húzási módszerével és gyártási követelményeivel.

Modell FR-2T FR-5T FR-10T FR-15T FR-20T FR-30T FR-50T FR-70T
Max. Vonóerő (kN) 20 50 100 150 200 300 500 700
Rajz sebessége (m/perc) 0~10 3~10 3~10 3~10 3~10 3~10 2~10 10-16
Kész cső tényleges hossza (m) 6 5 5 9 5 5 7 9
Kész cső külső külső tartománya (mm) φ5 max φ25 max φ50 max φ60 max φ70 max φ30-φ80 φ30 ~ φ100 φ30 ~ φ100
Max. Kész csőfal vastagság (mm) 1.5 2 3 4 5 6 8 10
Fő olajhenger (mm) φ63*φ35 φ80*φ45 φ125*φ70*3200 φ125*φ70 φ150 φ180*φ90*3000 φ200*φ100 φ280*φ150*9000
Hidraulikus állomások száma 1 1 1 1 1 1 1 2
Üzemi nyomás (MPa) 21 21 21 21 21 26 26 26
Max. Rendszernyomás (MPa) 26.0 26.0 26.0 26.0 26.0 31.5 31.5 31.5
Fő olajszivattyú (kézi változó dugattyús szivattyú) 40 40 40 50 50 50 50 50
Fő motor (kW) 3.7 7.5 22 30 45 75 75 132*2
Körvonal méretei SZ × M × M (m) 1,6*1,4*30 1,6*1,4*30 1,6*1,4*30 1,6*1,4*30 1,6*1,4*30 1,1*1,2*20 1,2*1,3*25 1,3*1,4*25
Súly (t) 2 3 5 8 10 15 20 30

Specifikációs megjegyzés:A fenti értékek a mellékelt FR modelltáblázatból származnak, és referenciaként szolgálnak. A gép végső méreteit, erőkapacitását, szerszámait, hidraulikus konfigurációját és működési paramétereit a tényleges csőfolyamatnak megfelelően kell megerősíteni.

Cső alkalmazások

Pipe Hydraulic Cold Drawing Machine Application

Hidraulikus és pneumatikus hengercsövek

A hideghúzás segítségével szabályozható a hengerhordókhoz és a kapcsolódó alkatrészekhez használt csövek külső átmérője, falvastagsága és belső méretei. A szükséges rajzolási módszer a hónolás vagy megmunkálás előtti méretkövetelményektől függ.

Szénacél és rozsdamentes acél csövek

A csőhidraulikus hideghúzógép acélcsöveket tud feldolgozni mechanikai alkatrészekhez, ipari berendezésekhez, szerkezeti alkatrészekhez, hőcserélőkhöz és más olyan alkalmazásokhoz, amelyek szabályozott csőméreteket igényelnek.

Réz és sárgaréz csövek

Réz és sárgaréz csövek húzhatók a HVAC, hűtés, hőcserélők, vízvezeték-alkatrészek és elektromos alkalmazások méretszabályozására. A megfelelő szerszámozás és húzási sebesség az anyag- és csőspecifikációtól függ.

Alumínium csövek

Az alumíniumcső-rajzolást ott használják, ahol szabályozott méretekre és könnyű csőprofilokra van szükség, beleértve a kiválasztott autóipari, hőcserélő- és ipari alkalmazásokat.

Titán és speciális ötvözet csövek

A titán, a nikkelötvözetek és más speciális fémek szilárdságukhoz és alakváltozási viselkedésükhöz igazodó folyamatparamétereket igényelnek. A gép kapacitását, a húzási módszert, a szerszámokat és a csökkentési ütemtervet ezért a tényleges anyagminőség és csőméretek alapján kell megerősíteni.

Mérnöki és gyártásellenőrzés

FangRong Hydraulic Cold Drawing Machine Workshop

A folyamat áttekintése a gyártás előtt

A gyártás előtt a FangRong áttekinti a cső anyagát, a bejövő méreteket, a kész méreteket, a húzási módszert, a csökkentési követelményeket, a cső hosszát, a húzóerőt és a gyártási célt. Ezek a paraméterek határozzák meg a hidraulikus rendszert, a hengerűrtartalmat, a szerszámok elrendezését, a gép löketét és a vezérlés konfigurációját.

Keret és vezetősín megmunkálása

A gépvázat, a vezetősíneket, a húzókocsit, a hengerrögzítő szerkezetet és a szerszámtartót a berendezés kialakításának megfelelően megmunkálják és szerelik össze. A vezetősín beállítását ellenőrzik, mert a kocsi mozgása közvetlenül befolyásolja a cső és a húzószerszám közötti kapcsolatot.

Hidraulika rendszer ellenőrzése

A hidraulikus tápegységet, a főhengert, a szelepeket, a csővezetékeket és a kapcsolódó alkatrészeket az összeszerelés és az üzembe helyezés során ellenőrzik. A hidraulikus nyomás, a henger mozgása, a szelep reakciója és a működési stabilitás szerepel a géptesztben.

PLC és HMI üzembe helyezés

A vezérlőrendszer az egyeztetett gépfunkciókhoz van konfigurálva. A PLC logikai és a HMI beállításai kiterjednek a rajzolás működésére, a kocsi mozgására, a visszatérési löketre, az üzemmódokra és a vonatkozó gépállapot-információkra.

Terhelési teszt szállítás előtt

Az elkészült gépet terhelés nélkül üzemeljük, majd terhelési tesztelésnek vetjük alá az egyeztetett műszaki követelményeknek megfelelően. A mechanikai mozgást, a hidraulikus teljesítményt, az elektromos vezérlőket, a rajzolási funkciókat és a biztonsággal kapcsolatos funkciókat a szállítás előtt ellenőrizzük.

Hydraulic Cold Drawing Machine Assembly and Testing

FangRong csőrajzoló berendezés

A FangRong 1998 óta foglalkozik hideghúzó berendezések gyártásával. Felszereltsége felöleli a hidraulikus hideghúzó gépeket, valamint a kapcsolódó cső- és rúdmegmunkáló berendezéseket.

A vállalat a guangdongi Dongguanban és Yangjiangban üzemeltet gyártási létesítményeket, amelyek a mechanikai gyártást, a megmunkálást, a hidraulikus összeszerelést, az elektromos integrációt, a gépek összeszerelését és a tesztelést foglalják magukban. Az éves gyártási kapacitás meghaladja a 650 gépet.

A húzópadnál többet igénylő projekteknél a gyártósor olyan folyamatok köré tervezhető, mint a hegyezés, húzás, egyengetés, vágás és letörés a kész cső követelményeinek megfelelően.

Minőségi rendszer és megfelelőség

FangRong Quality Certification for Hydraulic Cold Drawing Machine

ISO 9001:2015

A FangRong minőségirányítási rendszere tanúsítvánnyal rendelkezikISO 9001:2015, számú bizonyítványUQ231211R1.

CE megfelelőség

A csőhidraulikus hideghúzógépet a 2006/42/EK gépi irányelv vonatkozó követelményei alapján CE-jelöléssel szállítjuk. A végső biztonsági konfigurációt a gép tervezése és a rendeltetési piac szerint erősítik meg.

SGS ellenőrzés

Az SGS-ellenőrzés további független vizsgálati lehetőséget kínálhat azoknak az ügyfeleknek, akiknek harmadik féltől kell ellenőrizniük a szállítást.

Szabadalmak és berendezésfejlesztés

A FangRong több mint 130 szabadalomról számol be, köztük 32 találmányi szabadalomról és több mint 100 használati minta szabadalomról. A reprezentatív szabadalmi számok a következők: 2013207829011, 2008300532117 és ZL2015 2 0842922.7.

Szállítási, telepítési és vásárlási információk

Pipe Hydraulic Cold Drawing Machine Packaging and Shipping

Amit az Ügyfélnek biztosítania kell

Az árajánlathoz és a gép kiválasztásához az ügyfeleknek meg kell adniuk a cső anyagát és minőségét, a bejövő külső külső átmérőt és a falvastagságot, a kész külső átmérőt és a falvastagságot, a cső hosszát, a szükséges húzási módszert, ha ismert, a várható gyártási mennyiséget és a rendelkezésre álló műhelyi feltételeket.

MOQ és mennyiségi árazás

MOQ: 1 készlet.

Mennyiség alapú vásárlás esetén az árajánlat a következőképpen strukturálható:

1 készlet:Szabványos projekt árajánlat a kiválasztott modell és konfiguráció alapján.

2-4 készlet:A mennyiség alapú ár a modell és a konfiguráció megerősítése után érhető el.

5+ készlet:Projekt vagy mennyiség árajánlat a teljes berendezésigény alapján.

FOB szállítási határidő

FOB kínai berakodási kikötő.A konkrét indulási port, a csomagolási elrendezés és a szállítási méretek a végleges gépkonfigurációnak megfelelő kereskedelmi árajánlatban vannak megerősítve.

Átfutási idő

Normál rendelés:hozzávetőlegesen 30-60 nap az FR-16-FR-100 osztályú berendezéseknél, a végső konfigurációtól függően.

Nagy vagy egyedi rendelés:körülbelül 90-120 nap nagyobb modellek vagy speciális automatizálást igénylő projektek esetén.

Gyors rendelés:a gyártási kapacitástól és az alkatrészek rendelkezésre állásától függően rövidebb szállítás is lehetséges. A visszaigazolt szállítási dátumot fel kell tüntetni a rendelési dokumentumokban.

Fizetés és garancia

Fizetés:30% letét és 70% egyenleg szállítás előtt a gyári átvételi teszt (FAT) után.

Garancia:Az üzembe helyezéstől számított 12 hónapig, a megállapodás szerinti jótállási feltételek mellett.

Gyakran Ismételt Kérdések

Q1. Hogyan válasszam ki a megfelelő hidraulikus hideghúzó gépet?

Kezdje a cső anyagával, a bejövő külső külső felülettel és falvastagsággal, a kész külső átmérővel és falvastagsággal, a cső hosszával, a szükséges csökkentéssel és a gyártási céllal. Ezek a paraméterek a szükséges húzóerő, géplöket, szerszámozási mód és hidraulikus konfiguráció meghatározására szolgálnak.

Q2. Mi a különbség a süllyedés és a dugóhúzás között?

A süllyesztő rajz nem használ belső dugót, és főként a külső átmérőt szabályozza. A dugós rajz belső szerszámokat vezet be a furat és a falvastagság szabályozására. A rögzített dugós, lebegő dugós és mozgatható tüskés módszerek különböző szintű belső méretszabályozást biztosítanak.

Q3. Hogyan számítják ki a szükséges húzóerőt?

A húzóerő függ az anyag szilárdságától, a cső méretétől, a redukciós területtől, a szerszám geometriájától, a súrlódástól, a kenéstől, a húzási sebességtől és a kiválasztott szerszámtól. Ezért a cső külső átmérője önmagában nem elegendő a gép kapacitásának meghatározásához.

Q4. Feldolgozhat egy gép különböző csőanyagokat?

Igen, feltéve, hogy a csőhidraulikus hideghúzógép kapacitása és szerszámai megfelelőek. A szénacél, rozsdamentes acél, réz, alumínium, sárgaréz, titán és más ötvözetek eltérő húzási paramétereket, szerszámokat és redukciós ütemterveket igényelhetnek.

Q5. Hány rajzlapra van szükség?

A menetek száma a teljes redukciótól, az anyagtulajdonságoktól, a menetenkénti megengedett csökkentéstől, a rajzi módszertől és a végső méretektől függ. A nagyobb összes redukciót általában több menetre osztják fel, hogy a folyamatot a megfelelő formázási körülmények között tartsák.

Q6. A gép szállítható egy komplett csőfeldolgozó sor részeként?

Igen. A készterméktől függően a húzógép kombinálható olyan eljárásokkal, mint a hegyezés, egyengetés, vágás és letörés. A vezeték konfigurációját a szükséges termelési áramlási és csőkezelési módszer alapján kell meghatározni.

Q7. A hegesztett csövek hidegen húzhatók?

Megmunkálhatók, ha a hegesztési varrat minősége, cső állapota, anyaga, méretei és a szükséges redukció hideghúzásra alkalmas. A bejövő cső állapotát felül kell vizsgálni a rajzolási folyamat megerősítése előtt.

Q8. Milyen adatok szükségesek a végső árajánlathoz?

Adja meg a cső anyagát és minőségét, a bejövő külső külső átmérőt és a falvastagságot, a kész külső átmérőt és a falvastagságot, a cső hosszát, a húzási módszert, ha ismert, a szükséges teljesítményt, a menetek számát, ha megállapították, és az automatizálási követelményeket. A műhely méretei és a tápegységre vonatkozó információk szintén hasznosak a gép végső tervezésénél.

Kérdés küldése
Elérhetőségei
Mondja el nekünk anyagát, termékspecifikációit, gyártási folyamatát és berendezési követelményeit. A FangRong megbeszélheti a megfelelő hideghúzógépet, húzószerszámokat, egyengetőgépet és az Ön alkalmazásához testreszabott megoldásokat.
Értékelés:
5.0
X
Cookie-kat használunk, hogy jobb böngészési élményt kínáljunk, elemezzük a webhely forgalmát és személyre szabjuk a tartalmat. Az oldal használatával Ön elfogadja a cookie-k használatát. Adatvédelmi szabályzat
ElutasítElfogadás