Termékek
Termékek

A precíziós fémmegmunkáló berendezések átfogó választékát kínáljuk, beleértve az egyengetést, hideghúzást, hegyezőt, élletörést, vágógépet, menethengerlő gépeket és húzószerszámokat, amelyeket különféle iparágakban cső-, rúd- és huzalanyagokhoz szabtak.

Fordított tekercs húzógép
  • Fordított tekercs húzógépFordított tekercs húzógép
  • Fordított tekercs húzógépFordított tekercs húzógép
  • Fordított tekercs húzógépFordított tekercs húzógép

Fordított tekercs húzógép

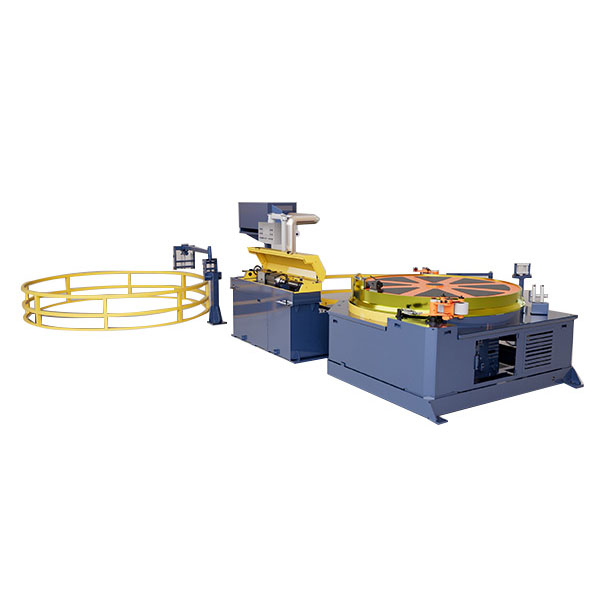
AFordított tekercs húzógépegyesítifolyamatos rajzolás és tekercselésréz, alumínium, rozsdamentes acél és szénacél csövekhez vagy huzalokhoz. Akár rajzi sebességgel400 m/percés csőátmérők3-25 mm, csökkenti a vágást, kezelést és közbenső tárolást. A tekercsdobok tól250-2200 mm. A frekvenciavezérelt sebességszabályozás stabil húzási feszültséget és felületminőséget tart fenn. AlkalmasHVAC, hűtés, elektromos, autóipari és orvosi csövektermelés.

Értékelés: 5.0
(Értékelések száma: 1)

AFordított tekercs húzógépfémcsövek és vezetékek folyamatos húzására szolgál, ahol a kész anyagnak tekercs formájában kell elhagynia a húzóvonalat. A fix hosszúságú anyagokkal dolgozó hagyományos vonópadokkal ellentétben a fordított konfiguráció egyetlen gyártósoron egyesíti a húzást, a felszedést és a tekercskezelést, így alkalmas hosszú hosszúságú termékekhez rézből, alumíniumból, rozsdamentes acélból, szénacélból és ötvözött anyagokból.

Az FR-D sorozat felső hajtást és lefelé néző tekercselrendezést használ. Ez az elrendezés alulról elérhetővé teszi a tekercs vételi területét, és különösen akkor hasznos, ha a gyártás gyakori tekercscserét, hosszú folyamatos hosszokat vagy nagy vonalsebességet igényel. A modelltől és az anyagtól függően a sorozat átmérőket fed le3 mm-től 25 mm-ig, dobátmérőkkel tól250 mm és 2200 mm közöttés maximum felsorolt ​​sebességek ig400 m/perc.

Inverted Coil Drawing MachineInverted Coil Drawing MachineInverted Coil Drawing Machine

Amikor egy fordított húzópadnak van értelme

A fordított rajzvonal használatának fő oka nem egyszerűen a gép tájolása. Ez a termelés igényehosszú folyamatos hosszúságok anélkül, hogy az anyagot ismételten egyenes darabokra vágnák. Ez csökkentheti a közbenső kezelést, ha a későbbi folyamatban tekercses adagolású anyagot is használnak.

A konfiguráció különösen fontos:

Réz és alumínium csövekahol a nagy vezetéksebesség és a folyamatos tekercselés fontos a HVAC, hűtés és hőcserélő gyártás szempontjából.

Kis átmérőjű rozsdamentes acél csövekahol ellenőrzött húzás és tekercs szállítás szükséges az orvosi, műszeres vagy folyadékvezérlő alkatrészekhez.

Acél és ötvözött huzalokfolyamatos nyersanyagként használják kötőelemekhez, hidegfejezéshez és egyéb áramlási irányban történő alakítási műveletekhez.

A gépet a teljes gyártási útvonal részeként kell értékelni. A préselés csökkentése, a kenés, a bejövő anyagállapot, a szükséges végső méretek és az utánfutó tekercsigények mind befolyásolják a gép gyakorlati konfigurációját.

Kiválasztási útmutató

1. Kezdje a késztermékkel

A modell kiválasztása előtt adja meg a végső külső átmérőt, adott esetben a falvastagságot, az anyagminőséget és a szükséges tekercssúlyt. A csak a maximális átmérő szerint kiválasztott fordított tekercshúzó gép szükségtelenül nagy lehet, ha a legtöbb gyártási sorozat kisebb méretű.

2. Párosítsa a kezdőméretet és a kicsinyítést

Az indítócső vagy huzal átmérője határozza meg a húzáscsökkentést és a szükséges húzóterhelést. A csőalkalmazásoknál a falvastagságot és a belső szerszámokat is figyelembe kell venni. Ha több méretet gyártanak ugyanazon a vonalon, akkor a teljes mérettartományt adja meg, ne csak a legnagyobb terméket.

3. Válassza ki a dob átmérőjét a termékből és a tekercsből

A dob átmérője befolyásolja a húzott termék hajlítási állapotát és a rendelkezésre álló tekercs kapacitást. A nagyobb dobok általában alkalmasabbak olyan termékekhez, amelyek nem tolerálják a kis hajlítási sugarat, vagy olyan alkalmazásokhoz, amelyek nehezebb tekercseket igényelnek. A helyes méretet a csőátmérővel, az anyagtulajdonságokkal és a céltekercs tömegével együtt kell meghatározni.

4. Ne válassza ki a sebességet egyedül a maximális névleges értékből

A specifikációs táblázatban szereplő maximális sebesség egy gépi képesség, nem pedig minden anyag esetében garantált gyártási sebesség. A réz és az alumínium általában lényegesen nagyobb sebességgel dolgozható fel, mint a rozsdamentes acél. A kenés, a szerszámgeometria, a menetenkénti csökkentés, a hűtés és a szükséges felületminőség szintén korlátozza a gyakorlati sebességet.

5. Ellenőrizze a felvevőrendszert a downstream folyamattal

A szükséges tekercsátmérőt, a tekercs súlyát és a tekercs méreteit megrendelés előtt vissza kell igazolni. Ha a kész tekercset közvetlenül egy vágó-, izzító-, tisztító- vagy csomagolósorra viszik át, a felszívási elrendezést ehhez a kezelési módhoz kell igazítani.

6. Határozza meg az automatizálást az elektromos tervezés véglegesítése előtt

Automatikus vágás, rögzítés, kenés, hosszszámlálás, tekercscsere szekvencia és hidraulikus vagy pneumatikus funkciók integrálhatók a vonalba. Ezeket a követelményeket a tervezés során kell meghatározni, nem pedig a gép elkészülte után.

Gyártási követelmény Main selection factor
Kis réz vagy alumínium cső Átmérő tartomány, húzási sebesség és hűtés
Hosszú, folyamatos cső Rajzstabilitás, szerszámcsökkentés és felvételi elrendezés
Rozsdamentes acél cső vagy huzal Vonóterhelés, kenés, szerszám konfiguráció és gyakorlati sebesség
Nehéz kész tekercs Dobátmérő, felvevőmotor és tekercs kezelési kapacitás
Többféle termékméret A felhasználható átmérőtartomány és a szerszámcsere követelményei
Automatikus downstream gyártás PLC funkciók, hosszszámlálás és tekercscsere interfész

FR-D sorozat specifikációi

Az FR-D sorozat nyolc modellt tartalmaz. Az alábbi ábrák a szabványos modellkonfigurációt mutatják; A tényleges gyártási sebesség és a megfelelő átmérő az anyag-, redukció-, szerszám- és folyamatkövetelményektől függ.

Modell Motor teljesítmény (kW) Sebességváltó Átmérő tartomány (mm) Maximális sebesség (m/perc) Dob átmérő (mm) Felszálló motor (kW) Feltekerhető sebességváltó
FR-D250 5,5 / 7,5 WPX120 ≤3 80 250 1.1 WPO60
FR-D600 11/15 KAF87/97 3-6 150 600 1.5 WPO80
FR-D800 18,5 / 22 KAF97 3-8 150 800 1.5 WPO80
FR-D1000 22/37 KAF107 3-10 200 1000 2.2 WPO100
FR-D1200 37/45 KAF107/127 3-12 200 1200 2.2 WPO100
FR-D1500 45/55 KAF127 3-15 250 1500 3 WPO120
FR-D1800 55/75 KAF127/157 ≤20 300 1800 3/5.5 WPO155
FR-D2200 90/110 KAF167 ≤25 400 2200 5,5 / 7,5 WPO250

Fontos:a felsorolt ​​maximális fordulatszámok a gépek referenciaértékei, és nem kezelendők rozsdamentes acél vagy más nagy szilárdságú anyagok ajánlott működési sebességeként. A végsebesség az anyagból, a kiindulási méretből, a redukciós ütemezésből, a szerszám kialakításából, a kenésből és a szükséges felületminőségből adódik.

A gyártást befolyásoló konfigurációs részletek

Előkiegyenesítés a szerszám előtt

A húzószerszám elé egy állítható keresztgörgős egyengető szakasz telepíthető a bejövő cső vagy huzal beállításának korrigálása érdekében. Ez akkor hasznos, ha a bejövő tekercs jelentős görbülettel rendelkezik, vagy ha fontos a konzisztens szerszámbelépés.

Kényszer-levegős dobhűtés

A nagy sebességű gyártásnál a húzás és a súrlódás által termelt hőt a kenőanyag állapotával és a szerszám hőmérsékletével együtt kell figyelembe venni. Levegős hűtés is beépíthető, ha a folyamat további hőkezelést igényel.

Felvétel és tekercsképzés

A felvevő egység nem csak egy tekercselő berendezés. A tekercs átmérője, a tekercselési sebesség és a termékvezetés befolyásolja a kész anyag szoros és következetes elrendezését. A felszívási specifikációt ezért a kész tekercs tömegéhez és a húzás után használt kezelőberendezéshez kell igazítani.

A szerszám és a kenés konfigurációja

A szerszám anyagát, a megközelítési geometriát és a kenést a munkadarab anyagának és redukciójának megfelelően választják ki. A réz, alumínium és rozsdamentes acél nem használhatja automatikusan ugyanazokat a szerszámozási vagy kenési paramétereket.

Tipikus gyártási alkalmazások

Réz és alumínium csövek

Csövek folyamatos húzásához légkondicionáló, hűtés, hőcserélők, elektromos alkatrészek és egyéb tekercses alkalmazásokhoz. Ezek az anyagok alkalmasak nagyobb sebességű gyártásra, ha a redukciós és a kenési rendszer megfelelően illeszkedik.

Rozsdamentes acél csövek

Kis átmérőjű precíziós csövekhez, műszerekhez, orvosi alkatrészekhez és folyadékszabályozó termékekhez használják. A rézhez és az alumíniumhoz képest a rozsdamentes acél általában alacsonyabb húzási sebességet, valamint a kenés, a szerszámkopás és a csökkentés szorosabb ellenőrzését igényli.

Szénacél és ötvözött huzal

A folyamatos tekercs formátum olyan huzalokhoz alkalmas, amelyek közvetlenül betáplálódnak a következő alakítási műveletekbe, mint például a hidegfejezés és a rögzítőelemek gyártása. A szükséges húzási útvonal az acél minőségétől, a kiindulási huzal állapotától és a végső átmérőtől függ.

Gyártás és gyári tesztelés

FangRong Inverted Coil Drawing Machine Factory

A FangRong 1998 óta gyárt rajzolóberendezéseket, és gyártóüzemeket üzemeltet Dongguanban és Yangjiangban. A gyártási kör magában foglalja a hideghúzó gépeket, egyengető berendezéseket és a kapcsolódó fémformázó gépeket.

Fordított rajzvonal esetén a gyári ellenőrzés a folyamatos működést közvetlenül befolyásoló részekre összpontosít: dob kifutása, hajtás működése, sebességváltó állapota, elektromos vezérlés, felvevő mozgás, biztonsági funkciók és a kész tekercs minősége.

FangRong Drawing Machine Workshop

Gyártási folyamat

Inverted Coil Drawing Machine Production Process

Mérnöki:erősítse meg az anyagot, a méreteket, a redukciót, a sebességet, a dobméretet, a felvételi követelményeket és az automatizálást.

Megmunkálás:a váz, dob, tengelyek, erőátviteli alkatrészek és egyéb kritikus alkatrészek gyártása a műszaki rajzok szerint.

Összeszerelés:integrálja a húzómeghajtót, a dobot, a matricadobozt, az egyengető szakaszt, a felvevő- és vezérlőrendszert.

Vezérlő üzembe helyezés:tesztsebesség-szabályozás, hosszszámlálás, működési logika, biztonsági áramkörök és opcionális automatikus funkciók.

Gyári tesztelés:ellenőrizze a mechanikai mozgást, az elektromos működést, a dob kifutását, a tekercs kialakulását és a gép reakcióját az egyeztetett vizsgálati körülmények között.

Minőség, tanúsítás és alkatrészopciók

Inverted Coil Drawing Machine Certification

ISO 9001:2015:Minőségirányítási rendszer, amely kiterjed a tervezésre, a gyártásra és a kapcsolódó szolgáltatásokra. Tanúsítvány száma: UQ231211R1.

CE dokumentáció:A megfelelő piacokra szállított gépekhez biztonsággal kapcsolatos tervezés és dokumentáció biztosítható.

SGS ellenőrzés:Harmadik fél általi ellenőrzés az ügyfél ellenőrzési követelményei szerint megoldható.

Alkatrész kiválasztása:A motor, sebességváltó, pneumatikus, elektromos, PLC, HMI és inverter márkája meghatározható a költségvetés, a helyi szolgáltatás elérhetősége és a projekt követelményei szerint.

Csomagolás és Szállítás

Inverted Coil Drawing Machine Packaging

Az invertált tekercshúzó gép exportszállításra készült, megfelelő mechanikai védelemmel, nedvességvédelemmel és korrózióvédelemmel. A nagyméretű berendezéseket szükség esetén szállítható részekre osztják, a csomagolási és emelési módokat a tervezési szakaszban figyelembe véve.

A tipikus átfutási idő az30-60 nap normál kisebb modelleknélés hozzávetőlegesen60-90 nap nagyobb vagy egyedi konfigurációk esetén. A végső ütemezés a modelltől, az alkatrészválasztástól, a szerszámoktól és az automatizálás terjedelmétől függ.

Gyakran Ismételt Kérdések

Milyen információk szükségesek az FR-D modell kiválasztásához?

Adja meg az anyagminőséget, a cső vagy huzal típusát, a kiindulási átmérőt, a végső átmérőt, a csövek falvastagságát, a szükséges gyártási sebességet, a céltekercs súlyát és a későbbi kezelési módszert. Ha több termék is fut ugyanazon a gépen, adja meg a teljes mérettartományt.

Hogyan kell kiválasztani a dob átmérőjét?

A dobot a termék átmérője, az anyag megengedett hajlítási állapota, a szükséges tekercsátmérő és a tekercs súlya alapján kell kiválasztani. A nagyobb dob nem automatikusan jobb; növeli a berendezés méretét és költségét, és a termék- és gyártási követelményeknek indokoltnak kell lenniük.

A gép képes a rozsdamentes acélt ugyanolyan sebességgel húzni, mint a rezet?

Nem. A rozsdamentes acél általában lényegesen kisebb húzási sebességet igényel a nagyobb alakváltozási ellenállása és az eltérő hő- és kenési követelmények miatt. A tényleges sebességet az anyagminőségből, a redukcióból és a szerszám konfigurációjából kell megállapítani, nem pedig a réz névleges maximumból.

Egy fordított tekercshúzó gép képes több csövet vagy huzalméretet feldolgozni?

Igen, feltéve, hogy a méretek a kiválasztott modell használhatósági tartományába esnek, és megfelelő szerszámok és folyamatparaméterek állnak rendelkezésre. Széles termékskála esetén a gép kiválasztásakor figyelembe kell venni a matricacsere módszerét, a kenés elrendezését és a fordulatszám-szabályozási tartományt.

Mi a rendeltetése a felszívómotornak és a sebességváltónak?

A felvevő rendszer a fogadó tekercset vezérli, nem pedig az elsődleges húzóterhelést. Teljesítményének és sebességének meg kell egyeznie a késztermékkel, a tekercs átmérőjével és a szükséges tekercselési állapottal. Az alulméretezett felvevőrendszer még akkor is korlátot jelenthet, ha a fő rajzmeghajtó elegendő teljesítményű.

Mit kell tesztelni a gyári átvétel során?

A teljes gyártási teszthez ellenőrizze a húzási sebességet, a méretkonzisztenciát, a dob működését, a felvétel szinkronizálását, a tekercsképzést, az elektromos és biztonsági funkciókat, a kenési és hűtőrendszereket. Ha lehetséges, az ügyfél tényleges csövével vagy vezetékével végzett tesztelés hasznosabb átvételi referenciát jelent, mint a terhelés nélküli gépi teszt önmagában.

Kérdés küldése
Elérhetőségei
Mondja el nekünk anyagát, termékspecifikációit, gyártási folyamatát és berendezési követelményeit. A FangRong megbeszélheti a megfelelő hideghúzógépet, húzószerszámokat, egyengetőgépet és az Ön alkalmazásához testreszabott megoldásokat.
Értékelés:
5.0
X
Cookie-kat használunk, hogy jobb böngészési élményt kínáljunk, elemezzük a webhely forgalmát és személyre szabjuk a tartalmat. Az oldal használatával Ön elfogadja a cookie-k használatát. Adatvédelmi szabályzat
ElutasítElfogadás