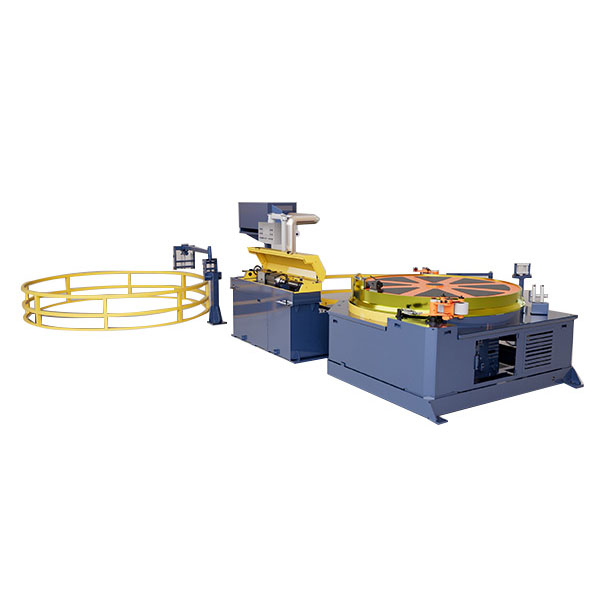
FangRong'sFogasléces fogaskerekes hidegrajzoló gépprecíziós rajzoláshoz készült, ahol a rövid munkahossz, a gyors gyorsítás és a pontos pozicionálás fontosabb, mint a nagyon hosszú húzási löketek. A fogasléces hajtás közvetlenül a húzókocsira továbbítja a szervomotor mozgását, szabályozott mozgást biztosítva alacsony mechanikai játékkal és megismételhető pozicionálással.
Rövid, precíz rajzolási ciklusokhoz készült
AFR-50biztosítja50 kN húzóerő4 m effektív húzóhosszúsággal és 2 m magrúdlökettel. A 30 kW-os Innovance szervomotor 1:15-ös áttétellel hajt meg egy bolygókerekes derékszögű sebességváltót. A húzási sebesség 0-40 m/perc között folyamatosan állítható, míg a kocsi visszatérési sebessége eléri a 0-30 m/perc értéket.
Ez a konfiguráció akkor hasznos, ha a gépnek többször kell gyorsítania, meg kell állnia és tolatnia kell anélkül, hogy elveszítené a pozíció pontosságát. A fogasléces erőátvitel elkerüli a hagyományos lánchúzópadon található hosszú, rugalmas láncutat, míg az előfeszített csapágyak és a holtjáték-gátló erőátviteli alkatrészek segítik a mechanikai hézag szabályozását. A pozicionálás ismételhetősége elérheti±0,05 mmmegfelelő működési feltételek mellett.
Az FR-50 legfontosabb jellemzői:50 kN húzóerő, 4 m effektív húzási hossz, 2 m mag-rúd löket, 0-40 m/perc húzási sebesség és 0-30 m/perc kocsi visszatérési sebesség.
A magrúd kezelése a gép része
Csőhúzásnál a termelékenységet nem csak a húzási löket befolyásolja, hanem az is, hogy a magrúd milyen gyorsan készíthető elő a következő ciklusra. Az FR-50 tartalmazzaautomatikus mag-rúd menetezésés pneumatikus ék típusú pofarendszerrel, amely csökkenti a kézi beavatkozást a rakodás és a befogás során.
A belső és külső kenés ≥16 mm belső átmérőjű csőhúzáshoz is konfigurálható. Ez fontos a dugót vagy tüskét használó alkalmazásoknál, ahol a kenési feltételek közvetlenül befolyásolják a húzóterhelést, a szerszámkopást és a csőfelület minőségét.
FR-50 műszaki konfiguráció
Rajzerő50 kN
Hatékony rajzhossz4 m
Core-Rod Stroke2 m
Rajz sebessége0-40 m/perc
Kocsi visszatérési sebesség0-30 m/perc
Fő szervo motor30 kW Innovance
SebességváltóBolygó derékszögű sebességváltó
Sebességváltó áttétel 1:15
Pozícionálás ismételhetősége±0,05 mm
Középső magasság800 mm
Mag-rúd menetAutomatikus
KenésKülső és belső kenés is elérhető
Ahol a fogaskerék-fogaskerekek előnyei vannak
A gép különösen alkalmasorvosi csövek, repülőgép-hidraulika vezetékek és precíziós autóipari alkatrészek, ahol a következetes mozgás és az ismételhető pozicionálás fontosabb lehet, mint a maximális húzóképesség. Szintén praktikus választás, ha korlátozott a rendelkezésre álló műhelyterület; az FR-50 kompakt elrendezésű, 800 mm-es középmagassággal.
Hosszabb húzólöketet vagy nagyon nagy húzóerőt igénylő hosszú termékeknél megfelelőbb lehet egy lánc vagy hidraulikus vonópad. A fogasléces berendezésnek sokkal értelmesebb, ha a gyártási ciklus viszonylag rövid, és a folyamat előnyös a szervovezérlésű sebesség és pozicionálás előnyeiből.
Rack-Pinion kontra hagyományos láncrajz
| Tétel |
Rack-Pinion |
Lánc-típus |
| Hajtás |
Fogasléc szervomotorral |
Lánc és szűkítő |
| Tipikus erősség |
Helymeghatározás, gyorsítás és sebességszabályozás |
Erős húzás és hosszabb húzó ütések |
| Rajz sebessége |
0–40 m/perc FR-50-en |
A gép típusától függ |
| Rajz hossz |
4 m effektív hossz FR-50-en |
Hosszabb löketek számos modellnél elérhetők |
| Legjobb illeszkedés |
Precíziós csövek és rövid ciklusú gyártás |
Általános rúd- és csőhúzás, nagyobb terhelésű gyártás |
Az összehasonlítás elsősorban a gyártási folyamatra vonatkozik, nem pedig arra, hogy melyik sebességváltó a jobb. Ha a munkához 4 m-es rajzhossz, gyakori sebességváltás és szoros pozicionálás szükséges, a fogasléces fogaskerék elrendezés egyértelmű előnyt jelent. Ha a prioritás a maximális húzóképesség vagy a sokkal hosszabb löket, akkor egy hagyományos lánc vagy hidraulikus gép jobb illeszkedést biztosíthat.
Irányítsd a rajzolási ciklust szervomozgással
A HMI-vel ellátott Mitsubishi PLC koordinálja a rajzolási sorrendet, míg a szervohajtás változtatható sebességszabályozást biztosít a kocsi számára. Ez lehetővé teszi, hogy a húzási és visszatérési sebességet az anyagnak és a szerszámoknak megfelelően állítsák be, ahelyett, hogy a gépet egyetlen rögzített sebességgel üzemeltetnék.
A szervovezérlés akkor hasznos, ha a rajzolási ciklus gyakori gyorsítást, lassítást és visszatérő mozgásokat tartalmaz.A sebesség az anyag-, redukció- és szerszámviszonyoknak megfelelően állítható, míg a PLC kezeli a sorrendet és a pozicionálási követelményeket.
Fejezze be a precíziós csőrajzolási folyamatot
A precíziós csővezetékhez a gép kombinálható a FangRong-szalRajz Dies, beleértve a gyémánt szerszámokat, és aMutatógépanyag előkészítésére. Az így létrejövő beállítás a szerszámozási, adagolási és húzási mozgást a kész cső vagy rúd méretigényéhez igazítja.
A fogasléces konfiguráció ezért leginkább precíziós rajzmegoldásnak tekinthető, nem pedig minden típusú vonópad általános helyettesítésére. A helyes választás a szükséges húzóerőtől, munkahossztól, anyagtól, gyártási ciklustól és pozicionálási pontosságtól függ.


 Whatsapp