Whatsapp
A precíziós fémmegmunkáló berendezések átfogó választékát kínáljuk, beleértve az egyengetést, hideghúzást, hegyezőt, élletörést, vágógépet, menethengerlő gépeket és húzószerszámokat, amelyeket különféle iparágakban cső-, rúd- és huzalanyagokhoz szabtak.
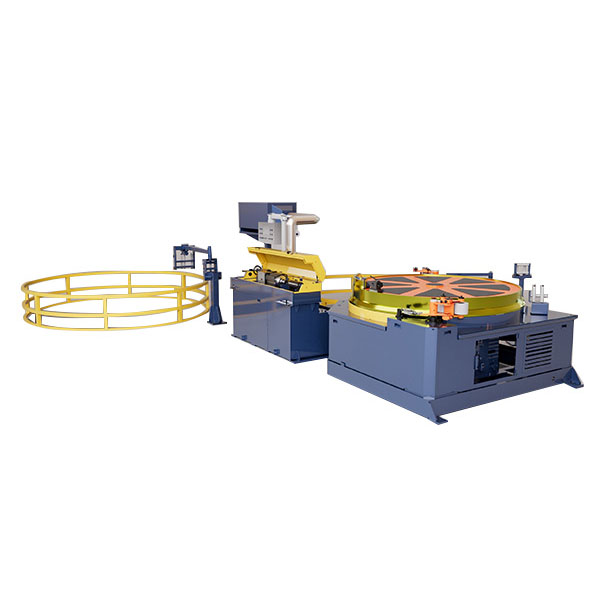
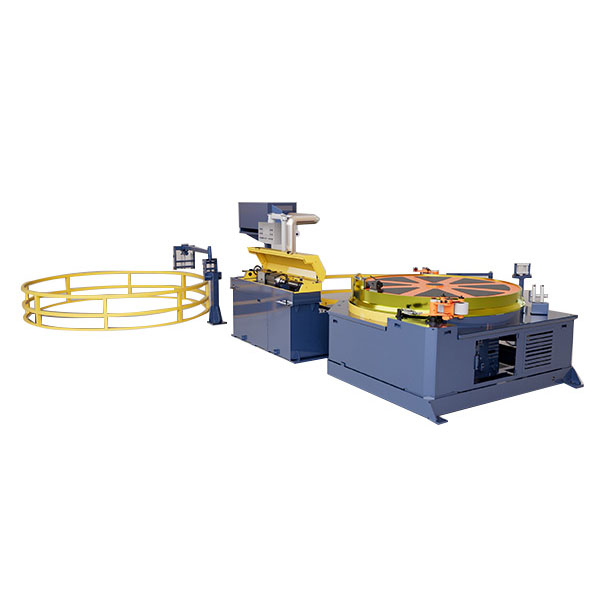
AAutomata lánctalpas típusú hideghúzó gép tekercselésselfolyamatos húzására és tekercselésére terveztékkis átmérőjű fémcsövek. A húzóerőkkel10-50 kNés felgyorsul100 m/perc, a lánctalpas hajtás stabil húzást és folyamatos működést biztosít. A cső átmérőjét kezeliφ5–40 mmés a húzott anyagot közvetlenül a tekercsbe táplálja, csökkentvevágás, kezelés és tárolás. Alkalmas a használt réz-, alumínium-, rozsdamentes acél- és szénacél csövekhezHVAC, autóipar, elektromos és általános gépészet.
AAutomata lánctalpas típusú hideghúzó gép tekercselésselOlyan gyártók számára készült, akiknek kis átmérőjű fémcsöveket kell folyamatosan húzniuk, és a készterméket tekercsben kell fogadniuk az egyenes hosszúságok helyett. Egyesíti alánctalpas rajzrendszer, precíziós szerszámtartó, PLC vezérlés és automatikus tekercselő állomásegy gyártósoron, kiküszöbölve az ismételt leállítást, kirakodást, vágást és a húzási és tekercselési műveletek közötti kézi átvitelt.
Ez a konfiguráció különösen hasznos, ha a terméket hosszú, folyamatos hosszban szállítják csőhajlításhoz, vágáshoz, hőcserélő gyártáshoz vagy további húzáshoz. Az FR sorozat a csőátmérőket fedi leφ5 - φ40 mm, felől húzó erőkkel10-50 kNés maximális húzási sebessége80-100 m/perc, a modelltől és a folyamat körülményeitől függően.


A hagyományos láncos vagy hidraulikus vonópadok egyes löketekben húzzák a csövet. Az automatikus lánctalpas típusú hideghúzó gépnek minden löket után le kell állnia, hogy a kezelő visszaállíthassa, kirakhassa vagy áthelyezhesse a munkadarabot. Ez a működési mód elfogadható rövid egyenes csöveknél, de hatástalanná válik, amikor a vevő igénylitöbb száz vagy több ezer méter folyamatos kis átmérőjű csövek.
A lánctalpas rendszer megváltoztatja a húzási módszert szakaszos löketmozgásrólfolyamatos súrlódó húzás. A felső és az alsó lánctalpas lánctalpak megragadják a csövet egy hosszú érintkezési területen, és folyamatosan továbbítják a húzószerszámon. A kész cső ezután közvetlenül a tekercsbe kerül.
Az eredmény nem egyszerűen nagyobb húzási sebesség. A fő gyártási előnyök a kevesebb kezelési lépés, a kevesebb közbenső tárolás, a kevesebb kezelői beavatkozás és a késztermék formátuma, amely közvetlenül átvihető a következő folyamatba.
Ha a folyamatos rajzolás számít:A legértékesebb a hosszú réz-, alumínium- és acélcsövek esetében, ahol a gyártási mennyiség és a tekercsszállítás fontosabb, mint az egyedi egyenes rudak gyártása.
Amikor kevésbé számít:Ha termékét mindig rövid, egyenes hosszban szállítják, és gyakran kell cserélni a nagyon különböző csőméretek között, a hagyományos vonópad megfelelőbb lehet. A gép kiválasztását ezért az anyagon, a menetenkénti csökkentésen, a kész átmérőn, a szükséges hosszon és a szállítási formátumon kell alapulnia, nem pedig önmagában a sebességen.
1. Csőadagolás:A bejövő csövet decoilerből vagy egyenes hosszúságú adagolórendszerből táplálják, és a bemeneti vezetőn keresztül jut be a gépbe.
2. Rajz szerszám:A cső egy precíziós húzószerszámon halad át, csökkentve a külső átmérőt és szabályozva a kész méretprofilt. A szerszám kialakítása és kenése közvetlen hatással van a húzóerőre, a felület állapotára és a szerszám élettartamára.
3. Folyamatos lánctalpas húzás:Két párhuzamos lánctalpas fogja a csövet a húzási művelet előtt vagy körül. Több pár pneumatikus henger szabályozott nyomást fejt ki, hogy fenntartsa a súrlódást a sínek és a cső között. A láncos húzópaddal ellentétben a lánctalpasnak nem kell minden egyes löket után elengednie és visszaállítania.
4. Változtatható sebességű rajz:A rajz sebessége a névleges tartományon belül folyamatosan állítható. A tényleges gyártási sebességet az anyagszilárdság, a csőméret, a redukciós arány, a kenés és a szükséges felületi minőség alapján kell megválasztani, nem pedig egyszerűen a maximális sebességgel.
5. Szinkronizált tekercselés:A húzott cső a húzószakasz elhagyása után azonnal belép a tekercselő állomásra. A tekercselési sebesség követi a húzási sebességet, hogy szabályozza a vonal feszességét és stabil tekercset hozzon létre.
6. Tekercscsere:Amikor eléri az előre beállított tekercshosszt vagy gyártási mennyiséget, a vezérlőrendszer leállítja a vezetéket a tekercs cseréjéhez, és a következő orsót vagy dobot lehet gyártásra helyezni.
7. PLC és HMI vezérlés:A vezérlőrendszer kezeli a húzási sebességet, a hosszszámlálást, a tekercselési műveletet és a tekercscsere sorrendjét, lehetővé téve a kezelő számára, hogy egy vezérlőállomásról figyelje a teljes folyamatot.
A lánctalpas hajtás folyamatos húzást biztosít az ismételt leállítási ciklusok helyett. Az FR-16 és FR-25 akár80 m/perc, míg az FR-38 eléri a100 m/perc.
A HVAC-gyártóknak hosszú tekercseket szállító nagy volumenű rézcső-gyártó esetében ez a működési elv megszüntetheti az ismételt húzópadlöketekkel járó állásidőt. A maximális sebesség azonban nem automatikusan a legjobb gyártási sebesség. Nehéz rozsdamentes acélminőségek vagy nagy redukciós arányok esetén az alacsonyabb fordulatszám megfelelő kenéssel jobb szerszámélettartamot és felületminőséget biztosíthat.
A lánctalpas érintkezési hossza a1800-3500 mm. A hosszabb érintkezési felület lehetővé teszi a húzóerő nagyobb csőhosszon való elosztását, csökkentve a lánctalpas megcsúszásának kockázatát, amikor nagyobb húzóerőre van szükség.
Ez a paraméter különösen fontossá válik keményebb anyagok, nagyobb csőátmérők vagy nagyobb redukciók feldolgozásakor. A szerény redukciójú lágy rézcsőhöz nem feltétlenül szükséges a leghosszabb lánctalpas.
Az FR sorozat több levegő-henger párral szabályozza a lánctalpas szorítónyomását. Az FR-16 8 pár, az FR-25 10 párt, az FR-38 pedig 12 párt használ.
A cél a megfelelő súrlódási tapadás fenntartása a húzózóna mentén anélkül, hogy egyetlen ponton túlzott nyomásra támaszkodnánk. A nyomás helyes beállítása azért fontos, mert az elégtelen nyomás elcsúszhat, míg a túlzott nyomás megnyomhatja vagy deformálhatja a cső felületét.
A kész csövet húzás után közvetlenül egy orsóra vagy dobra tekerjük. Ez hasznos a HVAC, a hűtés és az autóipari csövek esetében, ahol a későbbi folyamatokhoz gyakran hosszú folyamatos anyagra van szükség.
Az FR-38-at légkondicionáló csövekhez használó rézcső-gyártó ezért a kész tekercset közvetlenül a későbbi vágási, hajlítási vagy hőcserélős gyártáshoz tudja átvinni, ahelyett, hogy először egyenes hosszúságúra vágná az anyagot, kötegelné, majd egy másik folyamatba táplálná.
A három standard modell különböző átmérő- és húzóerő-követelményeket biztosít. Egy nagyobb modell kiválasztása pusztán azért, mert az nagyobb maximális sebességet kínál, növelheti a berendezés- és energiaköltségeket anélkül, hogy javulna a termelés, ha a szükséges csőméret és -csökkentés kicsi.
| Modell | FR-16 | FR-25 | FR-38 |
| Cső átmérő tartomány | φ5-φ16 mm | φ10-φ25 mm | φ10-φ40 mm |
| Rajzerő | 10 kN | 30 kN | 50 kN |
| Fő motor teljesítmény | 15 kW | 22 kW | 37 kW |
| Rajz sebessége | 0-80 m/perc | 0-80 m/perc | 0-100 m/perc |
| Léghenger párok | 8 pár | 10 pár | 12 pár |
| Lánctalpas szélesség | 80 mm | 100 mm | 120 mm |
| A lánctalpas érintkező hossza | 1800 mm | 2500 mm | 3500 mm |
| Tekercselő állomás | Integrált | Integrált | Integrált |
Modelll kiválasztása:Az FR-16 kisebb csőméretekhez, φ16 mm-ig alkalmas; Az FR-25 nagyobb húzóerőt biztosít φ10-φ25 mm-es alkalmazásokhoz; Az FR-38 nagyobb, φ40 mm-es csőméretekhez és legfeljebb 50 kN húzóerőt igénylő alkalmazásokhoz készült. A végső kiválasztást a kiindulási átmérő, a kész átmérő, az anyagminőség, a menetenkénti csökkentés, a kenési módszer és a szükséges gyártási teljesítmény alapján kell megerősíteni.
Tipikus anyagok:Réz és alumínium csövek légkondicionáló tekercsekhez, hűtőrendszerekhez, kondenzátorokhoz és elpárologtatókhoz.
Ügyfél forgatókönyve:Egy rézcsövek gyártója FR-38 lánctalpas vonópadot használ beépített tekercseléssel a hosszú klímacsövek gyártásához. A folyamatos húzási folyamat lehetővé teszi, hogy a húzott cső közvetlenül belépjen a tekercsbe, csökkentve a közbenső vágás és a kézi áthelyezés szükségességét a következő gyártási művelet előtt.
Ennél az alkalmazásnál a húzási sebesség és a tekercs stabilitása általában fontosabb, mint önmagában a maximális húzóerő. A kenést, a szerszám állapotát és a végső mérettűrést a kimeneti követelményekkel együtt kell értékelni.
Tipikus anyagok:Szénacél, rozsdamentes acél, réz és alumínium csövek fékvezetékekhez, üzemanyagrendszerekhez és járművek légkondicionáló rendszereihez.
Ügyfél forgatókönyve:Egy autóipari csőszállító FR-25-öt használ kis átmérőjű tekercses csövek folyamatos gyártásához. A lánctalpas húzórendszer elkerüli a szakaszos húzással járó ismétlődő gyorsításokat és lassításokat, segítve a gyártót egy stabilabb folyamatos folyamat fenntartásában, mielőtt a vágás és a formázás megkezdődik.
Az autóipari csövek esetében a felület állapota és a méretek konzisztenciája fontosabb lehet, mint a lehető legnagyobb vezetéksebesség elérése, mivel a hibák költségessé válhatnak hajlítás, kiszélesedés vagy összeszerelés után.
Tipikus anyagok:Kis átmérőjű csövekhez és műszeralkatrészekhez használt rozsdamentes acél és egyéb precíziós ötvözetek.
Ügyfél forgatókönyve:Az orvosi eszközök gyártója egy FR-16-ot használ kis átmérőjű rozsdamentes acélcsövek húzására a későbbi vágáshoz és összeszereléshez. A folyamatos eljárás akkor megfelelő, ha hosszú, egyenletes csőhosszra van szükség, mielőtt az anyagot egyedi alkatrészekre vágnák.
Az orvosi és műszeres alkalmazásoknál a maximális sebesség általában kevésbé fontos, mint a méretszabályozás, a felület állapota, a szerszámok stabilitása és a nyomon követhető minőségellenőrzés.
Kisméretű réz-, alumínium- és acélcsövek húzhatók és tekercselhetők elektromos alkatrészekhez, műszerekhez, hőátadó alkatrészekhez és más mérnöki termékekhez. Az integrált tekercselési konfiguráció akkor a leghasznosabb, ha a következő folyamat képes a folyamatos tekercsanyag fogadására.
A standard gépcsomag tartalmazza alánctalpas rajzrendszer, főmotor, sebességváltó, szerszámtartó, pneumatikus befogórendszer, integrált tekercselő állomás, PLC vezérlőszekrény HMI-vel és szabványos gépelemekkel.
Az egyes csőméretekhez tartozó rajzszerszámokat általában a vevő anyaga és az átadási ütemterv alapján választják ki, és külön árajánlatot kérhetnek. Decoilerek, kiegészítő adagolóberendezések, speciális tekercsdobok, testreszabott automatizálás és egyéb upstream vagy downstream berendezések a gyártósor szerint konfigurálhatók.
| MOQ | 1 teljes gépkészlet |
| Mennyiség alapú árképzés | 1 készlet / 2-4 készlet / 5+ készlet; A végső egységár a modell, a konfiguráció és a rendelési mennyiség szerint kerül meghatározásra |
| Kereskedelmi kifejezés | FOB Shenzhen Port, Kína; egyéb Incoterm megállapodás alapján elérhető |
| Fizetési határidő | 30% előleg a megrendelés visszaigazolása után; 70% egyenleg szállítás előtt a gyári átvételi teszt után |
| Normál rendelési határidő | FR-16 / FR-25: körülbelül 30-60 nap; FR-38 és testreszabott konfigurációk: körülbelül 60-90 nap |
| Gyorsított rendelés | Az elsőbbségi gyártás a gyári kapacitás és konfiguráció szerint rendezhető. A gyorsított szállítási dátumot a kereskedelmi árajánlatban meg kell erősíteni a megrendelés leadása előtt. |
| Garancia | 12 hónap az üzembe helyezéstől |
Fontos:Az átfutási idő a műszaki előírások, a rajzi követelmények és a kereskedelmi feltételek megerősítése után kezdődik. Az egyedi szerszámok, a speciális automatizálás, az importált elektromos alkatrészek és az ügyfél-specifikus tesztelési követelmények befolyásolhatják a végső szállítási ütemtervet.
Az automatikus lánctalpas típusú hideghúzó gép tekercseléssel az ügyfél tényleges csőhúzási folyamata alapján készült, nem pedig csak a névleges csőátmérő alapján. A gyártás előtt a műszaki csapat értékelheti aanyagminőség, kiindulási méret, kész méret, redukciós arány, szükséges húzóerő, gyártási sebesség és tekercselési követelmények.
1. Folyamattervezés:Erősítse meg a csőanyagot, a méreteket, a szerszámelrendezést, a lánctalpas konfigurációt és a tekercselési követelményeket.
2. Anyagvizsgálat:Megmunkálás előtt ellenőrizze a kulcsacélt, tengelyeket, fogaskerekeket, lánctalpas alkatrészeket és egyéb teherhordó alkatrészeket.
3. Precíziós megmunkálás:Gépi lánctalpas keretek és főbb mechanikai alkatrészek a műszaki rajzok és a szükséges tűrések szerint.
4. Mechanikai összeállítás:Szerelje össze a lánctalpas hajtást, a sebességváltót, a pneumatikus szorítórendszert, a szerszámtartót és a tekercsrendszert.
5. Elektromos integráció:Telepítse a PLC-t, a HMI-t, az érzékelőket, a motorokat és a vezérlőelemeket, és végezze el a gép kábelezését.
6. PLC üzembe helyezés:Ellenőrizze a rajzolási sebesség szabályozását, a hosszszámlálást, a tekercselés szinkronizálását és a tekercscsere sorrendjét.
7. Gyári tesztelés:A gépet alapjárati és terhelési tesztnek vetik alá. Ahol rendelkezésre állnak vásárlói csőminták, a húzási és tekercselési teljesítmény a tényleges anyag felhasználásával ellenőrizhető.
8. Végső ellenőrzés:Ellenőrizze a gép méreteit, elektromos funkcióit, pneumatikus működését, kenését, biztonsági berendezéseket és kész tekercs állapotát.
9. Export csomagolás:A gépet a tengerentúli szállítási követelményeknek megfelelően csomagolják, nedvesség, korrózió és kezelési sérülések elleni védelemmel.
Drawbench gépészet 1998 óta.A FangRong több mint két évtizede a hideghúzásra és a kapcsolódó fémformázó berendezésekre összpontosít. A cég mérnöki háttere magában foglalja a tajvani rajzgép-partnerséget és az ezt követő független gyártásfejlesztést.
Két gyártó létesítmény.Dongguan és Yangjiang gyártóüzemei támogatják a mechanikus gyártást, összeszerelést, tesztelést és berendezések szállítását a különböző rendelési mennyiségekhez.
Nemzetközi telepítési tapasztalat.A FangRong berendezéseket több mint 70 országban szállították az ügyfeleknek, gyakorlati tapasztalatokat biztosítva a különböző csőanyagok, a gyártási követelmények és a gyári feltételek terén.
Gyári átvételi vizsgálat.A legfontosabb működési funkciókat szállítás előtt ellenőrizzük. Azoknál a projekteknél, ahol a vásárlói mintákat előre szállítják, a húzási és tekercselési folyamat tesztelhető a tényleges gyártási anyaggal.
Alkalmazás alapú mérnöki támogatás.A műszaki csapat segítséget tud nyújtani a szerszám kiválasztásában, a húzóerő kiszámításában, az áthaladási ütemterv tervezésében, a lánctalpas konfigurációban, a gépelrendezésben és a tekercselési követelményekben. Ez különösen fontos, ha egy szakaszos húzópadot folyamatos húzóvonalra cserélünk.
ISO 9001:2015— Minőségirányítási rendszer, amely magában foglalja a tervezést, a gyártást, a telepítést és a szolgáltatást. Tanúsítvány száma: UQ231211R1.
CE jelölés— A szabványos FR gépeket a gép konfigurációjára és a vonatkozó EU-követelményekre vonatkozó CE megfelelőségi dokumentációval szállítjuk. A gépek biztonsági értékelése a vonatkozó követelményeken alapul2006/42/EK irányelvés a kapcsolódó harmonizált szabványok.
SGS ellenőrzés— Harmadik fél általi ellenőrzés megszervezhető az egyeztetett gépspecifikációk, teljesítmény- és biztonsági követelmények tekintetében.
Szabadalmi portfólió— A FangRong szabadalmaztatott technológiákat fejlesztett ki húzóberendezésekhez, szerszámtartókhoz, feszítőmechanizmusokhoz és egyéb fémformázó alkatrészekhez.
Jegyzet:A CE megfelelőség konfigurációfüggő. Ha a gépet az EU-ba importálják, a végleges műszaki dokumentációt, a megfelelőségi nyilatkozatot, a biztonsági berendezéseket és az elektromos konfigurációt pontosan a szállított gépre kell visszaigazolni. Az UKCA dokumentáció és egyéb piacspecifikus követelmények a gyártás előtt megbeszélhetők.
Az Automatic Crawler-Type Cold Drawing Machine to Coil nemzetközi szállításra készült, exportorientált csomagolással és mechanikai, elektromos és pneumatikus alkatrészek védelmével. A végső csomagolási mód a gép méreteitől, a szállítási útvonaltól és attól függ, hogy a berendezést komplett gépként vagy külön szakaszokban szállítják.
Tengerentúli projektek esetén a csomagolási lista, a gép méretei, a bruttó tömeg és a rakodási elrendezés a szállítás előtt megerősítésre kerül, így a vevő előre elkészítheti a vámkezelést, a belföldi szállítást és a gyári kirakodó berendezéseket.
Kezdje a cső tényleges átmérőjével és a húzóerővel a maximális sebesség helyett. Az FR-16 φ5-φ16 mm-t fed le, és 10 kN-t biztosít; Az FR-25 φ10-φ25 mm-t fed le, és 30 kN-t biztosít; Az FR-38 φ10-φ40 mm-t fed le, és 50 kN-t biztosít. Figyelembe kell venni az anyagszilárdságot, a kiindulási átmérőt, a kész átmérőt és a menetenkénti csökkentést is.
Igen, az FR sorozat konfigurálható rézhez, alumíniumhoz, rozsdamentes acélhoz, szénacélhoz és kiválasztott speciális ötvözetekhez. Nem szabad azonban feltételezni, hogy ugyanaz a gép minden anyaghoz azonos szerszámokat, kenést vagy húzási paramétereket használ. A keményebb anyagok általában nagyobb húzóerőt, valamint a redukció és a kenés szorosabb ellenőrzését igénylik.
A 100 m/perc az FR-38 maximális névleges sebessége megfelelő folyamatkörülmények között. A tényleges gyártási sebesség függ az anyagtól, a csőméretektől, a redukciótól, a szerszám kialakításától, a kenéstől, a felületi követelményektől és a tekercselési feltételektől. A maximális sebességen való futás csak akkor hasznos, ha a teljes folyamat képes stabil minőséget fenntartani ezen a sebességen.
A fő különbség a húzási módszer. A hagyományos vonópad löketekben húz, míg a lánctalpas rendszer folyamatos súrlódás alapú húzást biztosít. Ez előnyös a hosszú, folyamatos csövek esetében, mert csökkenti a stop-start ciklusokat, és lehetővé teszi, hogy a húzott termék közvetlenül a tekercsbe kerüljön.
Fontos a megfelelő lánctalpas nyomás, a pálya állapota, az igazítás és a folyamatkenés. A túlzott szorítónyomás károsíthatja az érzékeny felületeket, míg az elégtelen nyomás elcsúszást okozhat. A szorítórendszert ezért a cső anyagának és felületi követelményeinek megfelelően kell beállítani, nem pedig egyszerűen maximális nyomást alkalmazni.
Kérjük, adja meg aanyagminőség, kiinduló cső átmérő, kész átmérő, cső falvastagsága adott esetben, szükséges húzási sebesség, cél gyártási teljesítmény, tekercs méretei és elérhető tápegység. A rajzminta vagy a meglévő átadási ütemezés szintén hasznos. Ezek a paraméterek lehetővé teszik a szükséges húzóerő és gépmodell ellenőrzését az árajánlat benyújtása előtt.
A standard gép tartalmazza a húzórendszert és a szerszámtartót. Az egyes csőméretekhez tartozó matricákat az ügyfél anyaga és méretei alapján választják ki, és általában a szükséges húzási folyamatnak megfelelően árajánlatozzák.
Igen. Az FR sorozatú konfiguráció integrált tekercselő állomást tartalmaz. A tekercs követi a húzóvonal sebességét, és a kész csövet a megadott orsóra vagy dobra tekeri. A tekercs hosszát, feszültségét és átkapcsolási követelményeit a műszaki specifikáció során kell megerősíteni.
A szabvány MOQ az1 teljes gépkészlet. Mennyiség alapú árajánlatok készíthetők1 készlet, 2-4 készlet és 5+ készlet. A végső egységár nem csak a mennyiségtől függ, hanem a kiválasztott modelltől, a szerszámoktól, a tekercskonfigurációtól, az automatizálástól és az ügyfél-specifikus követelményektől is.
A szabványos FOB árajánlat alapjaShenzhen kikötője, Kína. Ha logisztikai megállapodása egy másik kínai kikötőt igényel, a szállítási határidő és a belföldi szállítás költsége az árajánlatban újraszámítható.
A szabványos FR-16 és FR-25 megrendelések általában szükségesek30-60 nap. Az FR-38 és a személyre szabott konfigurációjú gépek általában megkövetelik60-90 nap. A visszaigazolt átfutási idő a műszaki adatok és a rendelési adatok véglegesítése után kezdődik.
Sürgős projekteknél megbeszélhető a kiemelt termelés. A gyorsított megrendelés az aktuális gyári kapacitástól, az alkatrészek rendelkezésre állásától és a gép konfigurációjától függ. A gyorsított szállítási határidőt a megrendelés leadása előtt a kereskedelmi árajánlatban írásban meg kell erősíteni.
A szokásos fizetési mód az30% letét a megrendelés visszaigazolása után és 70% egyenleg a szállítás előtt a gyári átvételi tesztelés után. A minősített projekteknél alternatív feltételek is megvitatásra kerülhetnek.
A gépet mechanikai működésre, elektromos funkciókra, pneumatikus befogásra, húzási-sebesség-szabályozásra, tekercselés szinkronizálására, biztonsági funkciókra és a teljes összeszerelésre vonatkozóan ellenőrzik. Ha az ügyfél csőmintákat biztosít, tényleges húzási és tekercselési teszteket lehet rendezni a szállítás előtt.
Igen. A FangRong telepítési útmutatást, üzembe helyezési támogatást és kezelői képzést tud nyújtani. A képzés kiterjedhet a gép üzemeltetésére, a szerszámcserére, a rutin karbantartásra, a lánctalpas beállítására és az alapvető hibadiagnosztikára. A pontos szolgáltatási megállapodást a projektnek és a rendeltetési helynek megfelelően visszaigazoljuk.
A szabványos jótállási idő a12 hónap az üzembe helyezéstől. Az általános cserealkatrészek, például a lánctalpas alkatrészek, fogaskerekek, tömítések és érzékelők a gép konfigurációjának megfelelően szállíthatók. Az üzemeltetési és karbantartási problémákhoz távoli műszaki támogatás is elérhető.
Igen, ahol a megrendelő előzetesen megadhatja a reprezentatív csőanyagot és a szükséges rajzi információkat. A tényleges anyaggal végzett tesztelés különösen hasznos új alkalmazásoknál, mert lehetővé teszi a húzóerő, a sebesség, a kenés, a felület állapota és a tekercselési teljesítmény értékelését a szállítás előtt.
A vevőnek el kell készítenie a szükséges alapot, a rögzítési pozíciókat, az elektromos tápellátást, a sűrített levegőt, a kenőrendszert és az anyagmozgató berendezéseket a végleges gépelrendezésnek megfelelően. A FangRong alaprajzokat, rögzítőcsavar-információkat és telepítési követelményeket tud biztosítani a szállítás előtt.
Cím
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, Kína
Tel