Whatsapp
A precíziós fémmegmunkáló berendezések átfogó választékát kínáljuk, beleértve az egyengetést, hideghúzást, hegyezőt, élletörést, vágógépet, menethengerlő gépeket és húzószerszámokat, amelyeket különféle iparágakban cső-, rúd- és huzalanyagokhoz szabtak.
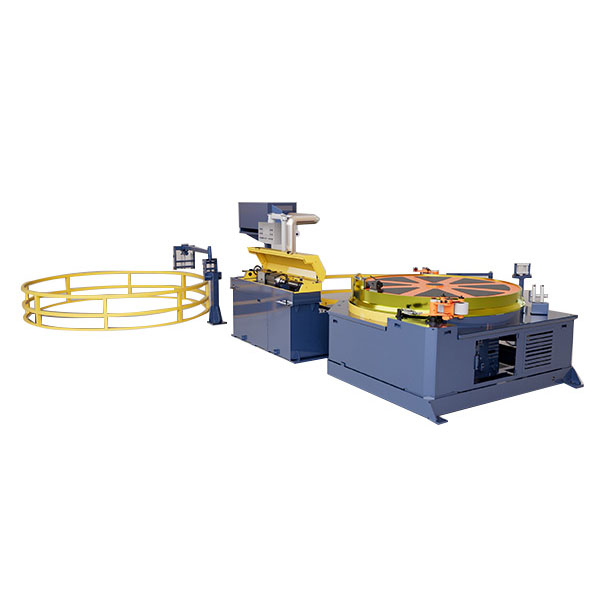
Az FR-50 automata fogasléces fogaskerekes hideghúzógép egy 50 kN-os szervohajtású vonópad precíziós cső- és rúdhúzáshoz. Fogasléces hajtóművet használ 30 kW-os Innovance szervomotorral, amely stabil fordulatszám-szabályozást és csökkentett vibrációt biztosít. Alkalmas réz, alumínium, rozsdamentes acél és szénacél alkalmazásokhoz.
Az FR-50 automata fogasléces fogaskerekes hideghúzó gép a50 kN szervohajtású vonópadkis és közepes átmérőjű csövek és tömör rudak precíziós húzásához. A hagyományos lánc vagy hidraulikus sebességváltó helyett afogasléces hajtáshajtja a30 kW-os Inoance szervomotorés a1:15 bolygóműves derékszögű sebességváltó.
A gépnek van egy4 m effektív rajzhossz, 2 m-es tüskelöket, rajzolási sebessége0-40 m/percés a kocsi visszatérési sebessége legfeljebb30 m/perc. A felsorolt maximális cső átmérője aφ40 mm. A tényleges húzási kapacitás függ az anyagminőségtől, a kiindulási méretektől, a falvastagságtól, a menetenkénti csökkentéstől és a szerszám kialakításától.


Az FR-50 akis és közepes átmérőjű cső- és rúdrajzolás. A tipikus anyagok közé tartozik a réz, alumínium, rozsdamentes acél és szénacél, de ugyanaz a gépméret nem alkalmazható minden anyaghoz és csökkentési ütemtervhez.
Például egy lágy rézötvözetből készült nagyobb cső kisebb húzóerőt igényelhet, mint egy kisebb rozsdamentes acélcső, erős redukcióval. EmiattA cső OD önmagában nem használható a vonópad kiválasztásához.
A gép megerősítése előtt adja meg:
Anyagminőség
Indítócső vagy rúdméret
Kész méret
Falvastagságcsövekhez
Csökkentés bérletenként
Szükséges rajzhossz
Cél termelés
Ezek a paraméterek a szükséges húzóerő, a szerszámelrendezés és a ciklusidő értékelésére szolgálnak. Ha a számított terhelés meghaladja az 50 kN gyakorlati tartományt, nagyobb vonópadot kell fontolóra venni.
A kocsit aszervo-vezérelt fogaskeréka gépágy mentén rögzített precíziós állvány segítségével. Ez a sebességváltó kiküszöböli a lánc feszítését és a lánc megnyúlását a lánchajtású vonópadoknál, és elkerüli a hidraulikus rendszerek által igényelt henger-, szivattyú- és hidraulikaolaj-kört.
A folyamat fő előnye az irányítás képességerajzi sebesség, gyorsulás, lassulás és kocsihelyzetszervo rendszeren keresztül. Ez akkor hasznos, ha a gyártási folyamat megismételhető húzási ciklusokat vagy eltérő sebességet igényel a különböző anyagokhoz és redukciókhoz.
A fogasléces sebességváltó önmagában nem határozza meg a késztermék minőségét. A szerszám geometriája, a tüskék beállítása, a kenés, az anyagállapot és a húzási ütemezés továbbra is kritikus fontosságúak a cső vagy rúd végső méretei és felületi állapota szempontjából.
A névleges húzóerő a50 kN. A felhasználható tartomány az anyagszilárdságtól, a keresztmetszet-csökkentéstől, a súrlódástól és a szerszámozástól függ. A gépet elegendő erőtartalékkal kell kiválasztani, nem pedig folyamatosan a névleges kapacitásának határán üzemeltetni.
A csőhúzás egy szerszámmal együtt atüske vagy magrúda belső dimenzió ellenőrzésére. Az FR-50 támogatja az alábbi azonosítójú csövek belső kenését16 mm vagy nagyobb, a kiválasztott szerszámkonfigurációtól függően.
Tömör rudaknál nincs szükség tüskerendszerre. Ezért ugyanaz a vonópad konfigurálható cső- és rúd alkalmazásokhoz, ha a termék méretei, a szerszámok és a húzóterhelés a géptartományon belül van.
Az automatikus fogasléces fogaskerekes hideghúzógép beszerelhetőfélautomata vagy teljesen automatakonfigurációk. A gyártási sorrendtől függően az automatizálás kiterjedhet az adagolásra, a tüskemenetre, a belső és külső kenésre, a húzásra, a kirakodásra és a kocsi visszatérésére.
| Paraméter | Specifikáció |
| Modell | FR-50 |
| Rajzerő | 50 kN |
| Rajzforma | Egysoros (1 szál) |
| Hatékony rajzhossz | 4 m |
| Core-Rod Stroke | 2 m |
| Max. Cső OD | φ40 mm, anyagtól és redukciótól függően |
| Rajz sebessége | 0-40 m/perc, fokozatmentesen változó |
| Kocsi visszatérési sebesség | 0-30 m/perc |
| Ciklusidő (Push/Return) | 9 s |
| Középső magasság | 800 mm |
| Szervo motor | 30 kW, 2000 ford./perc, Inovancia |
| Szűkítő | Bolygóderékszög, 1:15 arány, Newgear |
| Szervo vezérlő | 30 kW, Innovance |
| Tápegység | 380 V, 50 Hz |
| Vezetősínek | 35# lineáris sín, 4 m, ENSC |
| Keretépítés | C28 csatornás acél, A3 acéllemez hegesztett |
| Kockatartó | 45 #-os acéllemez, gömb alakú szerszámlemez, rögzítőfurat φ100 mm, testreszabható |
| Kenés | Pneumatikus membránszivattyú, külső + belső kenés ≥16 mm átmérőjű |
A specifikációk az anyagtól, a rajz ütemtervétől, a szerszám kialakításától és az opcionális felszereléstől függően változhatnak. A gép végső kapacitását a tényleges gyártási paraméterekből kell megerősíteni.
Precíziós rézcsövekhez használjákHVAC, hűtő és hőátadó berendezések, valamint rézrudak elektromos és általános mérnöki alkalmazásokhoz. A réz általában nagyobb húzási sebességre alkalmas, mint a keményebb acélminőségek, feltéve, hogy a redukciót és a kenést megfelelően választják meg.
Alkalmasautóipari hűtőcsövek, hőcserélő alkatrészek és általános alumíniumcsövekrajz után ellenőrzött külső méreteket és falvastagságot igényel.
Használható precíziós rozsdamentes acélcsövekhez, ha a szükséges húzóterhelés 50 kN tartományon belül van. A redukció és a húzási sebesség meghatározásakor figyelembe kell venni a rozsdamentes acél munkaedzését, a szerszám geometriáját és a kenést.
Az alkalmazások között szerepelnek precíziós csövek, rudak és rudak mérnöki alkatrészekhez. Nagyobb szilárdságú anyagok vagy nagy redukciók esetén nagyobb húzóerő osztályra vagy több húzási lépésre lehet szükség.
AAutomata fogasléces hideghúzó gépAz automatizálási funkciók önálló hozzáadása helyett a tényleges gyártási folyamat körül konfigurálható. Ez akkor fontos, ha a sor több csőméretet vagy gyakori szerszámcserét kezel.
A félautomata konfiguráció a kezelő irányítása alatt tartja az anyagbetöltést és a kiválasztott beállítási műveleteket. Egy teljesen automatikus konfiguráció integrálhatóelőtolás, tüskemenet, kenés, húzás, kirakodás és kocsi visszaszállítás.
A PLC és HMI rendszer a szükséges gépi funkcióknak, gyártási sorrendnek és automatizálási szintnek megfelelően konfigurálható.
A FangRong azóta foglalkozik hideghúzó berendezések gyártásával1998. Gyártó létesítményei aDongguan és Yangjiangborító gépgyártás, megmunkálás, összeszerelés, elektromos integráció és tesztelés.
A cég éves termelési kapacitása több mint650 gépa két létesítményben, és több mint országban szállított berendezéseket az ügyfeleknek70 ország.
A keret gyártása:A C28-as csatornás acél és az A3-as acéllemez hegesztve és megmunkálásra előkészítve.
Megmunkálás:A vezetősín és az állvány beépítési felületei a kívánt geometriára vannak megmunkálva.
Hajtás összeállítás:A szervomotor, a bolygókerekes hajtómű, a fogaskerék és a fogasléc össze van szerelve és ellenőrizve a végső integráció előtt.
Rendszerintegráció:A mechanikus, pneumatikus, kenési és elektromos rendszerek csatlakoztatása és üzembe helyezése megtörtént.
PLC programozás:A rajzolási ciklusok és a HMI-funkciók a kiválasztott gépspecifikációnak megfelelően vannak konfigurálva.
Gépi tesztelés:Szállítás előtt ellenőrzik a kocsi mozgását, az elektromos funkciókat, a kenést és a húzási teljesítményt. A vevői minták rajzi próbákhoz használhatók, ha szállítják.
ISO 9001:2015— Minőségirányítási rendszer, amely magában foglalja a tervezést, a gyártást, a telepítést és a szolgáltatást. Tanúsítvány száma: UQ231211R1.
CE dokumentáció— Elérhető az alkalmazható gépkonfigurációkhoz a célpiac követelményei szerint.
SGS ellenőrzés— A megrendelő vagy a projekt igénye szerint független vizsgálat is megoldható.
A FangRong számos találmányi és használati modell szabadalommal is rendelkezik a hideghúzó berendezésekhez, beleértve a húzógép-átviteli és szerszámrendszereket.
A szükséges erőt aanyagminőség, kezdő és kész méretek, falvastagság, redukció, szerszámgeometria és kenési feltételek. A φ40 mm-es maximális cső külső átmérője a gép referenciaértéke, és nem szabad minden anyag esetében maximális méretként kezelni.
Igen. A csőhúzás szerszám és tüske rendszert használ, míg a tömör rudakat tüske nélkül húzzák. Külön szerszámokra és megfelelő szerszámokra van szükség, és a húzóterhelésnek a gép névleges tartományán belül kell maradnia.
A hajtás kiküszöböli a láncfeszítést és a rutinszerű láncfeszesség beállítást. Ennél is fontosabb, hogy a szervorendszer programozhatósebesség, gyorsulás, lassítás és a kocsi pozicionálása, ami hasznos megismételhető automatizált rajzolási ciklusokhoz.
Igen, feltéve, hogy az anyag és a csökkentés ütemezése a gép húzóerő-képességén belül van. A rozsdamentes acél általában szorosabb ellenőrzést igényel a redukció, a szerszámozás és a kenés terén, mivel nagyobb szilárdsága és keményedése.
Adja meg aanyagminőség, kiindulási méret, kész méret, falvastagság, menetenkénti csökkentés, húzási hossz, gyártási cél és automatizálási követelmények. A csőhúzásnál az ID követelmények és a tüskére vonatkozó információk szintén hasznosak a szerszámkonfiguráció megerősítéséhez.
Egy értelmes FAT-nak ellenőriznie kellkocsi mozgása, húzási sebesség, erőképesség, szerszám és tüske beállítás, kenés, automatikus ciklusfunkciók és biztonsági funkciók. Ha rendelkezésre állnak a vevői anyagok, akkor előnyösebb a tényleges rajzpróba, mivel ez lehetővé teszi a folyamat eredményének ellenőrzését a szállítás előtt.
A FangRong biztosítjaszerelés felügyelet, üzembe helyezés, kezelői oktatás, alkatrészellátás és távműszaki támogatás. A normál garanciaidő az üzembe helyezéstől számított 12 hónap.
Cím
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, Kína
Tel