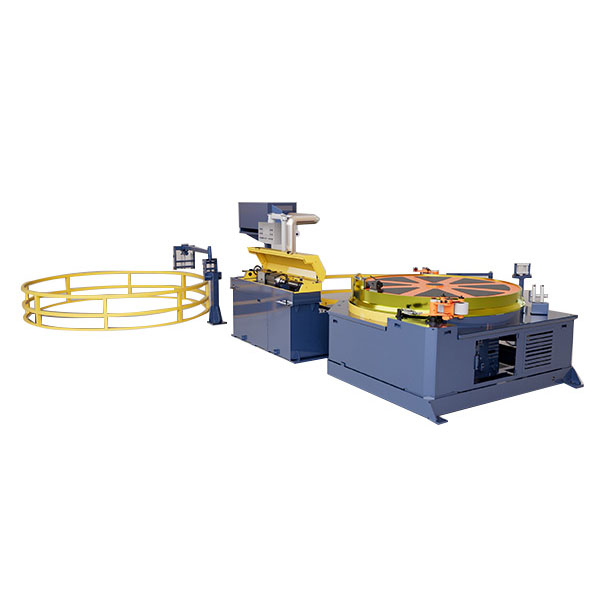
A hengerlés és a rajzolás különböző munkákat végez ugyanabban az alakítási folyamatban. A gördülőfej először lekicsinyíti és átformálja a metszetet, míg a húzószerszám a végső méretei felé viszi az anyagot. FangRong'sGördülő rajzgépötvözi ezt a két műveletet olyan acéltermékek esetében, amelyek ellenőrzött alakváltozást igényelnek a végső húzás előtt, különösen az S55C, 20CrMo és hasonló acélok esetében, amelyek szakítószilárdsága 900 MPa.
Miért tekerjünk rajzolás előtt?
Egy hagyományos húzószerszám egy deformációs zónában hajtja végre a metszetcsökkentés nagy részét. A négyhengeres rendszernél az átmérőcsökkentés egy részét a hengerfej végzi, mielőtt az anyag elérné a szerszámot. A gördülő redukció jellemzően5-15%, amely fokozatosan megváltoztatja a metszetet ahelyett, hogy teljes mértékben a végső rajzszerszámra hagyatkozna.
Ez az elrendezés segíthet a keményebb acélok deformációjának szabályozásában, és egy másik folyamatváltozót ad a kezelőnek, amikor nehezen húzható termékekkel dolgozik. A kombinált eljárás javíthatja a kész szakasz konzisztenciáját és hozzájárulhat az egyenesség szintjéhez≤1mm/mmegfelelő termelési körülmények között.
A görgőfej határozza meg, hogy a kockafejnek mit kell befejeznie
A négygörgős fej nem egyszerűen egy további redukciós egység. A henger geometriájának, anyagának és felületének meg kell felelnie a munkadarabnak. Ha a görgő felülete nem megfelelő az acélminőségnek vagy a kenési állapotnak, a hengernyomok átkerülhetnek a termékre, mielőtt az elérné a húzószerszámot.
A FangRong ezért a hengeres anyagokat és a felületkezelést a feldolgozott anyagnak megfelelően konfigurálja. Ez különösen fontos a vezetősínek, csúszkák és lineáris mozgású profilok esetében, ahol a felület állapota a funkcionális követelmény része, nem pedig csak megjelenési probléma.
Az FR-30, FR-45 és FR-65 különböző húzóterheléseket takar
| Modell |
Rajzerő |
Tipikus konfiguráció |
| FR-30 |
300kN / 30T |
Kisebb húzóterheléshez a sorozaton belül |
| FR-45 |
450kN / 45T |
Köztes kapacitás |
| FR-65 |
650–750 kN / 65–75T |
Kétláncos nagy teherbírású konfiguráció |
AFR-65kettős láncú hajtást használ 200 mm-es, nagy teherbírású, egyenes lemezes láncokkal, 112-es áttételű ZFY560 reduktorral és 166 kW névleges Z4-280-41 egyenáramú motorral. A hajtásrendszer Siemens 6RA80 vezérlőt használ, míg az Innovance PLC/HMI gépvezérlést biztosít.
A hosszú szakaszok több mint nagy űrtartalmat igényelnek
Az FR-65 névleges húzási sebessége körülbelül 13 m/perc, változtatható sebességtartománya 0–37 m/perc, effektív húzási hossza 12 m, ágyhossza pedig akár 16 m. Hozzávetőleges alapterülete 31 × 4,1 m.
Hosszú vezetősínek és szerkezeti profilok esetén a rendelkezésre álló löket és a gép elrendezése ugyanolyan fontos, mint a névleges húzóerő. A munkadarabnak megfelelően alátámasztottnak és egy vonalban kell maradnia a hengerlési és húzási folyamat során; ellenkező esetben a további húzóképesség nem kompenzálja a rossz anyagvezetést.
Ahol a gördülő rajz illeszkedik a gyártási útvonalhoz
Ezt a gépet olyan alkalmazásokra tervezték, ahol a szabályozott hengerlés és a végső húzás kombinációja gyakorlati előnyt jelent az egyedüli húzással szemben. A tipikus termékek közé tartozikvezetősínek, csúszkák, precíziós lineáris mozgású alkatrészek és szerkezeti profilokközepes és nagy szilárdságú acélokból készül.
Az eljárás akkor a leghasznosabb, ha a termék metszetpontosságot és szabályozott mechanikai deformációt is igényel. Egy egyszerű, alacsony redukciós termék esetében a hengerlési fokozat hozzáadása kevés előnnyel járhat; a keményebb acélok vagy az irányítottabb alakítást igénylő profilok esetében a további deformációs szakasz megkönnyítheti a húzási folyamat irányítását.


 Whatsapp