Whatsapp
A precíziós fémmegmunkáló berendezések átfogó választékát kínáljuk, beleértve az egyengetést, hideghúzást, hegyezőt, élletörést, vágógépet, menethengerlő gépeket és húzószerszámokat, amelyeket különféle iparágakban cső-, rúd- és huzalanyagokhoz szabtak.
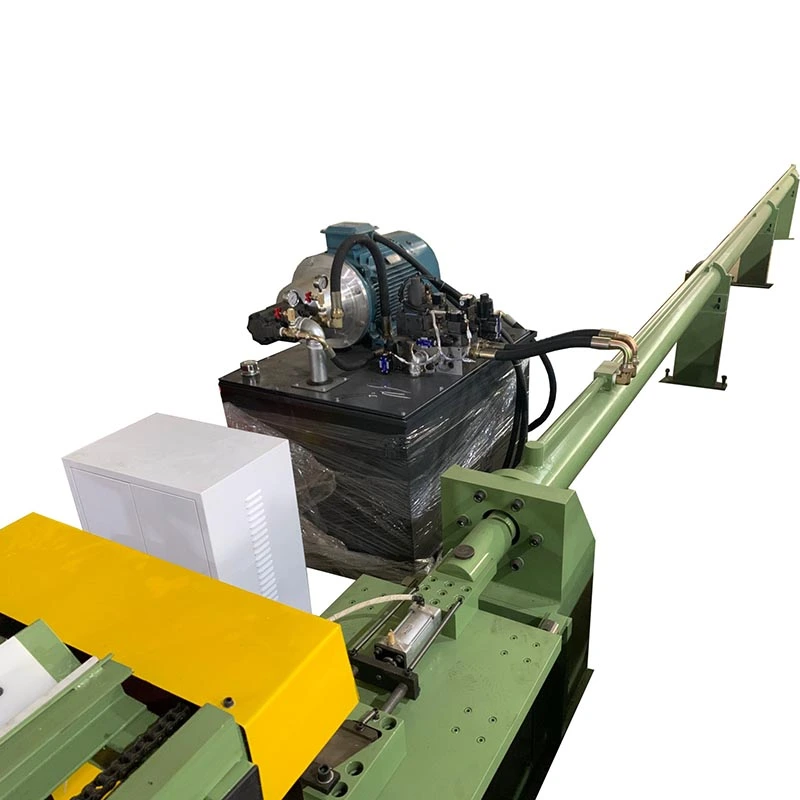
ASzabálytalan hidraulikus hideghúzó gépkialakítására szolgálösszetett, nem kerek profilokamelyek nagy húzóerőt és szabályozott deformációt igényelnek, beleértve a négyzet, téglalap, hatszögletű, nyolcszögletű, ovális, csatorna, szög, T-szelvényeket és egyedi aszimmetrikus formákat. Hidraulikus hajtás biztosítja50-20 000 kN húzóerőütésekkel ig25 m, amely lehetővé teszi nagy vagy nagy szilárdságú csövek és tömör rudak kialakítását egyetlen hideghúzás során. A precíziós matricák vezérlik a profilgeometriát, a sarokmeghatározást és a méretpontosságot, így az eljárás alkalmas acél, rozsdamentes acél, réz, alumínium és speciális ötvözet profilokhoz, ahol a hagyományos hengerléssel nem lehet elérni a kívánt profilt.
Az Irregular Hydraulic Cold Drawing Machine egy hidraulikus hajtású vonópad, amelyet kifejezetten nem kör alakú fémszelvények – köztük négyzet, téglalap, hatszögletű, nyolcszögletű, ovális, csatorna, szög, T-szelvény és egyedi aszimmetrikus profilok – gyártására terveztek kerek csőből vagy tömör rudakból egyetlen hideghúzáson keresztül. A kerek metszeteket előállító általános célú rajzológépekkel ellentétben ez a berendezés speciális szerszámrendszereket és precíziós vezetésű kocsikat tartalmaz, amelyek a rajzi folyamat során megőrzik a komplex keresztmetszeti geometriát.
A gép úgy működik, hogy egy hegyes munkadarabot egy nem kerek nyílású, precíziósan megmunkált szerszámon keresztül húz. Ahogy az anyag áthalad a szerszámon, plasztikusan deformálódik, hogy megfeleljen a szerszámüreg geometriájának --- csökkenti a keresztmetszeti területet, miközben egyidejűleg átformázza a metszetet. Csőhúzáshoz belső tüske vagy dugó szabályozza a falvastagság eloszlását a szabálytalan szakaszon. A hidraulikus erő sima, rezgésmentes erőkifejtést biztosít --- kritikus az éles sarkok és az egyenletes falvastagság fenntartásához összetett szakaszokban.


A melegen hengerelt vagy extrudált, nem kerek szakaszok alapvető korlátokat jelentenek: laza mérettűrések (általában ±0,5 mm vagy még rosszabb), vízkővel borított felületek, amelyek alapos tisztítást igényelnek, dekarbonizáló rétegek, amelyek gyengítik a felületi tulajdonságokat, és inkonzisztens mechanikai tulajdonságok a metszetben. Az alternatív módszerek mindegyikének megvan a maga kompromisszuma: a meleghengerléssel nem lehet szűk tűrést elérni a saroksugár és a síkság tekintetében; a hideghengerlés egységes szakaszokra korlátozódik, és hagyja a maradék feszültségeket; Az extrudálás összetett formákat kínál, de lényegesen magasabb költséggel és alacsonyabb gyártási sebességgel.
A hideghúzás alapvetően más deformációs mechanizmussal oldja meg ezeket a kényszereket. A szerszámgeometria és a szabályozott redukció kombinációja arra kényszeríti az anyagot, hogy nyomó- és húzófeszültségek hatására a szerszámüregbe áramoljon. Ez a következőket eredményezi:
- Szigorú méretszabályozás: Tűrések ±0,05 mm-ig a kritikus méreteknél
- Kiváló felületkezelés: Sima, vízkőmentes felületek közvetlen használatra készen
- Fokozott mechanikai tulajdonságok: A hideg megmunkálás növeli a folyáshatárt és a keménységet, miközben megtartja a rugalmasságot
- Éles, határozott sarkok: A lekerekített sarkokkal rendelkező melegen alakított profilokkal ellentétben a hidegen húzott profilok megtartják a precíz sarokgeometriát, amely elengedhetetlen a szerkezeti integritáshoz és az összeszereléshez
- Egyenletes falvastagság: Az egyenletes anyageloszlás biztosítja a kiszámítható teljesítményt terhelés alatt
Az 1998 óta tartó 26 éves hideghúzó berendezések gyártásával a FangRong több ezer szabálytalan metszetű alkalmazásra tervezett megoldásokat. Szabálytalan hidraulikus hideghúzógépeink a kis, 10 mm alatti precíziós profiloktól a 300 mm-nél nagyobb szerkezeti szakaszokig terjedő szakaszokat gyártanak szénacélok, ötvözött acélok, rozsdamentes acélok, alumínium, réz, titán és speciális ötvözetek között. Minden gép 10 000+ ügyféltől gyűjtött mérnöki tudást tartalmaz 70+ országban --- köztük 5000+ acélgyár, 2100+ rozsdamentes acél feldolgozó, 1800+ rézgyártó, 700+ alumíniumgyártó, valamint 500+ titán- és speciális ötvözetből készült ügyfél.
1. Precíziós, nem kerek geometriai vezérlés
Az előfeszített keret és a merev megvezetésű kocsi tökéletes vágószerszám-beállítást biztosít a teljes löket során – ez kritikus fontosságú a komplex keresztmetszeti geometria fenntartásához. Ellentétben a láncos vagy mechanikus vonópadokkal, amelyeknél előfordulhat az eltolódás, a hidraulikus rendszer konzisztens erővektor-beállítást tart fenn. Az éles, határozott sarkok megmaradnak --- a melegen alakított szakaszok nem felelnek meg ennek a pontosságnak.
2. Hidraulikus teljesítmény vibrációmentes erőátvitellel
A hidraulikus hengerek sima, fokozatmentes erőkifejtést biztosítanak --- kiküszöbölve a mechanikus vagy lánchajtású rendszereknél megszokott repedésnyomokat és felületi hibákat. Ez különösen fontos szabálytalan szakaszokon, ahol az egyenetlen erőeloszlás torzulást, falvastagság változást vagy sarkok lekerekítését okozhatja.
3. Széles metszetű profil képesség
Támogatja a négyzet alakú, téglalap alakú, hatszögletű, nyolcszögletű, ovális, elliptikus, csatorna-, szög-, T-szelvény- és egyéni aszimmetrikus profilokat. A szerszámváltó rendszerek gyors profilváltást tesznek lehetővé, így a gép alkalmas mind a nagy volumenű gyártásra, mind az üzemi rugalmasságra.
4. Többmenetes rajzolási képesség
Komplex, jelentős csökkentést igénylő metszetek köztes hőkezeléssel több menetben is megrajzolhatók. Minden lépés fokozatosan finomítja a méreteket és a mechanikai tulajdonságokat. A hidraulikus rendszer egyenletes erőt tart fenn, függetlenül az áthaladás sorrendjétől.
5. Falvastagság-szabályozás csövekhez
Csőhúzáshoz a belső tüskés vagy úszódugós rendszerek szabályozzák a falvastagság eloszlását a szabálytalan szakaszokon. Kritikus olyan alkalmazásokhoz, ahol az egyenletes falvastagság meghatározza a nyomásértéket vagy a szerkezeti teljesítményt.
6. Integrált gyártósor opciók
Az opcionális soron belüli rendszerek közé tartozik a hegyezés (fejcsökkentés), az egyengetés és a hosszra vágott nyírás --- egy teljes gyártósor létrehozása a nyersanyagtól a kész szakaszokig egyetlen menetben.
7. Anyag sokoldalúsága
Szénacélt (alacsony/közepes/magas széntartalmú, ötvözött, HSLA), rozsdamentes acélt, alumíniumot, rezet, sárgarézt, titánt, nikkelötvözeteket és speciális fémeket dolgoz fel. A húzóerő és a sebesség az anyagspecifikus alakváltozási jellemzőknek megfelelően állítható.
8. PLC vezérlés folyamatadat-naplózással
Programozható logikai vezérlő HMI-vel precíz paraméterprogramozást és valós idejű monitorozást tesz lehetővé. Az adatnaplózás támogatja a minőségi nyomon követhetőséget és a folyamatok optimalizálását --- elengedhetetlen az ISO9001 tanúsítvánnyal rendelkező műveletekhez.
A megfelelő modell kiválasztásához a gép kapacitását az Ön speciális gyártási követelményeihez kell igazítani. A legfontosabb kiválasztási paraméterek a következők: húzóerő (amelyet a keresztmetszeti terület csökkenése és az anyag folyáshatára határozza meg), a maximális szelvényméret (a szerszámüreg méretei és a kocsi nyílása által), a lökethossz (a késztermék hossza határozza meg) és a húzási sebesség (befolyásolja a gyártási sebességet és a felületi minőség minőségét). Szabálytalan metszeteknél az effektív húzóerő-igény jellemzően magasabb, mint az egyenértékű területű kerek szakaszoknál a sarkok átalakításához és a geometria megtartásához szükséges további alakváltozási munkák miatt.
Szabálytalan hidraulikus hideghúzó gépeink 50 KN és 20 000 KN között mozognak, 25 méteres lökettel és 30 m/perc sebességgel. Minden specifikáció testreszabható. A metszet méreteihez tekintse meg a maximális körülírt körátmérőt --- a szabálytalan szakaszt körülvevő legkisebb kört.
| Modell / Technológia paraméter | FR-2T | FR-5T | FR-10T | FR-15T | FR-20T | FR-30T | FR-50T | FR-70T |
| Max. Vonóerő (KN) | 20 | 50 | 100 | 150 | 200 | 300 | 500 | 700 |
| Rajz sebesség (m/perc) | 0~10 | 3~10 | 3~10 | 3~10 | 3~10 | 3~10 | 2~10 | 10-16 |
| Kész cső tényleges hossza (m) | 6 | 5 | 5 | 9 | 5 | 5 | 7 | 9 |
| A kész cső külső átmérőjének húzott tartománya (mm) | φ5max | φ25max | φ50max | φ60max | φ70max | φ30-φ80 | φ30 ~ φ100 | φ30 ~ φ100 |
| Max. Kész cső húzott vastagsága (mm) | 1,5 mm | 2 mm | 3 mm | 4 mm | 5 mm | 6 mm | 8 mm | 10 mm |
| Fő olajhenger (mm) | φ63*φ35 | φ80*φ45 | φ125*φ70mm*3200mm | φ125*φ70 | φ150 | φ180*φ90*3000 | φ200*φ100 | φ280*φ150*9000 |
| A szisztémás állomás száma | 1 | 1 | 1 | 1 | 1 | 1 | 1 | 2 |
| A rendszer üzemi nyomása (Mpa) | 21 | 21 | 21 | 21 | 21 | 26 | 26 | 26 |
| Max. A rendszer nyomása (Mpa) | 26.0 | 26.0 | 26.0 | 26.0 | 26.0 | 31.5 | 31.5 | 31.5 |
| Fő olajszivattyú (manuálisan állítható dugattyús szivattyú) | 40 | 40 | 40 | 50 | 50 | 50 | 50 | 50 |
| Fő motor (KW) | 3.7 | 7.5 | 22 | 30 | 45 | 75 | 75 | 132*2 |
| Körvonal méretei (Sz × M × M) (m) | 1,6*1,4*30 | 1,6*1,4*30 | 1,6*1,4*30 | 1,6*1,4*30 | 1,6*1,4*30 | 1,1*1,2*20 | 1,2*1,3*25 | 1,3*1,4*25 |
| Súly (t) | 2 | 3 | 5 | 8 | 10 | 15 | 20 | 30 |
Egyedi specifikációk kérésre elérhetőek. A metszet mérete a körülírt kör maximális átmérőjére vonatkozik.
- Alváz alkatrészek, bukóketrecek, felfüggesztés alkatrészek: Négyzet és téglalap alakú profilok szűk saroksugárral a szerkezeti integritás érdekében
- Kormányoszlopok, hajtótengelyek: Pontos méretszabályozást igénylő hatszögletű és spline profilok
- Akkumulátor hűtő csövek: Ovális és téglalap alakú vékonyfalú szakaszok egyenletes falvastagsággal a hőkezelés érdekében
Ügy: Egy Tier 1 gépjárműipari beszállító a melegen hengerelt téglalap alakú csöveket hidegen húzott szakaszokra cserélte a felfüggesztés alkatrészén. Javult a mérettűrés, kiküszöbölve a másodlagos marási műveletet. Csökkentett gyártási költség.
- Vezetősínek, szállítószalag alkatrészek: Precíziós négyzet és téglalap alakú rudak lineáris mozgásrendszerekhez
- Gépvázak, hidraulikus lineárisok: Nehéz falú téglalap alakú és egyedi profilok teherhordó alkalmazásokhoz
- Teleszkópos alkatrészek: Egymásba ágyazott négyzet és téglalap alakú szakaszok szabályozott távolsággal
Ügy: Egy hidraulikus hengergyártó 80 × 80 mm-es négyzet alakú csöveket húz 89 mm-es külső átmérőjű körökből a hengertestekhez. A felületkezelés kiküszöböli a hónolást, így hengerenként 15 perc megmunkálást takarít meg.
- Utánfutó keretek, állványrendszerek: Nagy szilárdságú négyszögletes és csatornaszelvények
- Repülőgép szerkezeti elemei: Titán és ötvözött acél szabálytalan profilok szigorú méret- és mechanikai tulajdonságokkal
- Rakománykonténer alkatrészek: Szabványosított négyzet és téglalap alakú metszetek
- Ipari stílusú bútorok: Pontos geometriai metszetek, amelyek esztétikus felületminőséget igényelnek
- Irodai és kiskereskedelmi bemutatók: Dekoratív profilok egyedi keresztmetszettel
- Hőcserélő csövek: Ovális és lapított csövek a fokozott hőátadó felület érdekében
- Szélturbina alkatrészek: Nagy szilárdság/tömeg aránnyal rendelkező szerkezeti szakaszok
A FangRong-ot 1998-ban alapították, és 26 éve szakosodott hideghúzó berendezésekre. A vállalat egy több mint 30 éves hideghúzógép-tapasztalattal rendelkező tajvani gyártóval kötött vegyesvállalati partnerségből indult ki, és 2013-ban 100%-os tulajdonú üzemeltetésre váltott át. Ez a mérnöki vonal azt jelenti, hogy gépeink több évtizedes hideghúzási folyamatok tudását testesítik meg --- nemcsak a mechanikai tervezést, hanem a különböző anyagok deformáció alatti viselkedésének kohászati megértését is.
Két gyár: Dongguan Fangrong Metallurgical Equipment Co., Ltd. és Yangjiang Fangrong Machinery Co., Ltd. Éves gyártási kapacitás: 650+ gép. Átlagos éves forgalom: 45 millió RMB. A kétüzemi műveletek párhuzamos gyártást és gyorsabb szállítást tesznek lehetővé.
Több mint 70 országba exportálták. 10 000+ ügyfél: 5000+ acélgyár, 2100+ rozsdamentes acélfeldolgozó, 1800+ rézgyártó, 700+ alumíniumgyártó, 500+ titán- és speciális ötvözetből készült ügyfél. Ez a skála olyan mérnöki visszajelzést ad, amelyet egyetlen kis gyártó sem tud felmutatni.
Minden szabálytalan hidraulikus hideghúzó gépet teljes terhelésű tesztelésnek vetnek alá a szállítás előtt: 30 percig üresjáratban üzemel, majd fokozatos terhelést a névleges kapacitásig. Méretellenőrzés ±0,02 mm-ig. Az ellenőrzött olajhőmérséklet --- teljes terhelés mellett nem haladhatja meg a 60 ℃-ot. A hidraulikus rendszer nyomáspróbája a szivárgásmentes működés érdekében.
Telepítési, üzembe helyezési, kezelői oktatási, karbantartási és javítási szolgáltatások. Globális szervizpartnerhálózat a helyi támogatáshoz és pótalkatrészekhez.
Dongguan Fangrong Metallurgical Equipment Co., Ltd.-- Székhelye és elsődleges gyártóbázisa Dalang Townban, Dongguan városában. Hideghúzó gépekre, egyengetőgépekre és menethengerlő berendezésekre specializálódott.
Yangjiang Fangrong Machinery Co., Ltd.-- Másodlagos létesítmény a Yangdong kerületben, Yangjiang Cityben, bővítve a termelési kapacitást és lehetővé téve a gyorsabb szállítást.
1. Rendelés és tervezés-- Minden gépet az ügyfél-specifikus szakaszkövetelményeknek, anyagoknak és gyártási céloknak megfelelően terveztek.
2. Anyagbeszerzés és ellenőrzés-- Minden nyersanyag minősített beszállítótól beérkező ellenőrzéssel.
3. Precíziós megmunkálás-- Kritikus alkatrészek: főhenger, vonókocsi, szerszámtartó, előfeszített keret, vezetősínek. A vezetősín egyenessége ≤0,5 mm teljes hosszon.
4. Hidraulika rendszer összeszerelése-- Tápegységek, patronos szelep integrált blokkok, vezérlőrendszerek összeszerelve és tesztelve.
5. Részgyűlés-- Előtoló mechanizmus, szorítórendszer, opcionális egyengető és vágóegységek.
6. Végső gyűlés- Integrált mechanikai, hidraulikus és elektromos rendszerek.
7. PLC és vezérlés integráció-- Programozás és HMI interfész telepítés.
8. Teljes terhelésű tesztelés-- Minden gépen: üresjárati üzem 30 perc, fokozatos terhelés a névleges kapacitásig, méretellenőrzés, olajhőmérséklet figyelése (≤60 ℃).
9. Minőségellenőrzés-- ISO9001:2015 megfelelőség ellenőrzése.
10. Csomagolás és Szállítás-- Biztonságos csomagolás nemzetközi szállításhoz exportdokumentációval.
ISO9001:2015 minőségirányítási rendszer-- Tanúsítvány száma: UQ231211R1. Tartalmazza a tervezést, a beszerzést, a gyártást és az értékesítés utáni szolgáltatást.
CE tanúsítás-- Megfelel a gépekről szóló 2006/42/EK európai irányelvnek. Tartalmaz kétkezes vezérlőket, biztonsági fényfüggönyöket, reteszelt védőburkolatokat.
SGS minősítés-- A termékminőség és a gyártási folyamatok független ellenőrzése.
Nemzeti szabadalmak-- 32 találmányi szabadalom + 100+ használati modell szabadalom, amelyek védett technológiákat védenek a hidraulikus rendszerekben, a szerszámtervezésben, az automatizálás vezérlésében és a gépszerkezetben. Képviselő: 2013207829011, 2008300532117, ZL2015 2 0842922.7.
Négyzet, téglalap, hatszögletű, nyolcszögletű, ovális, elliptikus, csatorna-, szög-, T-szelvény és egyedi aszimmetrikus profilok. A szerszámváltás gyors váltást tesz lehetővé a profilok között. A csőszakaszoknál a belső tüskék szabályozzák a falvastagság eloszlását.
A hideghúzás ±0,05 mm-es tűréseket tesz lehetővé a kritikus méreteknél. Az éles sarkok megmaradnak --- a melegen formált részek nem felelnek meg ennek a pontosságnak.
Szénacél (alacsony/közepes/magas széntartalmú, ötvözött, HSLA), rozsdamentes acél, alumínium, réz, sárgaréz, titán, nikkelötvözetek és speciális fémek.
| Vonatkozás | Hideg rajz | Hot Rolling |
| Mérettűrés | ±0,05 mm | ±0,5 mm |
| Felületkezelés | Mérlegmentes | Vízkő van, tisztítást igényel |
| Sarok geometriája | Éles, határozott | Lekerekített |
| Mechanikai tulajdonságok | Javítva a keményítéssel | Hengerelt, kisebb szilárdságú |
| Karburizálás | Felületi nyírással eltávolítjuk | Jelen van, le kell gépelni |
Szükséges erő = keresztmetszeti terület csökkenés × anyag folyáshatár × alakváltozási tényező (1,2--1,5 szabálytalan szelvényeknél). Ingyenes erő számításokat biztosítunk az Ön anyagspecifikációival és célméreteivel. Szabálytalan szelvényeknél az alakváltozási tényező a sarokformázó munkák miatt nagyobb, mint a köröknél.
Jellemzően 15-30%-os területcsökkentés menetenként szabálytalan szakaszok esetén. Nagyobb redukciókhoz többszörös átmenetre lehet szükség közbenső izzítással. Javasoljuk, hogy az adott anyaggal és metszetgeometriával végezzenek folyamatpróbákat.
Igen. A munkadarab végének átmérőjét csökkenteni kell, hogy áthaladjon a szerszámon. A FangRong integrált mutató (fejcsökkentő) gépeket kínál a gyártósor részeként.
Szabványos szabálytalan hidraulikus hideghúzó gépek: 30--60 nap. Egyedi tervezésű gépek: 90--120 nap a specifikációtól függően. A kettős gyári műveletek lehetővé teszik a párhuzamos gyártást több megrendelés esetén.
380V, 50--60Hz teljesítmény. Beton alapozás szükséges --- Az előfeszített keretkialakítás azt jelenti, hogy az alap csak a gép súlyát tartja meg, a húzóerőket nem (az erőket a zárt keretszerkezet tartalmazza). Minimális alapterület: a lökethossztól függ. Az árajánlathoz alaprajzokat adunk.
Igen. Mérnöki csapatunk a szerszámtervezési ajánlásokat, az átfutási sorrend tervezését, a kenés kiválasztását és a próbaüzem támogatását nyújtja az üzembe helyezés során. 70+ országban több mint 10 000 ügyfelünknek köszönhetően gyakorlatilag minden szabálytalan metszetrajzi kihívással találkoztunk és megoldottuk.
Gép, hidraulikus tápegység, PLC vezérlőrendszer HMI-vel, szabványos szerszámtartó, egy készlet indítási szerszámok, telepítés felügyelet, üzembe helyezés és kezelői képzés. Az Ön profiljaihoz tartozó szerszámokat a geometria és az anyag alapján külön ajánljuk.
Standard: 30% előleg, 70% szállítás előtt.
12 hónap az üzembe helyezéstől.
Több mint 10 000 ügyfél több mint 70 országban. Igény szerint iparág-specifikus referenciákat tudunk biztosítani.
Be kell nyújtani: anyagtípus és minőség, kiinduló metszet méretei, cél kész metszetrajz, megcélzott gyártási mennyiség (darab/nap vagy tonna/nap) és maximális kész hossz. Válaszolunk erőkalkulációval, modellajánlással, árral és szállítási ütemezéssel.
Cím
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, Kína
Tel