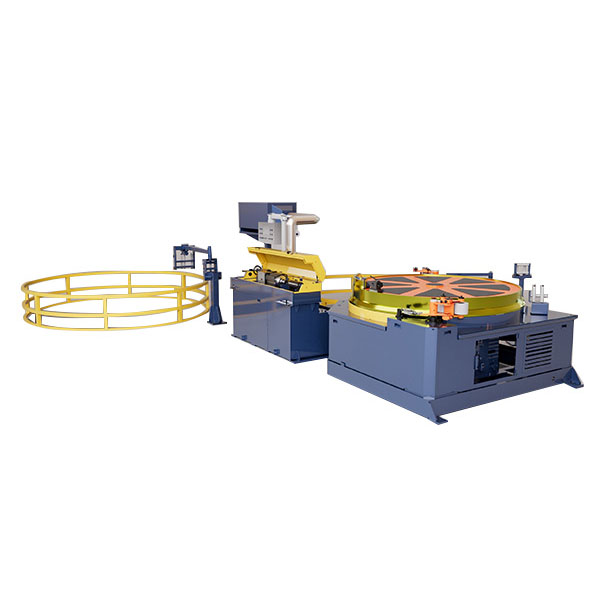
FangRong'sLánctalpas típusú hidegrajzoló gépvégtelenített pályát használ az anyag folyamatos megfogására és húzására. A hagyományos láncos vonópadtól eltérően, amely egy előre-hátra mozgó kocsira támaszkodik, a lánctalpas rendszer fenntartja a kapcsolatot a munkadarabbal az egész húzási zónában. Ez különösen alkalmassá teszihosszú tekercsek, folyamatos anyag és nagyobb húzási sebesség.
Folyamatos markolat a hosszú anyaghoz
A lánctalpasnak nem kell minden húzás után elengednie az anyagot, és vissza kell adnia egy kocsit. Több hengerpár nyomja a kopásálló gumibetéteket a munkadarabhoz, hosszú érintkezési felületet hozva létre a húzáshoz. A hidraulikus sínfeszesség viszonylag stabilan tartja a megfogási nyomást, miközben az anyag áthalad a gépen, így csökkenti a csúszást és az egyenetlen adagolást.
Ez az elrendezés akkor hasznos, ha a gyártás hosszú huzal-, cső- vagy szalaghosszúságú, és a hagyományos dugattyús húzópad megszakítása korlátozná a teljesítményt. Különösen relevánselektromos vezeték, hegesztőhuzal és kábel-árnyékoló csövek, ahol a folyamatos etetés értékesebb, mint az egyes rövid rudak feldolgozásának rugalmassága.
A folyamatos rajzolás a fő előnye.A lánctalpas rendszer akkor a leghasznosabb, ha a beérkező anyagot folyamatosan lehet betáplálni, és a későbbi folyamat is lépést tud tartani a húzási sebességgel. Rövid rudak vagy gyakori méretváltások esetén a hagyományos lánc vagy hidraulikus vonópad praktikusabb lehet.
FR-16, FR-25 és FR-38
A három lánctalpas modell körülbelül φ5 és φ40 mm közötti anyagátmérőt fed le, húzóerővel10-50 kNés a maximális húzási sebesség körülbelül 80-100 m/perc. A fő motor teljesítménye 15 kW és 37 kW között van.
FR-16φ5-16mm anyag
10 kN húzóerő
15 kW-os motor
FR-25φ10-25mm anyag
30 kN húzóerő
22 kW-os motor
FR-38φ10-40mm anyag
50 kN húzóerő
37 kW-os motor
AFR-168 pár hengert használ, 80 mm-es lánctalpas szélességet és 1800 mm-es érintkezési hosszt. AFR-2510 hengerpárt, 100 mm-es nyomtávot és 2500 mm-es érintkezési hosszt használ. Nagyobb anyag esetén aFR-3812 hengerpárt, 120 mm-es lánctalpas szélességet és 3500 mm-es érintkezési hosszt használ.
| Modell |
Anyagátmérő |
Vonóerő |
Fő motor |
Henger párok |
Érintkezés hossza |
| FR-16 |
φ5–16 mm |
10 kN |
15 kW |
8 pár |
1800 mm |
| FR-25 |
φ10-25 mm |
30 kN |
22 kW |
10 pár |
2500 mm |
| FR-38 |
φ10-40 mm |
50 kN |
37 kW |
12 pár |
3500 mm |
Lánctalpas kontra láncrajz
| Tétel |
Bejáró-típusú rajz |
Láncos húzópad |
| Anyag takarmányozás |
Folyamatos |
Időszakos |
| Húzási módszer |
Folyamatos pályafogás |
Mozgó kocsi és lánc |
| Megfelelő anyag |
Hosszú tekercsek, huzal, folyamatos cső |
Rudak, csövek és vágott hosszúságok |
| Rajz sebessége |
Akár 80-100 m/perc |
Géptől és folyamattól függ |
| Produkciós karakter |
Nagy sebességű folyamatos gyártás |
Rugalmas kötegelt gyártás |
| Legjobb használat Mikor |
Folyamatos etetés és nagy teljesítmény szükséges |
Különböző méretűek, rövid rudak vagy nagyobb húzóerő szükséges |
A lánctalpas nem helyettesíti automatikusan a láncos vonópadot. Ha a terméket rövid egyedi rudakként szállítják, vagy nagyon nagy húzóerőt igényel, a lánc vagy hidraulikus vonópad lehet a praktikusabb választás. A lánctalpas felszerelésnek egyértelmű előnye van, hafolyamatos anyag- és ciklussebességezek a fő termelési korlátok.
A markolat nyomásának egyenletesnek kell maradnia
Nagy vonalsebességnél a pálya és az anyag közötti megcsúszás gyorsan befolyásolhatja a felület minőségét és a méretek konzisztenciáját. A FangRong ahidraulikus feszítőrendszera sínnyomás fenntartása és a kopásálló gumibetétek az elosztott érintkezés érdekében. A hosszú markolatrész csökkenti annak szükségességét is, hogy egyetlen ponton túlzott helyi nyomásra támaszkodjunk.
Az anyagfelületet és a fogási erőt együtt kell figyelembe venni.A betét állapota, a hidraulikus nyomás és a bejövő anyagállapot egyaránt befolyásolja a tapadást. Lágyabb réz vagy alumínium esetében a megfogási erőt gondosan kell szabályozni, hogy elegendő tapadást érjünk el az anyag megjelölése nélkül.
Folyamatos huzal- és csőfeldolgozáshoz
A lánctalpas rajzolást általában figyelembe veszikelektromos huzalhúzás, hegesztőhuzalgyártás és kábelárnyékoló csövek. Ahol a rajzolt anyagot folyamatosan gyűjteni kell, aVisszatekercselő gépa rajzegység után helyezhető el, így teljes rajzolási és spoolozási folyamat jön létre.
A szakaszos húzásról a folyamatos gyártásra áttérő gyárak esetében nem csupán az a fő kérdés, hogy mekkora húzóerőt biztosít a gép. A fontosabb szempont az, hogy a bejövő anyag, a szükséges redukció, a célsebesség és a lefelé irányuló tekercselési folyamat folyamatosan működhet-e. Ez az, ahol a lánctalpas típusú zsinór gyakorlati előnyt kínál a hagyományos dugattyús vonópaddal szemben.


 Whatsapp