Termékek
Termékek

A precíziós fémmegmunkáló berendezések átfogó választékát kínáljuk, beleértve az egyengetést, hideghúzást, hegyezőt, élletörést, vágógépet, menethengerlő gépeket és húzószerszámokat, amelyeket különféle iparágakban cső-, rúd- és huzalanyagokhoz szabtak.

Réz függőleges többgörgős egyengető gép
  • Réz függőleges többgörgős egyengető gépRéz függőleges többgörgős egyengető gép
  • Réz függőleges többgörgős egyengető gépRéz függőleges többgörgős egyengető gép
  • Réz függőleges többgörgős egyengető gépRéz függőleges többgörgős egyengető gép
  • Réz függőleges többgörgős egyengető gépRéz függőleges többgörgős egyengető gép

Réz függőleges többgörgős egyengető gép

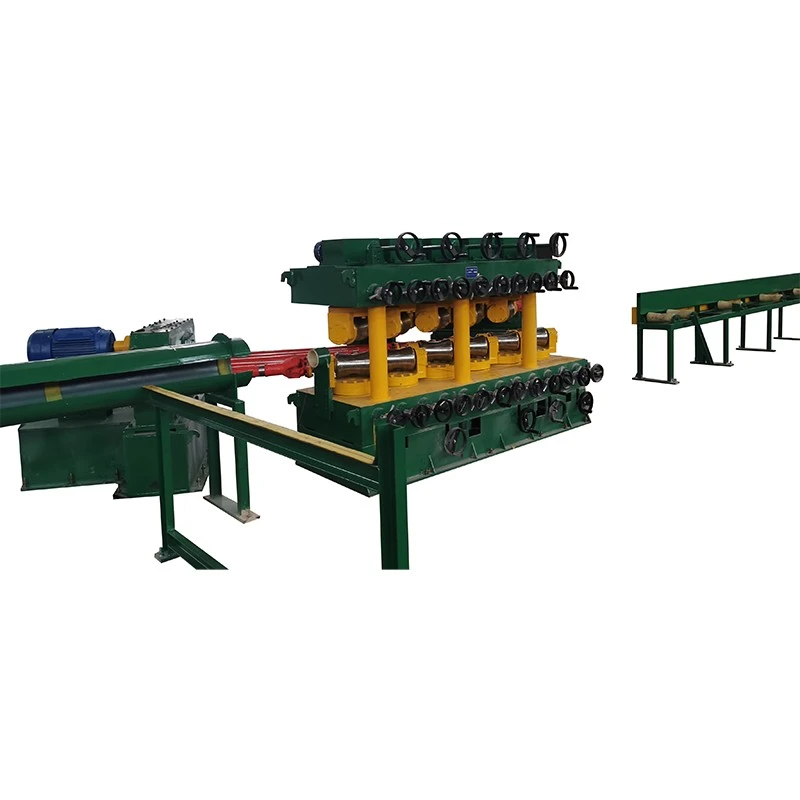
A réz függőleges többgörgős kiegyenesítő gép a hajlítás, csavarodás és helyi deformáció korrigálására szolgál rézrudakban, csövekben, szalagokban és profilokban húzás, izzítás, tekercselés vagy vágás után. Több függőleges görgő folyamatos nyomást gyakorol az anyag beállítására, miközben megtartja alakját és méreteit. Alkalmas rézfeldolgozáshoz, elektromos, autóipari, HVAC, elektronikai és precíziós megmunkálási alkalmazásokhoz.
Értékelés: 5.0
(Értékelések száma: 1)

A réz függőleges többgörgős kiegyenesítő gépet rézcsövek, rudak, rudak és kiválasztott rézötvözet termékek hajlításának, hajlításának és egyéb deformációinak korrigálására tervezték. Több egyengető görgőt használ az egymást követő érintkezési pontokon ellenőrzött hajlításhoz, lehetővé téve a deformáció fokozatos korrigálását, ahelyett, hogy néhány ponton erős nyomásra hagyatkozna.

A réz a szénacéltól eltérő egyengetési szabályozást igényel, mivel kisebb keménysége és nagy rugalmassága megkönnyíti a felületi nyomok, a helyi deformáció és a méretváltozások bevezetését a feldolgozás során. A henger geometriáját, az érintkezési nyomást, az anyagátmérőt, a cső falvastagságát és a kezdeti alakváltozást ezért együtt kell figyelembe venni a gép kiválasztásakor.

Copper Multi-Roller Straightening MachineCopper Multi-Roller Straightening MachineCopper Multi-Roller Straightening MachineCopper Multi-Roller Straightening Machine

Hogyan működik a réz egyenesítési eljárás

Progresszív korrekció több görgős érintkezőn keresztül

A rézcső vagy rúd folyamatosan halad át a felső és az alsó görgőcsoporton. Mindegyik görgő szabályozott mértékű hajlítást vezet be az előző érintkezési ponthoz képest. A hajlítási irány ismételt változtatása fokozatosan csökkenti az eredeti alakváltozást, és közelebb hozza az anyagot a kívánt egyenességhez.

A réztermékek esetében a cél nem egyszerűen nagyobb erő alkalmazása. A túlzott helyi nyomás görgőnyomokat hagyhat, vagy befolyásolhatja a cső keresztmetszetét. A görgő helyzetét, nyitási távolságát, dőlésszögét és előtolási sebességét az anyag méretéhez és állapotához kell igazítani, hogy a korrekció több érintkezési ponton oszlik el.

Miért számít a függőleges elrendezés?

A függőleges hengerelrendezés kompakt feldolgozási elrendezést biztosít, és segít fenntartani a konzisztens anyagút a hengerszakaszon keresztül. Ez akkor hasznos, ha hosszú rézcsöveket és rudakat dolgozunk fel, ahol a nem alátámasztott anyag megereszkedhet a vízszintes kezelés során. A tényleges kezelési és támogatási elrendezést továbbra is az anyaghossz, a súly és a gyártósor elrendezése szerint kell kiválasztani.

Ahol általában előfordulnak rézkiegyenesítési problémák

Hajlítás húzás, extrudálás vagy hengerlés után

A rézcsövek és -rudak a húzási, extrudálási, öntési vagy hengerlési folyamatokat hosszirányú hajlítással, dőléssel vagy egyenetlen alakváltozással hagyhatják el. Ha ezt az állapotot nem korrigálják, az befolyásolhatja az adagolást, a vágást, az alakítást, az összeszerelést és a méretvizsgálatot a későbbi műveleteknél. A többgörgős korrekció több egymást követő deformációs pontot biztosít ezeknek a hibáknak a csökkentése érdekében.

Felületi nyomok a puha rézen

A réz érzékenyebb a látható hengernyomokra, mint sok acéltermék. Az egyengetőgépnek ezért szabályozott görgőnyomásra és megfelelő görgőfelületekre van szüksége, ahelyett, hogy egyszerűen növelné a korrekciós erőt. Szigorú megjelenési vagy vezetőképességi követelményekkel rendelkező termékek esetében a henger anyagát, a felületi minőséget és az érintkezési feltételeket figyelembe kell venni a gép konfigurációja során.

A csőfal vastagságának és keresztmetszetének szabályozása

A rézcsövek esetében a külső átmérő önmagában nem elegendő a gép kiválasztásához. A falvastagság befolyásolja a cső merevségét és a deformáció mértékét, amely nem kívánt ovális vagy helyi ellaposodás nélkül alkalmazható. A réz függőleges többgörgős kiegyenesítő gép kiválasztásánál ezért együtt kell figyelembe venni a cső átmérőjét, a falvastagságot, az anyag hőmérsékletét és a kezdeti egyenességet.

Vágás után újra megjelenő deformáció

A korábbi alakítási és húzási műveletekből származó maradék feszültség a cső vagy rúd alakjának megváltoztatását okozhatja vágás vagy további feldolgozás után. A szabályozott többpontos hajlítás csökkentheti ennek a feszültségnek a hatását, de az elérhető eredmény az anyag állapotától és a kezdeti deformáció mértékétől függ. Az egyenességi követelményeket reprezentatív mintákkal kell ellenőrizni, ha szűk tűrésekről van szó.

Réz-specifikus tervezési szempontok

Több görgő az elosztott korrekcióhoz

A rendelkezésre álló görgős konfigurációk több érintkezési pontot biztosítanak az anyagút mentén, mint az egyszerű két- vagy hárompontos egyengető elrendezések. Ez lehetővé teszi a korrekciós terhelés elosztását a munkadarabon, ami különösen hasznos réztermékek feldolgozásakor, ahol a túlzott helyi nyomás károsíthatja a felületet vagy megváltoztathatja a metszet geometriáját.

Állítható görgő helyzete és dőlésszöge

A görgő nyitási távolsága és dőlésszöge befolyásolja, hogy az egyes érintkezési pontokon mekkora hajlítás történik. Ezeket a beállításokat a réz átmérőjének, a cső falvastagságának, az anyagszilárdságnak és a kívánt egyenességnek megfelelően kell módosítani, nem pedig egyetlen beállítást kell használni az összes specifikációhoz.

Felületvédelem vezetőképes réztermékekhez

Elektromos rézrudak, rudak és egyéb termékek esetében, ahol a felület állapota számít, ellenőrizni kell a görgő érintkezését a szükségtelen bemélyedés vagy karcolás elkerülése érdekében. A henger specifikációi és felületkezelése a rézminőség és a késztermék követelményei szerint választható meg.

Változtatható sebességű etetés

A frekvenciaváltó lehetővé teszi a munkasebesség beállítását az egyes modellek meghatározott tartományán belül. Az anyagméretek, a deformáció mértéke és a szükséges gyártási sebesség szerint kisebb vagy nagyobb előtolási sebesség választható. Az optimális beállítást tényleges anyagpróbákkal kell meghatározni, nem pedig önmagában a sebesség alapján.

Műszaki előírások

Az FR sorozat különböző rézcsövek és tömör rudak méretét fedi le, a kis átmérőjű termékektől a nagyobb szelvényekig. Az alábbi táblázat a szabványos referenciakonfigurációt sorolja fel. A gép végső kiválasztását a rézminőség, az átmérő, a cső falvastagsága, a hossz, a szakítószilárdság, a kezdeti egyenesség és a szükséges kész egyenesség alapján kell meghatározni.

Modell FR-20 FR-30 FR-40 FR-50 FR-60 FR-80 FR-100 FR-130 FR-150 FR-180
Hengerek Cs. 7+7 henger 7+7 henger 10+1 henger 6+6 henger 10+1 henger 10+1 henger 10+1 henger 10+1 henger 10+1 henger 10+1 henger
Cső tartomány / mm φ5-φ10
Falvastagság 1-7
φ10-φ30
Falvastagság 1-7
φ10-φ40
Falvastagság 1-5
φ18-φ50
Falvastagság 1-4
φ18-φ60
Falvastagság 3-12
φ30-φ80
Falvastagság 2-7
φ40-φ100
Falvastagság 2,5-10
φ50-φ130
Falvastagság 2,5-10
φ40-φ100
Falvastagság 2,5-10
φ80-φ180
Falvastagság 3-20
Szilárd rúd tartomány / mm φ5-φ10 φ10-φ15 φ10-φ25 φ10-φ25 φ18-φ30 φ30-φ45 φ16-φ55 φ16-φ60 φ16-φ55 φ80-95
Nyersanyag hossz / mm ≥2000 >2000 ≥2000 ≥2000 >2000 >2000 ≥2000 ≥ 2500 ≥ 2500 ≥2000
Szakítószilárdság / MPa ≤800 ≤800 ≤800 ≤800 ≤980 ≤650 ≤1000 ≤1000 ≤1000 ≤1000
Nyersanyag egyenesség / mm/m ≤20 ≤20 ≤20 ≤20 ≤20 ≤20 ≤20 ≤20 ≤20 ≤20
Kész anyag egyenesség / mm/m ≤0,3-0,5 ≤0,3-0,5 ≤0,3-0,5 ≤0,3 ≤0,8 ≤0,7 ≤0,6 ≤0,6 ≤0,65 ≤0,7
Hengerméret / mm φ68*90 φ115*160 φ130*210 φ136*260 φ150*260 φ200*300 φ220*300 φ250*360 φ220*300 φ320*460
Hengerméret / mm 200 250 360 360 430 450 600 650 600 780
Felső és alsó görgő nyitási távolsága / mm 35 45 55 65 75 75 85 85 95 95
Állítható dőlésszög 27-33° 27-33° 27-33° 27-33° 27-33° 27-33° 27-33° 27-33° 27-33° 27-33°
Főmotor teljesítmény / kW 2,2*2 5,5*2 11*2 11*2 15*2 22*2 45*2 55*2 75*2 90*2
Változtatható frekvenciahajtás / kW 5 11 22 30 37 75 90 110 150 180
Emelőmotor teljesítmény / kW / / 0.75 0.75 1.1 1.1 1.5 2.2 2.2 3
Működési sebesség / m/perc 10-30 10-30 10-40 0-20 10-30 10-30 10-30 10-30 10-30 10-30
Középső magasság / mm 750 750 790 830 830 830 830 870 890 890
Súly / T (referencia) 4 5 6 8 10 11 12 14 22 27

Hogyan válasszuk ki a megfelelő réz egyengető gépet

Rézcsövekhez

Adja meg a külső átmérőt, a falvastagságot, az anyagminőséget vagy hőmérsékletet, a csőhosszt, a kezdeti egyenességet és a szükséges kész egyenességet. A falvastagság különösen fontos, mert a vékony falú és a nehéz falú csövek eltérően reagálnak a görgőnyomásra.

Rézrudakhoz és -rudakhoz

A legfontosabb kiválasztási tényezők az átmérő, a szakítószilárdság, az anyag állapota, a kezdeti alakváltozás és a kész egyenesség. Nagyobb tömör rudak esetén a szükséges egyengetőerő a metszet méretével és az anyag szilárdságával növekszik, ezért a modellválasztást nem szabad csak az átmérő alapján választani.

Vegyes méretű gyártáshoz

Ha több réz specifikációt dolgoznak fel egy gépen, akkor a teljes mérettartományt adja meg, ne csak a legnagyobb átmérőt. A hengerek munkatartománya, beállítási módja és gyártási sorrendje ezután összevethető a tényleges termékösszetétellel.

Tipikus rézfeldolgozási alkalmazások

A réz függőleges többgörgős egyengetőgép réz és rézötvözet termékek egyengetésére használható:

Elektromos és erősáramú alkatrészek:Rézrudak, rudak és vezetőképes alkatrészek, ahol az egyenesség és a felület állapota befolyásolja a későbbi alakítást vagy összeszerelést.

Hűtés és klíma:Hőátadó és hűtőközeg-rendszerekhez használt rézcsövek, a szükséges csőátmérőtől, falvastagságtól és anyagállapottól függően.

Elektronikai és elektromos gyártás:Vágás, alakítás vagy megmunkálás előtt szabályozott geometriát igénylő rézrudak, rudak és csatlakozóanyagok.

Új energetikai berendezések:Akkumulátorokhoz, motorokhoz és elektromos csatlakozásokhoz használt réz gyűjtősínek és egyéb réz alkatrészek.

Víz- és építőipari termékek:Réz csövek, rudak és profilok, amelyek egyenes anyagot igényelnek a későbbi gyártáshoz és beszereléshez.

Fémfeldolgozás:Rézből és rézötvözetből készült termékek, amelyeket extrudálással, húzással, hengerléssel vagy más alakítási eljárással állítanak elő.

FangRong réz kiegyenesítő gép gyártása

FangRong Copper Straightening Machine Manufacturer

A FangRong 1998 óta gyárt egyengetőgépeket, hideghúzó berendezéseket és kapcsolódó kohászati ​​gépeket. A vállalat Dongguanban és Yangjiangban üzemeltet gyártó létesítményeket, és több mint 60 országban és régióban szállít berendezéseket ügyfeleinek.

Berendezéskínálatunk a fémcsövek és -rúd megmunkálási alkalmazásokra terjed ki. A gép konfigurációja az ügyfél anyagméretei, gyártási követelményei és a kész egyenesség céljai alapján alakítható ki, ahelyett, hogy minden réztermékhez ugyanazt a görgőt használnánk.

FangRong Straightening Machine Factory

Két gyártási létesítmény

Dongguan Fangrong Metallurgical Equipment Co., Ltd.-- A Dongguan City állambeli Dalang Townban található, egyengetőgépekre, hideghúzó gépekre és kapcsolódó fémmegmunkáló berendezésekre terjed ki.

Yangjiang Fangrong Machinery Co., Ltd.-- A Yangdong kerületben, Yangjiang városában található, támogatja a berendezések gyártását és gyártási kapacitását.

Műhely, összeszerelés és gépi tesztelés

Copper Straightening Machine Workshop

A gépvázakat és szerkezeti elemeket a kiválasztott konfigurációnak megfelelően gyártják és megmunkálják. Az egyengető görgők, a meghajtó alkatrészek és a beállító mechanizmusok a megmunkálás és az ellenőrzés után kerülnek összeszerelésre.

Szállítás előtt a réz függőleges többgörgős kiegyenesítő gépet ellenőrizzük a görgő beállítására, a hajtás működésére, a sebességszabályozásra, a kenésre, az elektromos funkciókra és az általános működési állapotra vonatkozóan. Ahol szükséges, minta réz csövek vagy rudak használhatók az egyengető hatás ellenőrzésére és a munkaparaméterek megállapítására.

Minőségellenőrzési pontok

A réz egyengető berendezéseknél különös figyelmet fordítanak a görgők beállítására, a nyitás beállítására, a hajtás szinkronizálására és a görgő munkafelületeinek állapotára. Ezek a tényezők közvetlenül befolyásolják az anyagkövetést, a korrekciós konzisztenciát és a felületi jelölés kockázatát.

Tanúsítványok és gyártási bizonyítványok

FangRong Straightening Machine Certification

ISO 9001:2015:Minőségirányítási rendszer tanúsítása, Tanúsítvány száma UQ231211R1.

CE:A CE-jelöléssel ellátott berendezések a vonatkozó gépkonfigurációnak és követelményeknek megfelelően szállíthatók.

SGS:Harmadik fél általi ellenőrzés megszervezhető, ha az ügyfél vagy a projekt megköveteli.

Szabadalmak:A FangRong találmányi és használati minta-szabadalmakkal rendelkezik a gépeihez kapcsolódóan, beleértve a berendezések alkatrészeire és a feldolgozó mechanizmusokra vonatkozó szabadalmakat.

Csomagolás és nemzetközi szállítás

Copper Straightening Machine Packaging and Shipping

A gép felépítése és szállítási módja szerint nemzetközi szállításra van felkészítve. A nagyméretű berendezéseket szükség esetén megfelelő szállítási szakaszokra osztják, védőcsomagolással és a konténeres szállításhoz elkészített kiviteli dokumentációval.

GYIK

Kiegyenesítheti a gép a rézcsöveket és a tömör rézrudakat is?

Igen. Az FR sorozat csövek és tömör rudak konfigurációit is tartalmazza. Az alkalmazható tartomány azonban minden modellnél eltérő, és a gép kiválasztásakor figyelembe kell venni a csőfal vastagságát.

Miért fontos a cső falvastagsága a réz egyengetésénél?

A falvastagság befolyásolja a cső merevségét és a hengernyomásra adott reakcióját. A vékony falú rézcső érzékenyebb lehet az oválisra vagy a helyi deformációra, míg a vastagabb cső nagyobb korrekciós erőt igényel. Az átmérőt és a falvastagságot ezért együtt kell megadni a gép igénylésekor.

Hogyan csökkenthetők a görgőnyomok a réztermékeken?

Használja a megfelelő görgős munkafelületet, kerülje a túlzott helyi nyomást, és állítsa be a görgőnyílást az anyag méretének és állapotának megfelelően. A szigorú felületi követelményeket támasztó réztermékek esetében a hengeranyagot és a felületkezelést meg kell beszélni a gépkonfiguráció során.

Milyen egyenességet tud elérni a gép?

A referenciaspecifikációk a kész egyenességi értékeket ≤0,3 mm/m és ≤0,8 mm/m között sorolják fel a modelltől függően. A tényleges eredmény a rézminőségtől, a méretektől, a kezdeti deformációtól, a görgő beállításától és a gyártási körülményektől függ.

Egy gép képes több átmérőjű rézcső feldolgozására?

Igen, ha a méretek a kiválasztott modell megfelelő munkatartományába esnek. Ha a gyártási tartomány széles, adja meg az összes csőátmérőt és falvastagságot, hogy kiértékelhető legyen a görgő konfigurációja és beállítási tartománya.

Milyen információk szükségesek egy modell ajánlásához?

Adja meg a rézminőséget vagy edzettséget, a cső átmérőjét és falvastagságát vagy a tömör rúd átmérőjét, az anyag hosszát, a szakítószilárdságot, ha rendelkezésre áll, a kezdeti egyenességet, a szükséges kész egyenességet és a várható gyártási sebességet. A minták vagy rajzok akkor hasznosak, ha a termék szigorú méret- vagy felületi követelményekkel rendelkezik.

A réz függőleges többgörgős kiegyenesítő gép testreszabható egy adott réztermékhez?

Igen. A görgőkonfiguráció, a beállítási elrendezés, a hajtásrendszer és a gép egyéb részletei az anyag- és gyártási követelményeknek megfelelően fejleszthetők. A testreszabásnak a tényleges termékméreteken és az egyenesítési célokon kell alapulnia, nem csak az anyagnéven.

Az egyengetőgép beépíthető egy rézfeldolgozó sorba?

Igen. A gép beépíthető folyamatos anyagadagolásra, és a gyártási folyamatnak megfelelően illeszthető az upstream vagy downstream berendezésekhez. Az interfész és az automatizálási követelményeket a projekt tervezése során meg kell erősíteni.

Mi határozza meg a réz egyengető gép árát?

Az ár elsősorban a gép típusától, az anyag munkatartományától, a görgő konfigurációjától, a hajtás teljesítményétől, a beállító rendszertől, az automatizálási követelményektől és egyéb testreszabott funkcióktól függ. Projektspecifikus árajánlatért küldje el a réztermék specifikációit és a gyártási célt.

Mi a normál jótállási idő?

A szabványos jótállási idő 12 hónap. A műszaki támogatás és a pótalkatrész-szolgáltatás a kiszállítást követően elérhető a megállapodás szerinti szolgáltatási feltételek szerint.

Mit kell biztosítani a kiegyenesítő vizsgálathoz?

Reprezentatív rézcsövek vagy rudak, anyagminőség, méretek, kezdeti egyenesség és a szükséges kész egyenesség ajánlott. Nehéz termékek esetén a tényleges minták lehetővé teszik a hengerelrendezés és a munkaparaméterek pontosabb értékelését.

Kérdés küldése
Elérhetőségei
Mondja el nekünk anyagát, termékspecifikációit, gyártási folyamatát és berendezési követelményeit. A FangRong megbeszélheti a megfelelő hideghúzógépet, húzószerszámokat, egyengetőgépet és az Ön alkalmazásához testreszabott megoldásokat.
Értékelés:
5.0
X
Cookie-kat használunk, hogy jobb böngészési élményt kínáljunk, elemezzük a webhely forgalmát és személyre szabjuk a tartalmat. Az oldal használatával Ön elfogadja a cookie-k használatát. Adatvédelmi szabályzat
ElutasítElfogadás