Termékek
Termékek

A precíziós fémmegmunkáló berendezések átfogó választékát kínáljuk, beleértve az egyengetést, hideghúzást, hegyezőt, élletörést, vágógépet, menethengerlő gépeket és húzószerszámokat, amelyeket különféle iparágakban cső-, rúd- és huzalanyagokhoz szabtak.

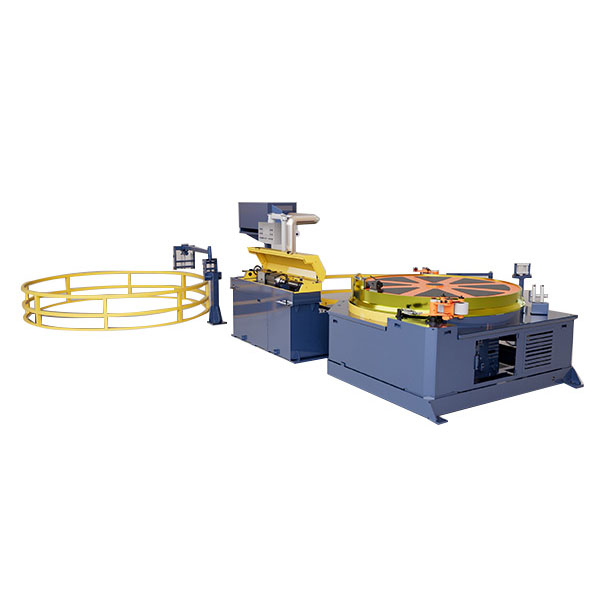
Automatikus bővítő rajzgép
  • Automatikus bővítő rajzgépAutomatikus bővítő rajzgép
  • Automatikus bővítő rajzgépAutomatikus bővítő rajzgép
  • Automatikus bővítő rajzgépAutomatikus bővítő rajzgép

Automatikus bővítő rajzgép

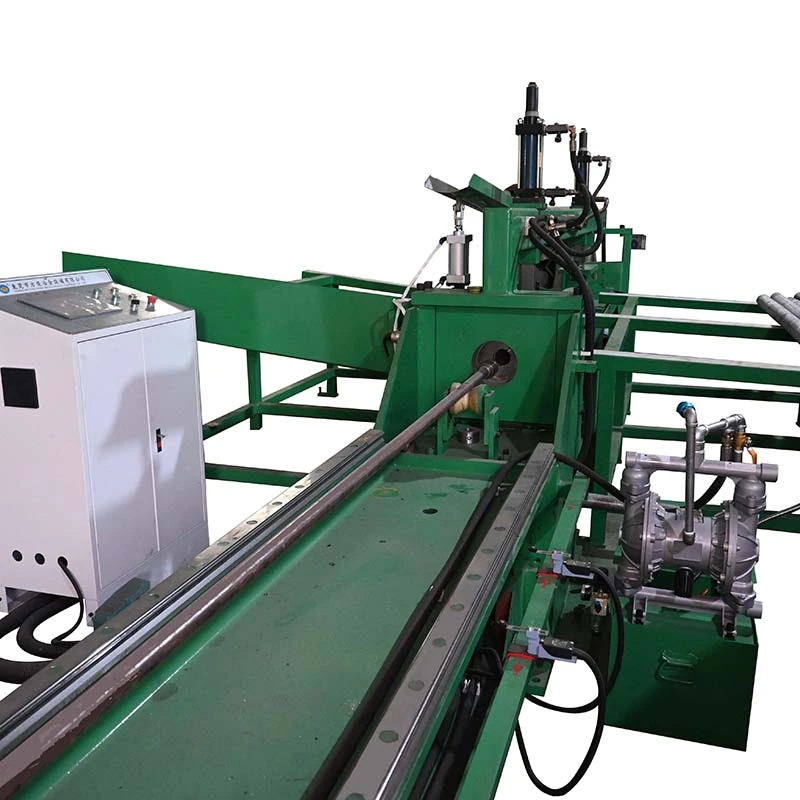
AAutomatikus bővítő rajzgépakkor használatos, ha egy csőnek nagyobb vagy pontosabb belső átmérőre van szüksége az anyag melegítése nélkül. A hidraulikus henger egy tágulási tüskét hajt át a furaton, így szabályozott radiális deformációt biztosít a korrigálás érdekében.belső méretek és ovális. Az FR-10T – FR-500T sorozat lefedi a tágulási erőket10-500 tonnaütésekkel ig10 m, míg a többszivattyús hidraulikus rendszerek a teljesítményt a különböző csőméretekhez és terhelésekhez igazítják. Arra alkalmasszénacél, ötvözött acél, rozsdamentes acél és speciális fémcsövek, beleértve a nagy átmérőjű precíziós csöveket, deformált szakaszokat és a csatlakozásra előkészített csővégeket.

Értékelés: 5.0
(Értékelések száma: 1)

AAutomatikus bővítő rajzgépegy hidraulikus hidegmegmunkáló vonópad fémcsövek belső átmérőjének növelésére fűtés nélkül. Ahelyett, hogy csökkentené a cső méretét, mint a hagyományos hideghúzásnál, egy táguló tüskét húz át a furaton, hogy megnövelje a belső átmérőt, javítsa a gömbölyűséget, és közelebb hozza a csövet a kívánt kész mérethez.

Ez az eljárás akkor hasznos, ha a csődarab mechanikailag ép, de belső átmérője, oválissága vagy végső mérete nem felel meg a rajz specifikációjának. Akkor is használják, ha nagyobb átmérőjű precíziós csövet gyártanak kisebb kezdőméretből, amely egyébként melegtágítást és további kikészítést igényelne.

A FangRong FR sorozat borítói10-500 tonna tágulási erő, szabvánnyal10 m hatékony tágulási löket. A helyes modell elsősorban a cső anyagától, a falvastagságtól, a kiindulási és célátmérőtől, a csőhossztól és a szükséges tágulástól függ, nem pedig önmagában az átmérőtől.

Automatic Expansion Drawing MachineAutomatic Expansion Drawing MachineAutomatic Expansion Drawing Machine

Hol illeszkedik a gyártási folyamatba

Tipikus gyártási probléma az a cső, amely elérte a szükséges falvastagságot, de még mindig alulméretezett vagy ovális belső furattal rendelkezik. A cső ismételt csökkentése egy hagyományos vonópaddal rossz irányba mozdítaná el a méreteket. A tágulási vonópad ezt úgy oldja meg, hogy a cső belsejéből szabályozott radiális deformációt alkalmaz.

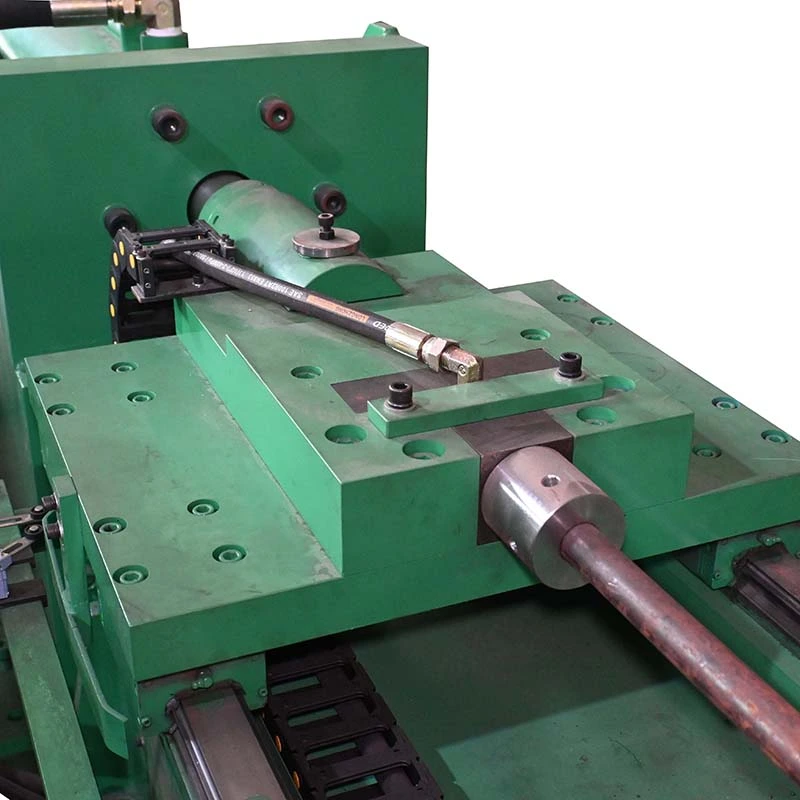
A csövet a gépágyra szorítják, a furat belsejében egy tágulási tüskét helyeznek el, és a hidraulikus henger áthúzza a tüskét a csövön. A tüske a számított alakváltozási tartományon belül kifelé kényszeríti a csőfalat. Nagy átmérőnövekedéshez több menet is használható, ahelyett, hogy egy menetben túlzott tágulást kísérelnénk meg.

Gyakorlati példa:egy kínai csőgyártó használt egyFR-400Tolaj- és gázvezeték-projektben használt nagy átmérőjű csövek gépe. A nagy húzóerő és a hosszú munkalöket kombinációját választottuk, mert a gyártási igény hosszú csövekre és szabályozott belső méretekre vonatkozott. Rövidebb csövek vagy kisebb átmérőváltozások esetén egy kisebb FR modell gazdaságosabb lehet.

Milyen problémákat old meg?

Alulméretezett belső átmérő:Amikor a külső átmérő és a falvastagság már megközelíti a kívánt értékeket, a furat kiterjesztése korrigálni tudja a belső méretet anélkül, hogy az alakítási folyamatot újra elkezdené.

Cső ovális:A hengerlés, hegesztés, szállítás vagy korábbi alakítási műveletek során a csövek kerekedhetnek. A szabályozott belső tágulás javíthatja a kerekséget, ha a deformáció a kiválasztott tüske feldolgozási képességén belül van.

Nagy átmérőjű precíziós csőgyártás:A hagyományos hideghúzás elsősorban redukciós eljárás. A tágulási rajz ellentétes alakítási irányt biztosít, ezért hasznos a kiválasztott nagy átmérőjű varrat nélküli vagy hegesztett cső alkalmazásokhoz.

A csővég előkészítése:Ahol a csővégnek el kell érnie egy meghatározott belső méretet a karimás vagy illesztés előtt, a kívánt geometriához külön tágítószerszám tervezhető.

Melegalakítási lerakódás és oxidáció:Ha az anyag és a tágulási arány lehetővé teszi a hideg megmunkálást, az eljárás elkerüli a melegtágításnál használt melegítési lépést. Ez csökkentheti az oxidképződést és az azt követő tisztítási követelményeket. A hidegtágulás azonban nem automatikusan a legjobb választás minden ötvözethez vagy tágulási arányhoz; először ellenőrizni kell az anyag rugalmasságát és a megengedett alakváltozást.

Hogyan működik a gép

1. Cső elhelyezése:A munkadarabot a gépágyra helyezzük és a tágulási tengelyhez igazítjuk. A megfelelő beállítás fontos hosszú csövek esetén, mert a túlzott excentricitás befolyásolhatja a végső furatot.

2. Tüske beépítése:A megfelelő tágulási tüskét behelyezzük a csőbe. A tüske átmérőjét, orr geometriáját, anyagát és felületi minőségét a csőminőség és a célméretek szerint választják ki.

3. Hidraulikus tágulás:A főhenger áthúzza a tüskét a csövön. A hidraulikus rendszer szabályozott erőt biztosít, nem pedig a mechanikus húzórendszerekhez kapcsolódó ütési terhelést.

4. Méretkorrekció:Ahogy a tüske áthalad a furaton, a csőfal szabályozott képlékeny deformáción megy keresztül. A ténylegesen elérhető tágulás függ az anyag szilárdságától, a falvastagságtól, a kezdeti átmérőtől, a kenéstől, a tüske geometriájától és a menetek számától.

5. Ellenőrzés:A tágulás után a következő művelet előtt ellenőrizni lehet a cső belső átmérőjét, oválisságát, fal állapotát és általános méretmegfelelőségét.

Hidraulikus rendszer és erőválasztás

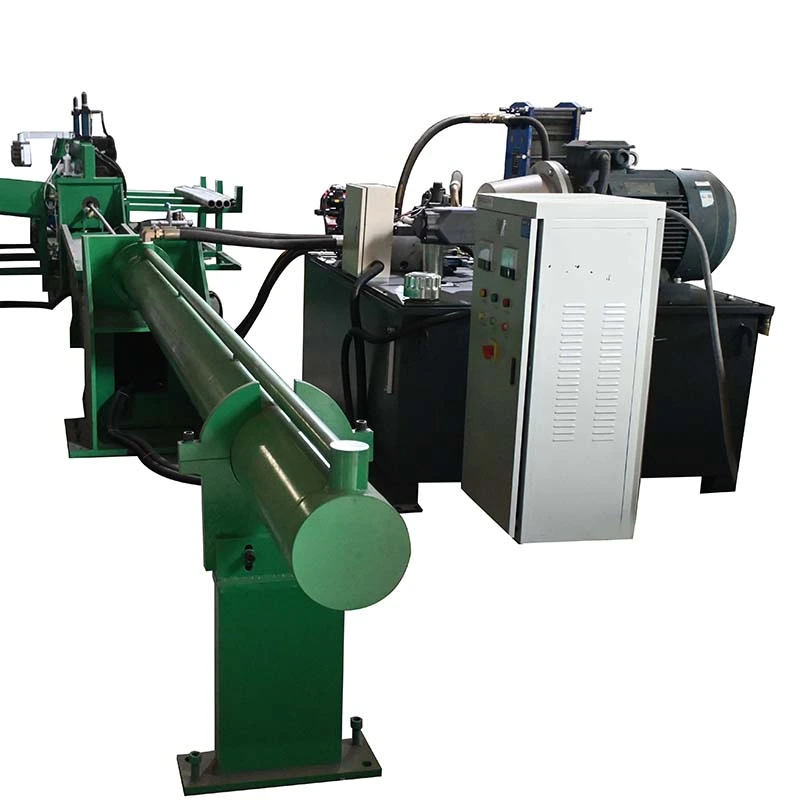
Az FR sorozat a gép űrtartalmának megfelelően konfigurált hidraulikus hajtóműveket használ. Alacsonyabb nyomású, nagyobb térfogatáramú szivattyúk használhatók a henger gyors mozgására, míg a nagynyomású szivattyúk biztosítják a tágulási löket során szükséges erőt. Nagyobb gépeken több szivattyú lehetővé teszi e két üzemi körülmény külön-külön történő kezelését.

Ez a megkülönböztetés fontos a termelésben. A csak maximális erőre kiválasztott gépnél előfordulhat, hogy szükségtelenül hosszú a ciklus, ha a hidraulikus rendszer nem tudja gyorsan mozgatni a hengert a visszatérési és megközelítési löketek során. Ezzel szemben a hidraulikus áramlás növelése nem oldja meg az erőhiányt a tágulás során. A szivattyú elrendezésének ezért meg kell felelnie a szükséges tágulási erőnek és a gyártási ciklusnak.

FR sorozat műszaki specifikációi

Modell Tágulási erő (tonna) Főhenger (mm) Hatásos löket (m) Hidraulikus szivattyú motor
FR-10T 10 φ125 10 30 kW
FR-20T 20 φ150 10 37 kW
FR-30T 30 φ180 10 45 kW
FR-50T 50 φ200 10 75 kW
FR-100T 100 φ250 10 55 kW × 2
FR-200T 200 φ520 10 90 kW × 2
FR-300T 300 φ630 10 90 kW × 2
FR-400T 400 φ630 10 55 kW-os fix lökettérfogatú szivattyú × 2 + 110 kW × 2
FR-500T 500 φ630 10 75 kW-os fix lökettérfogatú szivattyú × 2 + 110 kW × 2

Fontos:A tonnatartalom nem közvetlenül jelzi a gép által feldolgozható csőátmérőt. A szükséges erőt a cső anyagából, a falvastagságból, a kiindulási átmérőből, a célátmérőből, a tágulási arányból, a kenési állapotból és a szerszámgeometriából kell kiszámítani. Egy 100 tonnás gép alkalmas lehet egy csőspecifikációhoz, de nem elegendő egy másik, azonos átmérőjű és nagyobb szilárdságú csőhöz.

Hogyan válasszuk ki az FR modellt

Árajánlattétel előtt adja meg aanyagminőség, csőtípus, külső átmérő, kezdő belső átmérő, cél belső átmérő, falvastagság, csőhossz, menetenkénti tágulás és szükséges gyártási mennyiség. A FangRong ezután ki tudja számítani a hozzávetőleges tágulási erőt, és meghatározza, hogy az egymenetes vagy a többszörös tágulás megfelelő-e.

Folyamatos gyártás esetén általában nem ajánlatos állandóan a gép abszolút névleges kapacitásán üzemelni. Ha a munkaerőt a maximális névleges érték alatt tartja, akkor az anyagtulajdonságok, a kenés vagy a bemenő cső méretei esetén működési tartalékot biztosít.

Alkalmazások és tényleges gyártási forgatókönyvek

Olaj- és gázcső

A nagy átmérőjű vezetékcsövek és más csővezeték-termékek ellenőrzött belső méreteket igényelhetnek a későbbi csatlakozási vagy ellenőrzési műveletek előtt. Az FR-200T – FR-500T sorozat olyan alkalmazásokhoz alkalmas, ahol nagy tágulási erőre és hosszú munkalöketekre van szükség.

Pályázati eset:Egy kínai csőgyártó egyFR-400Ttágulási vonópad hosszú olaj- és gázvezetékekhez. A gépet nagy erőkapacitása és hosszú munkalökete miatt választották ki, lehetővé téve a gyártó számára, hogy nagy szakaszokat dolgozzon fel a szabályozott belső méretek megőrzése mellett.

Kazán és hőcserélő csövek

Hőátadó csövek esetében a belső átmérő számít, ha az áramlási terület és a méretkonzisztencia a kész specifikáció részét képezi. A tágulás akkor relevánsabb, ha a szükséges végső furat nem érhető el hatékonyan egy másik redukciós eljárással.

A közönséges csövek esetében, ahol a kiindulási és a végméret már a tűréshatáron belül van, a tágulási húzópad használata szükségtelen műveleteket eredményezhet. A gép akkor válik értékessé, ha a belső méretezés vagy az ovális korrekció jelenti a szűk keresztmetszetet.

Hidraulikus henger csövek

A hidraulikus hengercsövek szabályozott belső geometriát igényelnek, mivel a dugattyú, a tömítés és a vezetőelemek a furat méretétől és a felület állapotától függenek. Bővítés akkor jöhet szóba, ha a meglévő csőgeometriához az átmérő további csökkentése helyett ellenőrzött belső méretezésre van szükség.

Tengeri cső és csővég kialakítása

A karimás vagy összekapcsolt csatlakozások csővégeihez szabályozott kiterjesztett szakaszra lehet szükség. A kívánt véggeometriához dedikált tüske tervezhető a teljes cső kiterjesztése helyett.

Pályázati eset:Egy hajóépítő ügyfél egyFR-200Tgép a csővég tágításához karimázás előtt. A hideg eljárás elkerülte a melegítéssel járó lerakódást, és csökkentette a következő gyártási művelet előtt szükséges formázás utáni tisztítás mennyiségét.

Rozsdamentes acél, réz és ötvözött csövek

Az automatikus tágulási húzógép szénacélhoz, ötvözött acélhoz, rozsdamentes acélhoz, rézhez, alumíniumhoz, titánhoz, nikkelötvözetekhez és más megfelelő fémekhez tervezhető. Az anyagválasztás azért fontos, mert a nagy szilárdságú vagy alacsony hajlékonyságú ötvözetek kisebb tágulást és ellenőrzöttebb szerszámozási feltételeket igényelhetnek.

Automatic Expansion Drawing Machine

Gépkonfiguráció és szabványos ellátás

Egy tipikus FR sorozatú rendszer tartalmazza a fő hidraulikus hengert, hidraulikus tápegységet, húzókocsit, csőbilincs elrendezést, tágulási tüske szerelvényt, PLC vezérlőrendszert, HMI-t, elektromos szekrényt, hidraulikus szelepeket és a szükséges gépszerkezetet.

A szerszámozás alkalmazásfüggő.A tüskét nem lehet csak a gép űrtartalmából kiválasztani. Üzemi átmérőjének, profiljának, hosszának, anyagának és felületi állapotának meg kell felelnie a csőspecifikációnak. Speciális tüskék, többjáratú szerszámok, csővég-tágító szerszámok, adagolórendszerek és automatikus be- és kirakodás igény szerint külön árajánlattal lehetséges.

Gyártás és minőségellenőrzés

Automatic Expansion Drawing Machine

A FangRong a berendezéseket Dongguan és Yangjiang gyártóüzemein keresztül gyártja. A gyártási folyamat magában foglalja a műszaki felülvizsgálatot, az alkatrészellenőrzést, a precíziós megmunkálást, a hidraulikus összeszerelést, az elektromos integrációt, a PLC-programozást, a gépbeállítást és a végső tesztelést.

Automatic Expansion Drawing Machine

Rendelési tervezés:A csőméreteket és az anyagadatokat a hengererő, a tüske geometria és a hidraulikus konfiguráció véglegesítése előtt felülvizsgálják.

Alkatrész ellenőrzése:A legfontosabb hidraulikus és mechanikai alkatrészeket összeszerelés előtt ellenőrizzük.

Precíziós megmunkálás:A hengerfuratok és a tüskék alkatrészei a megadott méretkövetelmények szerint vannak megmunkálva.

Hidraulikus tesztelés:A hidraulikus áramkörök, szelepek és hengerek a végső integráció előtt nyomáspróbának vannak kitéve.

Igazítás:A húzókocsit, a vezetőrendszert, a hengert és a cső középvonalát ellenőrizni kell, mert az eltérések befolyásolhatják a hosszú csőtágulási eredményeket.

Funkcionális tesztelés:A gépet szállítás előtt üzemeltetik. Ahol az ügyfél csőmintákat szállítanak, tényleges tágulási tesztek végezhetők a javasolt folyamat ellenőrzésére.

Végső ellenőrzés:A hidraulikus szivárgást, a nyomásstabilitást, az elektromos biztonságot, a gépmozgást és a kész csőméreteket az egyeztetett ellenőrzési követelmények szerint ellenőrzik.

Tanúsítványok és az alkalmazandó szabványok

Automatic Expansion Drawing Machine

ISO 9001:2015— Minőségirányítási rendszer, amely kiterjed a vonatkozó tervezési, gyártási, telepítési és szolgáltatási tevékenységekre. Tanúsítvány száma: UQ231211R1.

CE jelölés— A szabványos FR modelleket a vonatkozó európai piaci követelményeknek megfelelően szállítjuk, a gépek tervezésébe beépített gépbiztonsági intézkedésekkel. A vonatkozó megfelelőségi dokumentációt meg kell erősíteni a végső gépkonfigurációval és a rendeltetési piac követelményeivel.

SGS ellenőrzés— Harmadik fél általi ellenőrzés az ügyfél ellenőrzési körének és szerződéses követelményeinek megfelelően megoldható.

Szabadalmaztatott technológiák— A FangRong 32 találmányi szabadalomról és több mint 100 használati mintaszabadalomról számol be, amelyek lefedik a fémalakító berendezéseiben használt technológiákat.

Rendelési, ár- és szállítási információk

MOQ:1 komplett gép/készlet szabványos FR-sorozatú berendezésekhez. Speciális gyártósorok, többgépes projektek és testreszabott szerszámok a projekt terjedelmének megfelelően kerülnek árajánlatra.

Típusú árképzés:Mivel az FR-10T és FR-500T gépek jelentősen különböznek a hidraulikus teljesítményben, a hengerméretben, a szerszámokban és az automatizálásban, az árakat modellenként és konfigurációnként határozzák meg, nem pedig egyetlen univerzális egységárat. Többgépes rendelés esetén az árajánlatban egyértelműen fel kell tüntetni a mennyiségi sávot és a megfelelő egységárat, például:1 készlet / 2–4 készlet / 5+ készlet. A végleges mennyiség-ár ütemezést a kereskedelmi árajánlat erősíti meg.

FOB feltételek:A FOB árazás a megállapodás szerinti kínai szállítási kikötő alapján áll rendelkezésre. Az árajánlatban pontosan meg kell adniFOB port, mint például a sanghaji kikötő vagy a Shenzhen kikötő, a gép konfigurációjával, a csomagolási körrel és a szállítmány mennyiségével együtt. A kijelölt kikötőbe történő belföldi szállítást az Incoterms végleges árajánlatának megfelelően tartalmazza vagy kizárja.

Normál rendelési határidő:Az FR-10T-től az FR-100T-ig általában szükséges30-60 napaz egyeztetett előleg és a műszaki visszaigazolás kézhezvétele után. Az FR-200T-től az FR-500T-ig általában szükséges90-120 napnagyobb hidraulikus rendszereik, hengereik, szerkezeteik és vizsgálati követelményeik miatt.

Gyors rendelés:Felgyorsított gyártási ütemterv értékelhető sürgős projekteknél az aktuális műhelykapacitástól, az alkatrészek rendelkezésre állásától és a szükséges konfigurációtól függően. A gyorsított szállítási dátum csak a műszaki felülvizsgálat és a gyártás ütemezése után kerül megerősítésre; nem szabad a standard átfutási időből feltételezni.

Fizetés:A szabványos kereskedelmi feltételek a következők30% letét a megrendelés visszaigazolásával és 70% egyenleg szállítás előtt a gyári átvételi tesztelés után, hacsak az adásvételi szerződés másként nem rendelkezik.

Garancia:12 hónap az üzembe helyezéstől számítva a megállapodás szerinti jótállási feltételek mellett.

Automatic Expansion Drawing Machine

Telepítés és értékesítés utáni támogatás

A FangRong alaprajzokat, rögzítőcsavar-elrendezéseket, telepítési útmutatót, üzembe helyezési támogatást és kezelői képzést tud nyújtani. A szabványos üzembe helyezési képzés kiterjed a gép üzemeltetésére, a tüskecserére, az alapvető hidraulikus karbantartásra és a gyakori hibadiagnosztikára.

Tengerentúli telepítések esetén a szükséges szolgáltatási kört a szállítás előtt meg kell állapodni. Rutinszerű működési problémák esetén távoli hibaelhárítás áll rendelkezésre, a telepítési felügyeletet vagy üzembe helyezést igénylő projekteknél pedig helyszíni mérnöki támogatás is megoldható.

Gyakran Ismételt Kérdések

Mi a különbség az expanziós húzógép és a hagyományos hideghúzó gép között?

A hagyományos hideghúzó gépek általában csökkentik a külső átmérőt és a falvastagságot. Az expanziós húzógép egy táguló tüskét húz át a csövön, hogy növelje a belső átmérőt. A helyes választás attól függ, hogy a gyártási probléma túlméretezett külső átmérő vagy alulméretezett belső furat.

Honnan tudhatom, hogy 50 tonnára, 100 tonnára vagy 200 tonnára van szükségem?

A gép tonnáját az anyagminőségből, a falvastagságból, a kiindulási átmérőből, a célátmérőből, a menetenkénti tágulásból, a csőhosszból és a szerszámkialakításból kell kiszámítani. A cső külső átmérője önmagában nem elegendő a gép kiválasztásához. Rendelés előtt küldje el ezeket a paramétereket az erőszámításhoz.

Mennyi a maximális tágulás menetenként?

Nincs általános tágulási százalék minden csőre. A szénacél alkalmazásoknál általában körülbelül 5-15%-os átmérőnövekedést alkalmazhatnak menetenként, de a megengedett érték függ az anyag hajlékonyságától, a falvastagságtól, a kiindulási átmérőtől, a kenéstől és a szükséges méretpontosságtól. A korlátozott flexibilitású anyagoknál kisebb lépésekre és többszöri áthaladásra lehet szükség.

Korrigálja az automatikus bővítőrajzoló gép az ovalitást?

Igen, a szabályozott belső tágulás korrigálni tudja a megfelelő körön kívüli csőszakaszokat. A korrekció mértéke az eredeti oválistól, falvastagságtól, anyagszilárdságtól és a tüske kialakításától függ. Súlyos deformáció esetén a tágítás előtt külön egyengetést vagy előformázást kell végezni.

Fűtést igényel a folyamat?

Nem. Az FR sorozatú tágulási folyamatot hidegen megmunkálási műveletként tervezték. Ezzel elkerülhető a melegítéssel járó vízkő és oxidáció, de a hidegtágulás az anyag deformációját és a munkakeményedést is növeli. Nehéz ötvözetek vagy nagy tágulási arány esetén az eljárást ezért a tömeggyártás előtt validálni kell.

Egy gép képes különböző méretű csöveket feldolgozni?

Igen, feltéve, hogy a csőspecifikációk a gép számított erő- és mérettartományán belül maradnak. A különböző méretekhez általában megfelelő tüskékre vagy szerszámokra van szükség. A több méretű gyártósort a tényleges csőméret-tartomány köré kell tervezni, nem pedig azt feltételezni, hogy egy szabványos tüske minden terméket lefed.

Milyen adatok szükségesek az árajánlathoz?

Adja meg a csőanyagot, varrat nélküli vagy hegesztett szerkezetet, külső átmérőt, kezdő belső átmérőt, cél belső átmérőt, falvastagságot, csőhosszt, menetenként szükséges tágulást, gyártási mennyiséget, tápellátást, célországot és a kívánt szállítási ütemtervet. Csőrajzok vagy minták ajánlottak az egyedi szerszámokhoz.

Mit tartalmaz a gép?

A standard gépcsomag tartalmazza a fő hidraulikus rendszert, húzószerkezetet, vezérlőrendszert, gépszerkezetet és a működéshez szükséges alapfelszereltséget. Az alkalmazás-specifikus tüskék, speciális bilincsek, automatikus be- és kirakodási rendszerek, meghosszabbított löketek és egyéb egyedi szerszámok a csőspecifikáció szerint kerülnek árajánlatra.

Mi a standard szállítási idő?

A szabványos FR-10T-FR-100T gépek általában 30-60 napot igényelnek, míg az FR-200T-FR-500T gépek általában 90-120 napot igényelnek a műszaki és kereskedelmi megerősítést követően. Sürgős projekteknél gyorsított ütemezés értékelhető a gyártási kapacitás és az alkatrészek rendelkezésre állása szerint.

Tesztelheti a csövünket, mielőtt leadnánk a végső rendelést?

Igen. Azoknál az alkalmazásoknál, ahol a tágulási erő, a méretvisszanyerés vagy a több menetes szerszámozás bizonytalan, a reprezentatív csőminták vagy a teljes méretadatok megadása lehetővé teszi a mérnöki csapat számára, hogy értékelje a folyamatot a gép végleges konfigurációja előtt. Ez különösen hasznos nagy szilárdságú ötvözetek, nagy tágulási arányok és egyedi csővégformázás esetén.

Tudsz telepítői és kezelői képzést nyújtani?

Igen. Alapozási rajzok, szerelési útmutató, üzembe helyezés és kezelői oktatás áll rendelkezésre. Helyszíni mérnöki támogatás is megoldható, ha a projekt megköveteli.

Mi a jótállási idő?

A szabványos jótállási idő a12 hónap az üzembe helyezéstől, az elfogadott garanciális feltételeknek megfelelően. A jótállási idő lejárta után pótalkatrészek és műszaki támogatás biztosított.

Testreszabható a gép?

Igen. A testreszabás magában foglalhatja a tágulási löketet, a tüske geometriáját, a csőbilincset, a többmenetes szerszámokat, a hidraulikus konfigurációt, az adagoló- és ürítőrendszereket, a PLC-szekvenciákat és az automatikus gyártósor-integrációt. A testreszabásnak a tényleges csőméreteken és a gyártási célokon kell alapulnia, nem csak a gép névleges űrtartalmán.

Kérdés küldése
Elérhetőségei
Mondja el nekünk anyagát, termékspecifikációit, gyártási folyamatát és berendezési követelményeit. A FangRong megbeszélheti a megfelelő hideghúzógépet, húzószerszámokat, egyengetőgépet és az Ön alkalmazásához testreszabott megoldásokat.
Értékelés:
5.0
X
Cookie-kat használunk, hogy jobb böngészési élményt kínáljunk, elemezzük a webhely forgalmát és személyre szabjuk a tartalmat. Az oldal használatával Ön elfogadja a cookie-k használatát. Adatvédelmi szabályzat
ElutasítElfogadás