Whatsapp
A precíziós fémmegmunkáló berendezések átfogó választékát kínáljuk, beleértve az egyengetést, hideghúzást, hegyezőt, élletörést, vágógépet, menethengerlő gépeket és húzószerszámokat, amelyeket különféle iparágakban cső-, rúd- és huzalanyagokhoz szabtak.
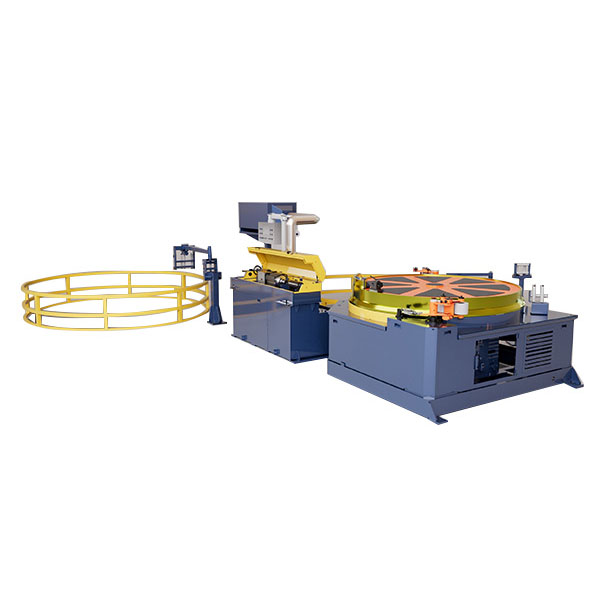
A cső belső menetformázó gépet belső spirális menetek vagy hornyok folyamatos alakítására tervezték fémcsövekben és tekercsekben. Főleg réz-, rozsdamentes acél-, sárgaréz- és alumíniumcsövekhez használják rugalmas tömlőben, hullámcsőben, HVAC-ban, hűtő- és precíziós csőgyártásban. A gép egyetlen folyamatos műveletben egyesíti a csőadagolást, a belső alakítást, az ellenőrzött húzást és a tekercselést, csökkentve ezzel a gyártás során az ismételt kézi kezelést.
A cső belső menetformázó gépe a folyamatos csőmozgás, nem pedig az egyedi csőfeldolgozás köré van elrendezve. Miután a cső belép az adagoló szakaszba, az alakító rendszer a belső felületen működik, miközben a vontatóegység szabályozott sebességgel tartja a csövet. A feldolgozott csövet ezután tekercsbe tekerik, hogy összegyűjtsék vagy átvigyék a következő gyártási szakaszba.
Az adagolórendszer szabályozott sebességgel vezeti a csövet az alakító szakaszba. A megfelelő beállítás azért fontos, mert a cső eltérései befolyásolhatják a formázási mélységet, a menetemelkedési konzisztenciát és a kész belső profilt. A gép a csőátmérő, az anyag és a gyártósor elrendezése szerint konfigurálható.
A hagyományos forgácsolószerszámokkal történő anyageltávolítás helyett az alakítórendszer alakítószerszámot használ a szükséges belső spirális profil létrehozásához, szabályozott alakváltozással. Ez a megközelítés alkalmas a folyamatos csőfeldolgozáshoz, ahol a csőhossz mentén egyenletes emelkedési és felületi állapotra van szükség.
A vontatási rendszer szabályozza a cső mozgását az alakító szakaszon keresztül. A húzóerő és a munkasebesség az anyag- és csőspecifikáció szerint állítható. A formázás után a kész csövet automatikusan tekercsbe tekerik, ami csökkenti a kézi visszatekercselést és a gyártási szakaszok közötti kezelést.
A megfelelő gépet a tényleges cső- és gyártási követelmények alapján kell kiválasztani, nem pedig pusztán a gép teljesítménye alapján. A cső külső átmérője, az anyag, a falvastagság, a szükséges belső profil, az alakítási emelkedés, a gyártási sebesség és a kész tekercs átmérője mind befolyásolja a konfigurációt.
Elterjedt alkalmazás a rézcsövek, míg a rozsdamentes acél, sárgaréz és alumínium csövek is megmunkálhatók a kívánt alakítási feltételeknek megfelelően. A különböző anyagok különböző alakító erőket és munkaparamétereket igényelnek, ezért a gépmodell kiválasztása előtt meg kell erősíteni az anyagot.
A szükséges emelkedés és belső profil határozza meg az alakítószerszám konfigurációját. Különböző csőspecifikációkkal rendelkező projekteknél az alakítórendszer és a kapcsolódó szerszámok a kívánt csőméretekhez illeszthetők, ahelyett, hogy minden termékhez egy rögzített beállítást használnának.
A szükséges teljesítmény közvetlen hatással van a gép kiválasztására. Az FR-8 kisebb csőméretekhez és mérsékelt vonalsebességekhez készült, míg az FR-12 nagyobb húzóerőt és nagyobb munkasebesség-tartományt biztosít. A tekercsszakasz tervezésénél figyelembe kell venni a szükséges tekercsátmérőt is.
| Modell | Rajzerő | Cső átmérője | Rajz sebessége | Tekercs átmérő | Fő motor | Változó illesztőprogram |
|---|---|---|---|---|---|---|
| FR-8 | 2 T | 5-10 mm | 15-30 m/perc | 600-1000 mm | 15 kW | 18 kW |
| FR-12 | 5 T | 8-15 mm | 40-60 m/perc | 800-1200 mm | 22 kW | 30 kW |
Különféle csőanyagokhoz, méretekhez, formázási követelményekhez és gyártási elrendezésekhez egyedi konfigurációk állnak rendelkezésre. A tényleges üzemi paraméterek az anyag- és csőspecifikációtól függően változhatnak.
A belső csőformázást nehéz kezelni, ha a gyártás nagymértékben függ a kézi adagolástól, beállítástól és visszatekercseléstől. A csövek beállításának eltérései inkonzisztens emelkedést eredményezhetnek, míg az instabil tapadás hatással lehet a kész belső profilra. A különálló alakítási és visszatekercselési műveletek szintén növelik a kezelési időt és a munkaigényt.
A folyamatos konfiguráció az adagolást, az alakítást, a vontatást és a tekercselést ugyanabba a gyártási folyamatba hozza. A kezelők a paraméterek beállítására és a minőségellenőrzésre összpontosíthatnak ahelyett, hogy az egyes csőszakaszokat ismételten áthelyeznék a gépek között.
A cső belső menetformázó gép rugalmas rozsdamentes acél tömlő, gáztömlő, vízellátó tömlő, hullámos fémcső, vízvezeték-alkatrészek, HVAC-csövek, autóipari rugalmas csövek, ipari folyadéktovábbító csövek és hőcserélő csövek gyártásához használható. A rézcső-feldolgozáshoz az alakítórendszer konfigurálható belső spirális hornyokhoz, amelyeket légkondicionáló és hűtési hőcserélő alkalmazásokban használnak.
A FangRong ellenőrzött sorrendben gyártja a gépet, amely magában foglalja a mérnöki tervezést, a szerkezeti gyártást, a megmunkálást, az alakítószerszámok gyártását, az összeszerelést és a tesztelést. A keret és a forgóasztal szükség esetén vágáson, hegesztésen, feszültségmentesítésen és CNC megmunkáláson esik át. Az olyan alapvető alkatrészeket, mint a húzószerszámok, vezetőkerekek és belső alakítófejek a működési követelményeiknek megfelelően megmunkálják és hőkezelik.
A mechanikus összeszerelést követően az elektromos és a hajtásrendszert felszerelik, és a gépet kiszállítás előtt kalibrálják. A felületkezelés és a végső összeszerelés a berendezés konfigurációjának megfelelően történik. A tesztelés a gép működésére, a cső mozgására, az alakítási teljesítményre, valamint a hajtás- és vezérlőrendszerek koordinálására összpontosít.
Szállítás előtt minden gépet ellenőriznek, hogy megbizonyosodjanak arról, hogy a mechanikai szerkezet, az erőátviteli rendszer, az alkotóelemek és az elektromos vezérlők megfelelően működnek. A testre szabott berendezések esetében az ellenőrzést az egyeztetett csőspecifikációk és gyártási követelmények alapján lehet elvégezni, így a fő konfigurációs problémákat az ügyfél üzemében történő telepítés előtt azonosítani lehet.
A Dongguan Fangrong Metallurgical Equipment Co., Ltd. 1998-ban alakult, és több mint 26 éves tapasztalattal rendelkezik a hideghúzás, egyengetés és kapcsolódó kohászati berendezések területén. A vállalat a guangdong-i Dongguanban és Yangjiangban üzemeltet gyártási létesítményeket, amelyek támogatják a berendezések gyártását és szállítási kapacitását.
A FangRong rendelkezik ISO 9001 tanúsítvánnyal, és CE-megfelelőséggel és SGS-ellenőrzéssel rendelkező berendezéseket biztosít. Műszaki portfóliójában 32 találmányi szabadalom és több mint 100 használati mintaszabadalom található. A példák közé tartozik a 2013207829011 számú szabadalom láncfeszítő berendezésre, a 2008300532117 számú szabadalom többszálú szerszámtartóra és a ZL2015 2 0842922.7 számú szabadalom egy gyorscserélő tüskerendszerre.
Szállítás előtt a gépet a szerkezetének, a szállítási módnak és a rendeltetési követelményeknek megfelelően előkészítik. Az alkatrészek szállítás közben védve vannak a mozgás és a kezelés során keletkező sérülések ellen, szükség esetén a csomagolást külföldre szállítják.
A FangRong telepítési útmutatást, kezelői képzést és műszaki támogatást biztosít a szállítás után. A normál garanciaidő 12 hónap, a normál kopó alkatrészek nélkül. A berendezések üzemeltetéséhez és karbantartásához pótalkatrészek és hosszú távú műszaki támogatás áll rendelkezésre.
A gép konfigurálható rozsdamentes acél, réz, sárgaréz, alumínium és egyéb fémcsövekhez. A megfelelő alakítási paraméterek az anyagtól, a csőméretektől és a szükséges belső profiltól függenek.
Az FR-8 5-10 mm-es, míg az FR-12 8-15 mm-es csőátmérőket fed le. Egyedi konfigurációk megbeszélhetők, ha a szükséges csőméret kívül esik ezeken a tartományokon.
Az FR-12 nagyobb húzóerőt és gyorsabb húzási sebességtartományt biztosít, mint az FR-8. Az FR-8 húzóereje 2 T és 15-30 m/perc, míg az FR-12 5 T és 40-60 m/perc.
Igen. A gépet folyamatos csőmozgatásra tervezték, és a szükséges csőhossz mentén belső csavarmenetet vagy hornyot tud kialakítani anélkül, hogy minden csőszakaszt külön-külön feldolgoznának.
Igen. A berendezés integrálható upstream vagy downstream csőfeldolgozó berendezéssel. A szükséges csatlakozási mód a csőadagolástól, a gyártási sebességtől, a tekercskezeléstől és a meglévő vezeték elrendezésétől függ.
Adja meg a cső anyagát, a külső átmérőt, a falvastagságot, a szükséges belső menet- vagy horonyprofilt, a menetemelkedést, a gyártási célsebességet, a kész tekercs átmérőjét és a várható gyártási kapacitást. A vonalintegrációhoz a meglévő berendezés-elrendezés is hasznos.
Igen. A gép konfigurációja, a szerszámok és a munkaparaméterek az adott csőanyagokhoz, méretekhez, formázási követelményekhez és gyártási elrendezésekhez igazíthatók. A végleges specifikációkat a tényleges gyártási körülményeknek megfelelően kell megerősíteni.
Igen. Szerelési útmutató és kezelői képzés a szállítás után elérhető. Műszaki támogatás és pótalkatrész-szerviz is biztosított a berendezések hosszú távú üzemeltetéséhez.
A normál garancia 12 hónap, a normál kopó alkatrészek nélkül. A műszaki támogatás és a pótalkatrészek szervize a garanciális időszakon túl is folytatódik.
Cím
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, Kína
Tel