Whatsapp
A precíziós fémmegmunkáló berendezések átfogó választékát kínáljuk, beleértve az egyengetést, hideghúzást, hegyezőt, élletörést, vágógépet, menethengerlő gépeket és húzószerszámokat, amelyeket különféle iparágakban cső-, rúd- és huzalanyagokhoz szabtak.
ASzabálytalan láncú hideghúzó gépkerek csöveket vagy tömör rudakat alakít átnégyzet, téglalap, hatszögletű, nyolcszögletű, ovális, csatorna, szög, T alakú és egyedi aszimmetrikus profilokellenőrzött hideghúzással. A lánchajtású vonópad biztosítja7-1000 kN húzóerő, felgyorsul28 m/perc, és simításokkal akár10 m. A többszálas konfigurációk 1-5 darabot tudnak egyszerre megrajzolni, míg a precíziós matricák szabályozzák a profilméreteket, a sarokmeghatározást és a felületkezelést. Alkalmas szénacélhoz, rozsdamentes acélhoz, ötvözött acélhoz, rézhez, alumíniumhoz, titánhoz és más speciális ötvözetekhez.
ASzabálytalan láncú hideghúzó gépegy mechanikus húzópad nem kerek csövek és tömör profilok hideghúzásához precíziós szerszámon keresztül. Négyzetes, téglalap alakú, hatszögletű, nyolcszögletű, ovális, csatornás, szögletes, T-szelvényű és egyéb egyedi aszimmetrikus profilokhoz tervezték, amelyek szűkebb méreteket, szabályozott sarokgeometriát és egyenletesebb felületet igényelnek, mint amit a melegen alakított anyag általában biztosít.
A fő probléma, amelyet ez a gép megold, nem egyszerűen egy fémrész alakjának megváltoztatása. Lehetővé teszi a gyártók számára, hogy megfelelő kerek csővel vagy rúddal kezdjenek, és szabályozott hidegalakítást alkalmazzanak, hogy kiszámíthatóbb méretekkel és felületi állapotú kész, szabálytalan profilt kapjanak. Ez különösen hasznos a hidraulikus hengercsövek, szerkezeti profilok, precíziós mechanikai alkatrészek, réz- és alumíniumprofilok, autóipari alkatrészek és speciális ötvözet termékek esetében, ahol egyébként utólagos megmunkálási műveletre lenne szükség.
A FangRong FR sorozata 10 szabványos modellt fed le FR-16-tól FR-250-ig, maximális húzóerővel 7-től 1000 kN-ig, húzási sebességük pedig akár 28 m/perc. A modelltől, a szerszámoktól és a termék méretétől függően 1-5 cső vagy rúd húzható egyszerre. A gép automatikus adagoló-, vágó- és fogadóberendezéssel is konfigurálható az ismétlődő gyártás érdekében.
A meleghengerlés és az extrudálás hatékonyak az alapprofilok előállításához, de előfordulhat, hogy nem biztosítják a precíziós alkalmazások által megkövetelt méretpontosságot, felületi állapotot vagy sarokmeghatározást. Ha a kész szakaszt utólag megmunkálják, a gyártónak további anyaglevétellel, megmunkálási idővel és selejttel is számolnia kell.
A hideghúzás szabályozott húzóerő hatására megváltoztatja a metszetet egy szerszámon keresztül. A szerszám meghatározza a külső profilt, míg a rajz kicsinyítés biztosítja a méretezést és a munkaedzést. Üreges profiloknál tüskével vagy dugóval is lehet szabályozni a belső méreteket és a falelosztást.
Ez a folyamat akkor a legértékesebb, ha az ügyfélnek megismételhető kész profilra van szüksége, nem pedig egyszerűen durva szerkezeti alakra. Például egy négyszögletes hidraulikus hengercsöveket gyártó gyártó hideghúzást alkalmazhat, hogy a külső méreteket és a belső geometriát közelebb hozza a végső követelményhez a hónolás vagy más simítási műveletek előtt. Ha azonban a termék egy egyszerű, kis pontosságú szerkezeti szakasz, akkor a melegalakítás maradhat a gazdaságosabb eljárás.
A folyamat általában egy előkészített kerek csővel vagy tömör rúddal kezdődik. Az elülső vége csökkentett vagy hegyes, így behatol a húzószerszámba, és a kocsi megfoghatja. A munkadarab ezután egy nem kerek szerszámon halad át, miközben a láncos kocsi precíziós vezetésű síneken húzza azt.
Ahogy az anyag áthalad a szerszámon, a keresztmetszete egyszerre csökken és újraformálódik. Az anyag a szerszámüregbe áramlik, kialakítva a kívánt négyzet, téglalap, hatszög vagy egyedi geometriát. Üreges szelvényeknél a belső tüske vagy dugó vezérli a furatot, és segít szabályozni a falvastagság eloszlását.
A lánchajtásnak, a redukciós sebességváltónak és a kocsinak egy rendszerként kell működnie. Ha a húzóerő instabil, vagy a kocsi rosszul van beállítva, a sarokméretek, az egyenesség és a felület minősége inkonzisztenssé válhat. Ez az oka annak, hogy a gép kapacitását a tényleges anyag- és csökkentési ütemterv alapján kell kiválasztani, nem pedig pusztán a kész profilméretek alapján.
Tipikus gyártási forgatókönyv:a precíziós téglalap alakú csöveket gyártó ügyfél több szálból álló konfigurációt használhat, ha több cső ugyanazt az anyagot és rajzi ütemtervet használja. Ez növeli a rajzvonalonkénti kimenetet. Ha az ügyfél gyakran változtatja a profil méreteit, az egyszálas beállítás praktikusabb lehet, mivel a szerszámcsere és a beállítási beállítások egyszerűbbek.
| Termelési probléma | Hogyan segít a hidegrajzolás | Amikor a legfontosabb |
|---|---|---|
| Melegalakítás után laza méretek | A húzószerszám hidegalakítás során méretezi a metszetet. | Fontos azoknál az alkatrészeknél, amelyek ellenőrzött szerelési távolságot vagy megmunkálási ráhagyást igényelnek. |
| Szabálytalan sarokgeometria | A szerszám vezérli a külső profilt és a sarok alakját. | Fontos négyzet, téglalap és egyedi profilok esetén, amelyeket illeszkedő vagy szerkezeti elemként használnak. |
| Kiegészítő megmunkálás alakítás után | A készhez közelebb álló profil csökkentheti a későbbi megmunkálást. | A legértékesebb, ha a megmunkálás a meglévő gyártási költségek jelentős részét képezi. |
| Inkonzisztens faleloszlás üreges profilokban | A tüske- vagy dugószerszám belső támogatást nyújt a rajzolás során. | Fontos a nyomócsöveknél, a hengercsöveknél és a precíziós üreges profiloknál. |
| Alacsony teljesítmény az egyrészes feldolgozásból | A többszálú szerszámmal több darabot is meg lehet rajzolni egy mozdulattal. | Stabil méretekkel és megismételhető szerszámokkal rendelkező, nagy volumenű termékekhez használható. |
1. Nem kerek profilok precíziós vezérlése
A szerszám és a vezetett húzókocsi vezérli a profilt, amikor az anyag áthalad a húzózónán. Ez különösen hasznos téglalap és négyzet alakú részek esetén, ahol a szélesség, magasság és sarokméretek egyaránt befolyásolják az összeszerelést. Egy tipikus szerkezeti vagy mechanikai alkatrész alkalmazásnál a szigorúbb profilszabályozás csökkentheti a húzás utáni korrekciós megmunkálás mennyiségét.
2. Rajzolási sebesség akár 28 m/perc
A lánchajtású vonópadok nagy húzási sebességet biztosítanak megfelelő anyagokon és kisebb profilokon. A nagyobb sebesség akkor hasznos, ha ugyanazt a terméket folyamatosan, nagy mennyiségben gyártják. Kevésbé fontos a nagy szilárdságú ötvözetek vagy nehezen húzható anyagok esetében, ahol a kenés, a szerszámkopás és a deformációs stabilitás korlátozhatja a gyakorlati húzási sebességet.
3. 1-5 szálas rajz
Egy kocsilöket alatt több profil is rajzolható, ha a termék méretei és a szerszámelrendezés ezt lehetővé teszik. A több ezer hasonló darabot gyártó réz-, alumínium- vagy acélprofilgyártónál a többszálú húzás a lineáris húzási sebesség növelése nélkül növelheti a teljesítményt. A gyakori méretváltoztatással járó kis mennyiségû megrendeléseknél az egyszálas rajz könnyebb átállást biztosíthat.
4. Ellenőrzött felületi állapot
A hideghúzás javíthatja a megfelelően előkészített munkadarab felületi állapotát, mivel az anyag átmegy egy precíziós szerszámon, nem pedig melegen alakított állapotban. Nem szabad azonban úgy leírni, hogy minden repedést, gödröt vagy hibát automatikusan eltávolít. A felület minősége a húzás után továbbra is függ a bejövő anyag állapotától, a pácolástól vagy a felület előkészítésétől, a kenéstől, a szerszám állapotától és a kiválasztott redukciótól.
5. Szabálytalan csövek belső ellenőrzése
Üreges profiloknál a tüske vagy dugós szerszámok vezérlik a belső geometriát, míg a külső matrica határozza meg a külső formát. Ez fontos a hidraulikus és pneumatikus hengercsöveknél, ahol a belső hézag és a faleloszlás közvetlenül befolyásolja a későbbi megmunkálási és működési teljesítményt.
6. Nagy teherbírású lánc és sebességváltó hajtás
Az FR sorozat különböző láncemelkedéseket és sebességváltó-konfigurációkat használ a húzóerő követelményeinek megfelelően. A nagyobb láncrendszereket nagyobb terhelésre tervezték. A nagy húzóerőt igénylő, nagy szilárdságú acélprofilok esetében a lánckapacitás és a sebességváltó kiválasztása fontosabb, mint a maximális húzási sebesség.
7. Külön kocsi-visszahajtó meghajtó
A visszatérő motor a húzólöket után visszamozgatja a kocsit a kiinduló helyzetbe. Ez nem növeli a gép deformációs kapacitását, de csökkenti a nem húzási időt, és ezért többet számít az ismétlődő gyártási futtatásoknál, mint a kis szériás gyártásnál.
8. Választható gyártásautomatizálás
Az automatikus adagoló, vágó és fogadó rendszerek a gyártási elrendezésnek megfelelően integrálhatók. Az automatizálás akkor a leghasznosabb, ha a termék méretei stabilak maradnak a hosszú gyártási folyamatok során. Prototípus-munka vagy gyakori profilváltás esetén a kézi betöltés gazdaságosabb lehet.
A modell kiválasztásánál a legfontosabb paraméterek a szükséges húzóerő, termékméretek, anyagszilárdság, menetenkénti csökkentés, húzási sebesség, lökethossz és szálak száma. A húzóerőt a tényleges folyamatból kell kiszámítani, nem pedig egy egyszerű keresztmetszeti képletet használni, mivel a szerszámsúrlódás, az anyag állapota, az alakváltozási geometria és a kenés egyaránt befolyásolja a szükséges erőt.
| Modell | Max. Vonóerő (kN) | Max. Rajz utazás (m) | Rajz sebessége (m/perc) | Visszatérő motor (kW) | Szűkítő | Láncemelkedés | Fő motor (kW) |
|---|---|---|---|---|---|---|---|
| FR-16 | 7 | 7 | 28 | 0.75 | ZQ250 | 1,5" | 4 |
| FR-25 | 10 | 8 | 28 | 0.75 | ZQ400 | 2" | 7,5/11 |
| FR-50 | 50 | 8 | 25 | 1.1 | ZQ500 | 2,5" | 22 |
| FR-76 | 100 | 9 | 25 | 2.2 | ZQ650 | 3" | 30/37 |
| FR-100 | 150 | 10 | 12 | 3 | ZQ850 | 4" | 45 |
| FR-120 | 200 | 10 | 12 | 3 | ZQ850 | 3" dupla | 55 |
| FR-150 | 400 | 10 | 10 | 3 | ZQ1000 | 4" dupla | 75 |
| FR-180 | 600 | 10 | 10 | 4 | ZQ1250 | 5" dupla | 98 |
| FR-200 | 800 | 10 | 10 | 4 | ZQ850 × 2 | 4" hármas | 55 × 2 |
| FR-250 | 1000 | 10 | 10 | 4 | ZQ1450 | 5" hármas | 132 |
Standard konfiguráció:tüskerendszer csőhúzáshoz, főhajtáshoz, redukciós sebességváltóhoz, húzókocsihoz, szerszámtartóhoz és vezérlőrendszerhez. Az automatikus adagoló, vágó és fogadó állvány opcionális. A szálak száma: 1–5. A rajzvonal és a szerszámozás a gyártási igényeknek megfelelően testreszabható.
A gépmodellt a maximális számított húzóerőnek megfelelően kell kiválasztani, megfelelő üzemi ráhagyással. Egyenetlen profilok esetén nem elegendő egy egyszerű számítás, amely csak a területcsökkentésen és a folyáshatáron alapul, mert az anyagot a szerszám belsejében is átformálják.
Például egy alacsony szén-dioxid-kibocsátású acél téglalap alakú, mérsékelt redukciós cső kényelmesen működhet egy kisebb FR modellen, míg egy rozsdamentes acélból vagy nikkelötvözetből készült, azonos méretekkel rendelkező profil lényegesen nagyobb húzóerőt igényelhet. A gyakorlati kiválasztásnál ezért figyelembe kell venni az anyag szilárdságát, a kezdeti és végső szakaszt, a szerszám geometriáját, a súrlódást, a kenést, a csökkentés ütemezését és a gyártási sebességet.
Tipikus vásárlói forgatókönyv:amikor a gyártó kerek-téglalap rajzról összetettebb aszimmetrikus metszetre vált, a gép nagyobb erőbesorolást igényelhet még akkor is, ha a kész keresztmetszeti terület hasonló. Ennek az az oka, hogy az anyagnak tovább kell folynia a sarkokba és a változó metszetgeometria körül.
A négyzet alakú, téglalap alakú és egyéb nem kerek hengeres csövek szabályozott belső és külső méreteket igényelnek, mivel a végső hézag és a falvastagság befolyásolja a hónolást, a tömítést és a működési teljesítményt. Az ilyen csöveket gyártó vásárló tüskés húzással csökkentheti a befejezés előtt szükséges korrekció mértékét.
A téglalap alakú, ovális és egyedi szakaszokat szerkezeti elemekben, kormányzással kapcsolatos alkatrészekben, akkumulátorhűtő rendszerekben és egyéb járműalkalmazásokban használják. Ha több ezer azonos profilra van szükség, a többszálas rajzolás és az automatikus adagolás javíthatja a teljesítményt. Kis volumenű prototípusgyártás esetén előfordulhat, hogy ezek az automatizálási lehetőségek nem indokolják a további befektetést.
Réz és alumínium téglalap alakú szakaszokat használnak gyűjtősínekhez, csatlakozókhoz és hőkezelési alkatrészekhez. A méretkonzisztencia fontos, ha a profilnak illeszkednie kell egy előre meghatározott elektromos vagy mechanikus szerelvényhez. A rajz sebessége általában kevésbé fontos, mint a felület állapota, a méretmegismételhetőség és az anyagdeformáció szabályozása.
A négyzet- és téglalap alakú rudak vezetőelemekhez, gépszerkezetekhez, teleszkópos alkatrészekhez és egyéb mechanikai részegységekhez használhatók. A hideghúzás akkor hasznos, ha a profilnak meg kell őriznie egy ellenőrzött külső méretet hosszú hosszon keresztül, nem pedig egyszerűen meg kell felelnie egy durva szerkezeti specifikációnak.
A titán, a nikkelötvözetek és a nagy szilárdságú acélok gondosan ellenőrzött csökkentéseket igényelhetnek, mivel az egy menetben fellépő túlzott deformáció növelheti a munka keménységét és befolyásolhatja a szerszám élettartamát. Ezekben az alkalmazásokban a gépet a szerszám kialakításával és az ütemezéssel együtt kell kiválasztani, nem pedig önmagában a kész profilméret alapján.
A rozsdamentes acél és a titán hatszögletű vagy egyedi profilok hidegen húzhatók, ha megismételhető méretekre és felületi minőségre van szükség a későbbi megmunkáláshoz vagy alakításhoz. Az orvosi alkalmazásoknál azonban a szükséges anyagtanúsítványt és felületi specifikációt külön meg kell erősíteni a vevő minőségügyi osztályával.
Egyedi négyzet alakú, ovális és aszimmetrikus profilok használhatók bútorkeretekhez, vitrinekhez és építészeti elemekhez. Itt a megjelenés és a méretek megismételhetősége fontosabb lehet, mint a maximális húzóerő, így a kisebb, nagy sebességű FR modell előnyösebb, ha az anyag könnyen rajzolható.
Nagy térfogatú négyzet alakú csövek esetén:használjon többszálas szerszámot, ha több cső azonos méretekkel és rajzütemezéssel rendelkezik. A fő termelékenységnövekedés a löketenkénti több darab feldolgozásából származik, nem pedig egyszerűen a gép sebességének növeléséből.
Vastag falú rozsdamentes acél profilokhoz:a maximális sebesség előtt helyezze előtérbe a húzóerőt, a kocsi merevségét, a szerszámanyagot és a kenést. A túl agresszív futás növelheti a szerszámkopást és a felületi hibákat.
Hidraulikus hengercsövekhez:különös figyelmet kell fordítani a tüske kiválasztására, a falvastagság eloszlására és a húzás után fennmaradó simítási ráhagyásra. A gépet inkább a teljes csőkikészítési folyamathoz kell igazítani, nem pedig elszigetelt műveletnek tekinteni.
Alumínium és réz profilokhoz:A nagyobb húzási sebesség hasznos lehet a gyártás hatékonysága szempontjából, de a szerszám állapota és a kenés továbbra is fontos, mert felületi nyomok láthatóvá válhatnak a kész elektromos vagy dekoratív termékeken.
A gép a következőkkel szállítható:
A teljesen automatikus vonal általában akkor indokolt, ha ugyanazt a profilt folyamatosan gyártják, és a kézi rakodás a munkaerőköltség jelentős részét teszi ki. Ha az ügyfél sok különböző profilt gyárt kis tételekben, a félautomata konfiguráció csökkentheti az átállás bonyolultságát és a kezdeti beruházást.
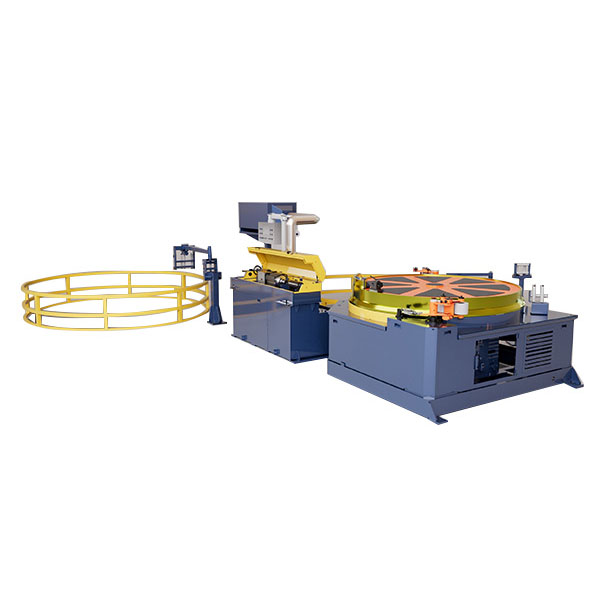
A szabványos irregular Chain Cold Drawing Machine csomag a megerősített FR modellnek és a projekt specifikációjának megfelelően van konfigurálva. A fő gép magában foglalja a húzóhajtást, a redukciós sebességváltót, a láncrendszert, a kocsit, a szerszámtartót és a vezérlőrendszert. A csőhúzási konfigurációk magukban foglalják a szükséges tüskeelrendezést.
A profilspecifikus szerszámok, speciális tüskék, automatikus adagoló-, vágó- és fogadóberendezések általában az ügyfél gyártási igényei szerint vannak konfigurálva. Szállítás előtt a gépet összeszerelik és működését tesztelik. Ahol rendelkezésre állnak vásárlói minták, próbarajz készíthető a kiválasztott folyamatkonfiguráció ellenőrzésére a feladás előtt.
Exportszállítás esetén a fő alkatrészeket nedvesség és korrózió ellen védik, és a megállapodás szerinti szállítási mód szerint csomagolják. Az alaprajzokat, a szerelési információkat és az üzembe helyezési követelményeket a projektdokumentáció részeként szállítjuk.
A FangRong gyártási folyamata magában foglalja az alkalmazástervezést, a nyersanyag-ellenőrzést, a megmunkálást, a mechanikai összeszerelést, az elektromos integrációt, a PLC-programozást, a tesztelést és a végső ellenőrzést. A hosszú löketű vonópadnál a vezetőigazítás és a kocsi mozgása különösen fontos, mert a kis igazítási hibák a rajz teljes hosszában befolyásolhatják a profilt.
A gyári tesztelés magában foglalhatja az alapjárati futást, a névleges terhelés tesztelését, a lánc- és kocsiellenőrzést, a rezgés- és zajfigyelést, az olajhőmérséklet-ellenőrzést, az elektromos biztonsági ellenőrzéseket és a próbatermékek méretellenőrzését, amikor mintákat szolgáltatnak.
Dongguan Fangrong Metallurgical Equipment Co., Ltd.székhelye Dalang Town, Dongguan City, és a hideghúzás és a kapcsolódó fémformázó berendezések fő gyártóbázisaként szolgál.
Yangjiang Fangrong Machinery Co., Ltd.található Yangdong kerületben, Yangjiang Cityben, és további gyártási kapacitást biztosít nagyobb és testreszabott berendezésprojektekhez.
ISO 9001:2015— Minőségirányítási rendszer. Tanúsítvány száma: UQ231211R1.
CE jelölés— A vonatkozó európai piaci konfigurációkhoz felszerelések szállíthatók, hogy megfeleljenek a vonatkozó követelményeknekA gépekről szóló 2006/42/EK irányelv, a megfelelő gépbiztonsági intézkedésekkel a gép konfigurációjának megfelelően.
SGS ellenőrzés— Ha az adásvételi szerződés vagy projekt előírja, harmadik fél általi ellenőrzés is megoldható.
Szabadalmak— A FangRong találmányi és használati modell szabadalmakról számolt be, amelyek olyan területekre vonatkoznak, mint a láncfeszítés, a többszálú szerszámtartók és a tüskerendszerek. Szükség esetén szabadalmi dokumentációt is be lehet nyújtani ellenőrzés céljából.
UL:Az UL-tanúsítvány nem tartozik szabványos igényként ehhez a géphez. Ha az UL-listán szereplő elektromos alkatrészekre vagy egy speciális UL-megfelelőségi csomagra van szükség a célpiacon, a követelményt meg kell erősíteni az árajánlat benyújtása előtt, hogy ennek megfelelően meg lehessen tervezni az elektromos konfigurációt.
| MOQ | 1 szett |
|---|---|
| Tier 1 ár | 1 szett – standard jegyzett egységár |
| Tier 2 ár | 2-4 készlet – mennyiség alapú kedvezményes ár árajánlat alapján |
| Tier 3 ár | 5+ készlet – projekt/kötet árajánlat elérhető |
| Fizetési feltételek | 30% letét; 70%-os egyenleg szállítás előtt a gyári átvételi vizsgálat után, hacsak az adásvételi szerződés másként nem rendelkezik. |
| FOB | A pontos indulási kikötőt a közzététel előtt meg kell erősíteni a kereskedelmi árajánlatban és az adásvételi szerződésben. |
| Normál rendelési határidő | Körülbelül 30–60 nap a szabványos FR-16-FR-100 konfigurációk esetén; nagyobb vagy egyedi gépekhez körülbelül 90–120 napra lehet szükség. |
| Gyorsított rendelési határidő | A gyorsított gyártás az aktuális gyári kapacitástól, a gépmodelltől és az alkatrészek rendelkezésre állásától függően áll rendelkezésre. A visszaigazolt gyorsított szállítási dátum a rendelés ellenőrzése utáni árajánlatban van feltüntetve. |
| Garancia | 12 hónap az üzembe helyezéstől számítva a megállapodás szerinti jótállási feltételek mellett. |
| Telepítés | Telepítési felügyelet, üzembe helyezés és kezelői oktatás a projekt terjedelmének megfelelően biztosítható. |
Az Irregular Chain Cold Drawing Machine négyzet, téglalap, hatszögletű, nyolcszögletű, ovális, csatorna, szög, T-szelvény és egyedi aszimmetrikus profilokhoz konfigurálható. A tényleges profiltartomány a rendelkezésre álló húzóerőtől, a szerszámméretektől, az anyagtól és a szerszámkialakítástól függ.
Igen. A tömör rudak tömör profilú szerszámokat és megfelelő megfogási elrendezéseket használnak, míg a csövek egy szerszámot használnak a szükséges tüskével vagy dugóval együtt. A szerszámokat a kezdő és a kész méreteknek megfelelően kell kiválasztani.
Adja meg az anyagminőséget, a kezdő méreteket, a kész profilrajzot, a menetenkénti csökkentést, a termék hosszát és a célteljesítményt. A FangRong képes kiszámítani a szükséges húzóerőt és megfelelő modellt ajánlani. A kész profilméret önmagában nem elegendő a gép pontos kiválasztásához.
Legfeljebb öt szál konfigurálható, ahol a gép modellje, a kocsi szélessége, a szerszámelrendezés és a termék méretei ezt lehetővé teszik. A többszálú húzás a leggazdaságosabb a nagy mennyiségű, azonos anyag- és folyamatütemezésű termékeknél.
Nincs általános csökkentési százalék. Az anyagszilárdság, a szelvény geometriája, a szerszám kialakítása, a kenés és a munkaedzés egyaránt befolyásolja a megengedett csökkentést. A nagy szilárdságú rozsdamentes acél, titán vagy nikkelötvözetek esetében konzervatív többmenetes ütemezésre lehet szükség.
A hagyományos lánchúzás általában megköveteli, hogy az elülső vége kellően le legyen csökkentve a szerszámbelépéshez és a kocsi megfogásához. Ezért külön mutatógépre lehet szükség, kivéve, ha a gyártósor más jóváhagyott vég-előkészítési módszert használ. A mutatóberendezés szükség esetén automatizált vonalba integrálható.
A standard készlet általában tartalmazza a fő húzógépet, a meghajtórendszert, a sebességváltót, a láncot, a kocsit, a szerszámtartót, a vezérlőrendszert és adott esetben a csőtüske elrendezését. A profilspecifikus szerszámok, speciális tüskék és az automatikus adagoló, vágó vagy fogadó berendezések a projektnek megfelelően külön-külön konfigurálhatók.
A szabványos FR-16-FR-100 gépek általában körülbelül 30-60 napot igényelnek. Az FR-150 és nagyobb gépek, a testreszabott konfigurációk és a speciális automatizálás körülbelül 90–120 napot igényelhet. A gyorsított szállítást egyedileg értékeljük a gyártási kapacitás és az alkatrészek rendelkezésre állása szerint.
Kérjük, adja meg az anyagminőséget, a kiindulási szakaszt, a kész profilrajzot vagy méreteket, a csövek falvastagságát, a termék hosszát, a szükséges teljesítményt, a szálak számát és a kívánt automatizálási szintet. A minta- vagy CAD-rajz akkor hasznos, ha a profil aszimmetrikus, vagy szűk sarokkövetelményekkel rendelkezik.
Igen. A gép konfigurációja és elektromos rendszere a célpiachoz igazítható. A 2006/42/EK gépirányelv szerinti CE-követelmények az alkalmazandó európai konfigurációkra vonatkoznak. Ha az UL-vel kapcsolatos elektromos követelmények érvényesek, azokat a gyártás előtt meg kell határozni, hogy a vezérlőelemeket és az elektromos tervezést ennek megfelelően lehessen kiválasztani.
Ahol a projekt feltételei megengedik, minta alapú folyamatértékelés is megoldható. A tényleges anyag- és készprofiligény megadása lehetővé teszi a húzóerő, a szerszámozás és az átfutási ütemezés pontosabb felmérését, mint az elméleti számításokra támaszkodva.
A vevőnek meg kell erősítenie az alap szilárdságát, a gép alapterületét, a húzó-lökési távolságot, az elektromos kapacitást, az anyagadagoló teret, a termék fogadóterét és a daru vagy emelő hozzáférést. A FangRong alapozási és telepítési információkat tud nyújtani a gép végső konfigurációjának megfelelően.
Pontos árajánlatért küldje el aanyagminőség, kiindulási profil, kész profil, adott esetben csőfalvastagság, termékhossz, szükséges teljesítmény és szálak száma. A FangRong ezután ki tudja értékelni a szükséges húzóerőt, az FR modellt, a szerszám- és tüske konfigurációt, a löketet és az automatizálási szintet, ahelyett, hogy csak a profilméret alapján választaná ki a gépet.
Cím
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, Kína
Tel