Whatsapp
A precíziós fémmegmunkáló berendezések átfogó választékát kínáljuk, beleértve az egyengetést, hideghúzást, hegyezőt, élletörést, vágógépet, menethengerlő gépeket és húzószerszámokat, amelyeket különféle iparágakban cső-, rúd- és huzalanyagokhoz szabtak.
A szénacél hidraulikus egyforma mutatógép hideghúzás előtt csökkenti és kialakítja a szénacél csövek vagy tömör rudak végét. A munkadarabot alakító szerszámba helyezik, hidraulikusan rögzítik, és kisebb végátmérőre összenyomják, hogy be tudjon kerülni a húzószerszámba, vagy a húzóberendezés megtartsa.
Nagy külső átmérőjű, vastag falú vagy nagy anyagszilárdságú szénacél esetén az alakítási terhelés jelentős lehet. Ez a gép nagy űrtartalmú hidraulikus hengert használ a szükséges alakító erő létrehozásához egy szabályozott löketben, így alkalmas nagy teherbírású csövek és rudak előkészítésére, ahol a könnyebb mutatóberendezések nem biztosítanak elegendő kapacitást.
A hideghúzó szerszám általában nem tudja elfogadni a bejövő cső vagy rúd teljes külső átmérőjét. Az egyik végét először le kell redukálni, hogy egy hegyes szakaszt képezzen, amely át tud haladni a szerszámon, és megragadja a húzórendszerrel. Ennek a hegyes szakasznak a minősége közvetlenül befolyásolja a rajzolás első szakaszát.
Szénacél csövek esetében a célhegyes átmérőt nem a húzási folyamattól függetlenül választják ki. Ezt együtt kell figyelembe venni a húzószerszám-bemenettel, a falvastagsággal, az anyagminőséggel, a redukciós arányokkal, a megfogási módszerrel és a kívánt hegyezési hosszúsággal. A túlméretezett pont megnehezítheti a szerszám bejutását, míg a túlzott csökkentés növelheti a helyi deformációt és a repedések vagy ráncok kockázatát.
A csövet vagy rudat egy meghatározott helyre kell behelyezni a szerszám belsejébe. A hidraulikus szorítóhengerek tartják a munkadarabot elmozdulás ellen, míg a fő hidraulikus henger meghajtja az alakító szerszámot. A szerszám fokozatosan összenyomja az anyagot, amíg el nem éri a megadott végátmérőt és alakot.
Az alakító löket után a szerszám visszahúzódik, és a bilincsek elengedik a munkadarabot. A hegyes vége ezután készen áll a következő műveletre, például hideghúzásra, megfogásra vagy más csőalakítási folyamatra.
Az alakítási eredmény nem csak a hidraulikus nyomástól függ. Az anyag folyáshatára, a külső átmérő, a falvastagság, a redukciós arány, a szerszám geometriája, a szerszám hézaga és a pozicionálási hossz mind befolyásolják a végső formát. Az ismételt gyártásnál fontos ezeknek a feltételeknek a konzisztenciája, hogy darabonként ugyanazokat a hegyes végű méreteket tartsuk fenn.
A kézi vagy inkonzisztens végpontozás eltérő kezdőfeltételeket teremthet a rajzolási folyamat számára. Ez a gép megismételhető alakítási eljárást hoz létre a munkadarab elülső végén, és segít a gyártási csapatoknak számos gyakori probléma kezelésében:
Ellentmondó hegyes végű méretek:A szabályozott hidraulikus mozgás és a rögzített szerszámgeometria megismételhető alakítási löketet biztosít.
Nehéz rajz-kivágás:A hegyes metszet a későbbi húzószerszámhoz és megfogó elrendezéshez illeszkedő méretekre készíthető.
Egyenetlen deformáció:A szerszám megfelelő kialakítása és a munkadarab pozicionálása segít szabályozni az átmenetet az eredeti csőátmérő és a csökkentett vége között.
Nagy alakító terhelés:A hidraulikus henger biztosítja a nagy átmérőjű, vastag falú és nagyobb szilárdságú szénacél anyagokhoz szükséges erőt.
Instabil lefelé irányuló rajz:A konzisztensebb hegyes végek csökkentik az egyes munkadarabok kiindulási állapotának változását.
Anyag- és szerszámhulladék:A megfelelő pontozási méretek csökkentik a nem megfelelő véggeometria miatti ismételt előkészítés vagy selejtezés szükségességét.
Hidraulikus mutatógép esetén a maximális hidraulikus nyomás csak egy része a gépválasztásnak. A tényleges alakítási igényt az anyag és a cső végén szükséges alakváltozás mértéke határozza meg.
A nagyobb szilárdságú szénacél nagyobb alakítóerőt igényel, mint az alacsony széntartalmú anyagok ugyanolyan méretcsökkentés mellett. A falvastagság közvetlen hatással van az alakítási ellenállásra is. A csak külső átmérő alapján kiválasztott gép ezért alulméretezett egy vastag falú csőhöz.
Az eredeti átmérő és a hegyes átmérő közötti különbség határozza meg a deformáció mértékét. A redukciónak összeegyeztethetőnek kell lennie az anyaggal és a szerszám geometriájával. A túlzott egyfokozatú redukció helyi kihajlást, felületi sérülést, repedést vagy instabil átmeneti területet okozhat.
Az alakító szerszám határozza meg a végső profilt, és szabályozza az anyag áramlását a tömörítés során. A túl kicsi hézag növelheti az alakítási ellenállást és a kopást, míg a túlzott hézag méretváltozáshoz vezethet. Emiatt a szerszámokat a tényleges csőátmérő, falvastagság, anyagminőség és a szükséges hegyes profil alapján kell megtervezni.
A hegyes hossznak elegendően csökkentett szakaszt kell biztosítania a húzószerszám és a megfogórendszer számára. Lehetővé kell tennie a szabályozott átmenetet az eredeti csőszakaszról a csökkentett végre. A szükséges hosszúságot ezért a későbbi húzóberendezéssel együtt kell megerősíteni, nem pedig független gépparaméterként kezelni.
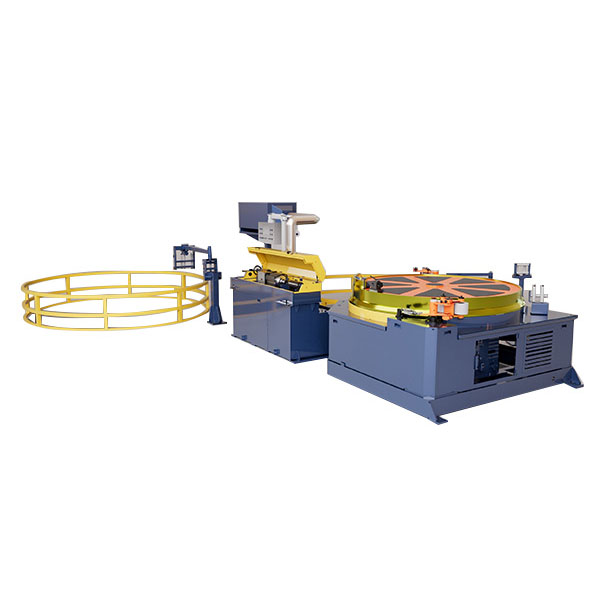
A szénacél hidraulikus egyformájú mutatógép hidraulikus befogással és nagy tonnás főhengerrel kombinált egyformájú alakító szerkezetet használ. A konfigurációt olyan alkalmazásokhoz tervezték, ahol jelentős végcsökkentő erőre van szükség, és ahol a hegyes geometria előállítható egy erre a célra szolgáló alakítószerszám segítségével.
Egy PLC-alapú vezérlőrendszer irányítja az alakítási folyamatot, míg a hidraulikus kör szabályozza a henger mozgását és az üzemi nyomást. A gép különféle szerszámokkal konfigurálható a különböző munkadarabméretekhez. Az automatikus be- és kirakodás akkor is integrálható, ha a mutatógépet nagyobb volumenű gyártósor részeként telepítik.
| Tétel | Paraméter |
| Mutató átmérő tartomány | φ0mm-φ400mm |
| Működési hatékonyság (a forgási idő nélkül) | 4-7/perc |
| Mutató átmérőjű henger | φ280T |
| Szorítóhenger | φ200T × 3 |
| Maximális nyomás a hidraulikus rendszerben | 25 MPa |
| Motor teljesítmény | 37 kW / 1460 ford/perc |
| Teljes méretek (H × Szé × Ma) | 2600 mm × 1500 mm × 1650 mm |
| Gép súlya | 4500 kg |
Egyedi specifikációk állnak rendelkezésre a különböző anyagminőségekhez, munkadarab méretekhez, pontozási követelményekhez és gyártási elrendezésekhez. A fenti adatok tájékoztató jellegűek; a tényleges gépparamétereket meg kell erősíteni az anyag- és alakítási követelményeknek megfelelően.
A gép kiválasztásához a leghasznosabb információ nem egyszerűen a maximális csőátmérő. A FangRong a gép konfigurációjának megerősítése előtt kiértékeli a teljes alakítási állapotot.
| Szükséges adatok | Miért számít |
| Szénacél minőség | Meghatározza az anyag szilárdságát és az alakváltozási ellenállást |
| Cső külső átmérője | Meghatározza a szerszám méretét és a gép munkatartományát |
| Falvastagság | Befolyásolja az alakító erőt és az alakváltozási viselkedést |
| Szükséges hegyes átmérő | Meghatározza a végcsökkentés szükséges mértékét |
| Mutató hossz | Meg kell egyeznie a rajzoló szerszámmal és a megfogási módszerrel |
| Munkadarab hossza | Befolyásolja a pozícionálást és a rakodási elrendezést |
| Szükséges kimenet | Meghatározza a ciklusidőt és az automatizálási követelményeket |
| Tápegység | A telepítési hely elektromos rendszerének konfigurálására szolgál |
Árajánlathoz a kívánt hegyes vég rajzai vagy mintái akkor hasznosak, ha a geometriát nem szabványos méret határozza meg. Ez lehetővé teszi a szerszám konfigurációjának és az alakítási sorrendnek a tényleges gyártási igényekhez való viszonyítását.
A gépet ott használják, ahol a szénacél csövek vagy rudak ellenőrzött végcsökkentést igényelnek a következő folyamat előtt. A tipikus alkalmazások közé tartozik a varrat nélküli és hegesztett csövek hideghúzása, az acélrudak feldolgozása, az autóipari cső- és alkatrészgyártás, az olaj- és gázcsőfeldolgozás, az építőipari acéltermékek, a mechanikai alkatrészek és az általános fémgyártás.
Legrelevánsabb alkalmazása a hideghúzás előtti végső előkészítő szakasz. Egy teljes rajzvonalnál a mutató eredménye befolyásolja, hogy a munkadarab milyen könnyen kerül be a húzószerszámba, és mennyire megbízhatóan indítható el az első húzási művelet.
A FangRong 1998-ban alakult, és több mint 26 éves tapasztalattal rendelkezik hideghúzó berendezések, egyengetőgépek és kapcsolódó kohászati gépek tervezésében és gyártásában. Tapasztalataink kiterjednek a cső- és rúdalakítási műveletek előtt, alatt és után használt berendezésekre, lehetővé téve a hegyezési igények figyelembevételét a későbbi gyártási folyamattal együtt.
A FangRong két gyártóüzemet üzemeltet: a Dongguan Fangrong Metallurgical Equipment Co., Ltd.-t és a Yangjiang Fangrong Machinery Co., Ltd.-t. A berendezéseket több mint 10 000 ügyfélhez szállították több mint 60 iparágban, és több mint 60 országba és régióba exportálták.
Egyedi mutatóberendezések esetében a műszaki munkánk a munkadarabbal kezdődik, nem pedig egy szabványos gépmodellel. Az anyagminőséget, a csőméreteket, a szükséges hegyes geometriát, a gyártási kapacitást, a szerszám konfigurációját, a hidraulikus kapacitást és a következő folyamathoz való kapcsolódást felülvizsgálják a végső konfiguráció megerősítése előtt.
Dongguan Fangrong Metallurgical Equipment Co., Ltd.Dalang Townban, Dongguan városában található, és a FangRong központjaként és elsődleges gyártóbázisaként szolgál. A létesítmény precíziós hideghúzó gépeket, egyengetőgépeket, menethengerlő berendezéseket és kapcsolódó fémmegmunkáló gépeket gyárt.
Yangjiang Fangrong Machinery Co., Ltd.itt található: Yangdong District, Yangjiang City. A létesítmény bővíti a gyártási kapacitást, és támogatja a gyártást és a szállítást nagyobb berendezésprojektekhez.
A mutatógépnek ellenállnia kell az ismétlődő alakítási terheléseknek, ezért a gyártási folyamat a keret merevségére, a hengerek teljesítményére, a szerszámbeállításra, a hidraulikus stabilitásra és az ismételhető mozgásra összpontosít, nem pedig a megjelenésre.
Először ellenőrizni kell a vevő munkadarab-adatait, beleértve az anyagot, a külső átmérőt, a falvastagságot, a hegyes átmérőt, a hegyes hosszt, a gyártási sebességet és a későbbi rajzi követelményeket. Ezután meghatározásra kerül a mechanikai elrendezés, a hidraulikus kör, a szerszámelrendezés és a vezérlési sorrend.
Az acéllemezeket és szerkezeti elemeket a gép kialakításának megfelelően vágják és hegesztik. Feszültségmentesítő kezelést és megmunkálást végeznek ott, ahol szükséges a deformáció szabályozása és az alakító alkatrészek egy vonalba állítása.
A hidraulikus hengereket a beszerelés előtt megmunkálják és méretpontosságukat ellenőrizzük. A formázó szerszámokat a kívánt munkadarab-tartomány és hegyes profil szerint gyártják. A sajtolószerszámot és a hőkezelést a várható alakítási terhelés és a gyártási feltételek szerint választják ki.
A hidraulikus tápegységet, a szelepblokkot, a hengereket, a tömlőket és a kapcsolódó csöveket teljes körként szerelik fel és ellenőrzik. A gyártási próbák előtt nyomáspróbát és hengermozgás-ellenőrzést végeznek.
Az elektromos szekrényt és a PLC vezérlőrendszert a tényleges működési sorrendben tesztelik, beleértve a befogást, a szerszám mozgását, az alakítást, a visszatérést és a kirakodást. A reteszeléseket és a biztonsági funkciókat a terhelési vizsgálat előtt ellenőrizzük.
Az elkészült gépet először terhelés nélkül, majd megfelelő vizsgálati anyaggal tesztelik. A kialakított végméreteket, a gép mozgását, a hidraulikus nyomást, a ciklusidőt és a működési stabilitást az egyeztetett követelmények alapján ellenőrzik.
ISO 9001:2015:Minőségirányítási rendszer, amely magában foglalja a tervezést, a gyártást, a telepítést és a szervizelést. Tanúsítvány száma: UQ231211R1.
CE jelölés:A gép konfigurációja megfelel a gépekről szóló 2006/42/EK irányelv vonatkozó követelményeinek, beleértve az olyan meghatározott biztonsági funkciókat, mint a vészleállítók, a kétkezes kezelőszervek és a fényfüggönyök.
SGS ellenőrzés:Független ellenőrző szolgáltatások állnak rendelkezésre a gép teljesítményére és a biztonsággal kapcsolatos követelményekre.
Szabadalmak:A FangRong 32 találmányi szabadalommal és több mint 100 használati mintaszabadalommal rendelkezik. A példák közé tartozik a 2013207829011 a láncfeszítő eszközhöz, a 2008300532117 a többszálú szerszámtartóhoz és a ZL2015 2 0842922.7 a gyorscserélő tüskerendszerhez.
Szállítás előtt a szénacél hidraulikus egyformájú mutatógépet ellenőrzik a jóváhagyott konfigurációnak megfelelően, és a szállítási követelményeknek megfelelően előkészítik. A hidraulikus és elektromos alkatrészek a kezelés és a szállítás során védve vannak a sérülésektől, míg a kivehető szerszámokat és tartozékokat szükség esetén külön csomagolják.
Tengerentúli projektek esetén a szállítmány előkészítése koordinálható az ügyfél telepítési feltételeinek, az áramellátásnak, a műhely elrendezésének és a kirakodásnak megfelelően.
1. Milyen anyagokat dolgozhat fel ez a hidraulikus egymetszőgép?
A gépet elsősorban szénacél csövekhez, varrat nélküli acélcsövekhez, hegesztett acélcsövekhez, tömör acélrudakhoz és egyéb vasfémekhez tervezték. Más anyagok szilárdságuk, méreteik és alakítási követelményeik alapján értékelhetők.
2. Milyen csőátmérőt tud feldolgozni a gép?
A referenciaspecifikáció egy φ0 mm-φ400 mm közötti mutatóátmérő-tartományt sorol fel. A gyakorlati munkatartomány a cső vagy rúd átmérőjétől, falvastagságától, anyagminőségétől, hegyes átmérőjétől és a kívánt alakítási hossztól függ.
3. Meg tudja dolgozni a csöveket és a tömör rudakat is?
Igen. A gép csövekhez vagy tömör rudakhoz konfigurálható megfelelő alakítószerszámmal. A szerszámokat a munkadarab geometriájának és anyagának megfelelően kell kiválasztani.
4. Hogyan állapítható meg, hogy megfelelő-e az egykocka-mutató?
A döntés a munkadarab átmérőjétől, falvastagságától, anyagszilárdságától, a szükséges redukciótól, hegyes profiltól, a gyártási mennyiségtől és a későbbi húzási folyamattól függ. Ezeket a paramétereket együtt kell felülvizsgálni, ahelyett, hogy csak átmérő alapján választanánk ki a gépet.
5. Milyen adatok szükségesek az árajánlathoz?
Kérjük, adja meg az anyagminőséget, a cső vagy rúd típusát, a külső átmérőt, a falvastagságot, a szükséges hegyes átmérőt, a mutató hosszát, a munkadarab hosszát, a szükséges gyártási kapacitást és a helyi tápegységet. A hegyes vég rajza vagy mintája hasznos a testreszabott szerszámokhoz.
6. Testre szabható a mutatófej?
Igen. A szerszámok különböző cső- és rúdméretekre, hegyes átmérőkre, hegyes hosszokra és végprofilokra tervezhetők. Különböző termékekhez több szerszámkészlet is szállítható.
7. Hozzáadható-e automatikus be- és kirakodás?
Igen. Az automatikus be- és kirakodás a gyártási elrendezésnek és a szükséges ciklusidőnek megfelelően integrálható. Az automatizálási szintet általában a munkadarab-betöltési módszer, valamint a felfelé és lefelé irányuló berendezések megerősítése után határozzák meg.
8. Mi a szabványos gyártási átfutási idő?
A szabványos gépeket a megrendelés visszaigazolásától számított 30-60 munkanapon belül szállítjuk ki. A személyre szabott gépek további időt igényelhetnek a szerszámozástól, a hidraulikus konfigurációtól, az automatizálástól és a tesztelési követelményektől függően.
9. Mit tartalmaz a Carbon Steel hidraulikus One Dies mutatógép?
A standard csomag általában tartalmazza a fő gépet, a szabványos szerszámkészletet, a hidraulikus rendszert, az elektromos vezérlőszekrényt, a kezelési kézikönyvet és az alapvető karbantartási eszközöket. További szerszámok és opcionális tartozékok szállíthatók a projektnek megfelelően.
10. Milyen garanciát vállalunk?
A normál garancia a gép beszerelésétől számított 12 hónap. A műszaki támogatás és a pótalkatrészek szervize a jótállási idő lejárta után is elérhető.
11. Rendelkezik telepítési és kezelői képzéssel?
Igen. A FangRong kezelési kézikönyveket, online műszaki támogatást, távoli üzembe helyezést, valamint tengerentúli telepítést és kezelői képzést biztosít, ha szükséges.
12. Meg tudja erősíteni a gép modelljét a csőspecifikációink alapján?
Igen. Küldje el az anyagminőséget, a csőátmérőt, a falvastagságot, a szükséges hegyes átmérőt és hosszt, a munkadarab hosszát, a gyártási célt és a rajzi folyamat paramétereit, ha vannak. A FangRong műszaki csapata áttekintheti az alakítási követelményeket, és javasolhatja a megfelelő gép- és szerszámkonfigurációt.
Cím
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, Kína
Tel